A tube or bar can leave the drawing process with good dimensional accuracy and still fail the final straightness requirement. Residual stress, uneven deformation, material hardness, and the shape of the cross-section can all cause bending or distortion after drawing. FangRongOikaisukoneeton konfiguroitu näiden erojen mukaan, ja ne kattavat pyöreät putket, tangot, halkaisijaltaan suuret osat ja epäsäännölliset profiilit sen sijaan, että käytettäisiin yhtä rullajärjestelyä jokaiselle tuotteelle.
Kaikki suoruusongelmat eivät tarvitse samaa konetta
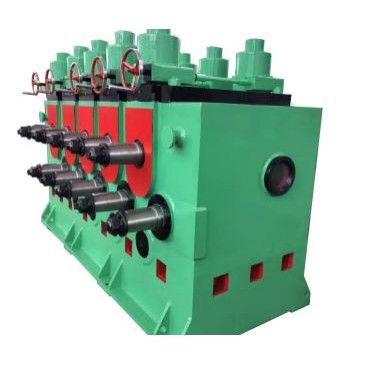
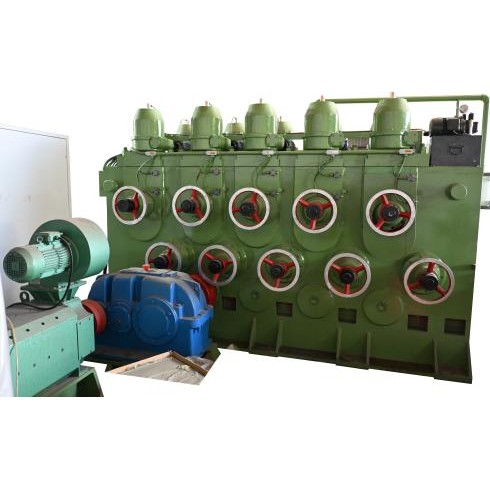
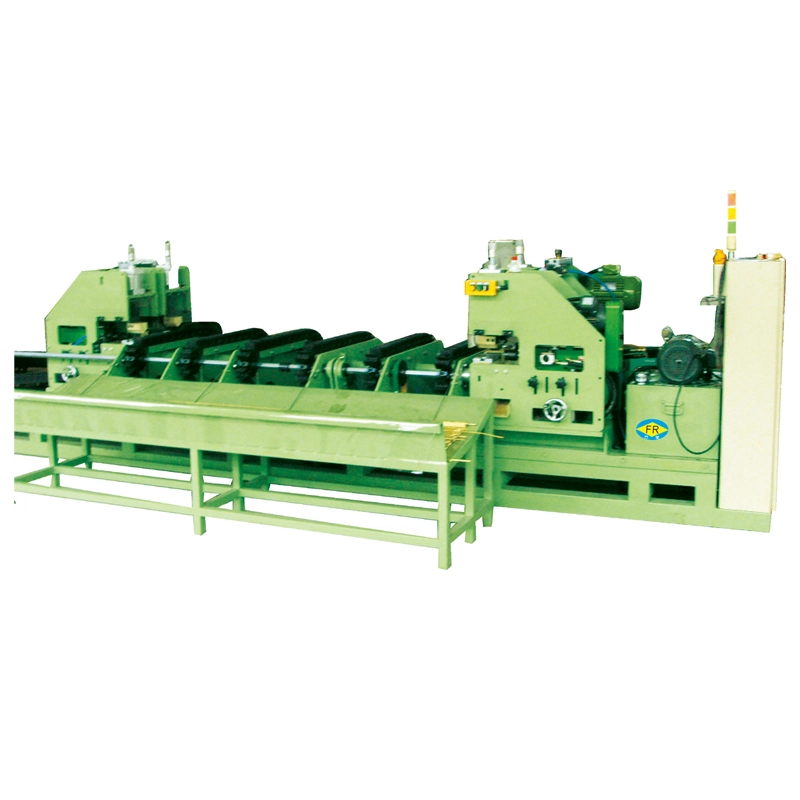
Pienille ja keskikokoisille pyöreille putkille tai tankoille vaakasuuntaiset monitelakoneet tarjoavat toistuvan korjauksen materiaalin pituudella. FangRong FR-20–FR-180 vaakasuuntaiset mallit kattavat noin φ4–φ180 mm ja käyttävät 15–17 telaa. Pystysuuntaiset monitelakoneet laajentavat valikoimaa FR-20:sta FR-1100:aan paljon suurempia osia varten, joissa putken halkaisija on jopa φ1100 mm ja seinämän paksuus jopa 60 mm.
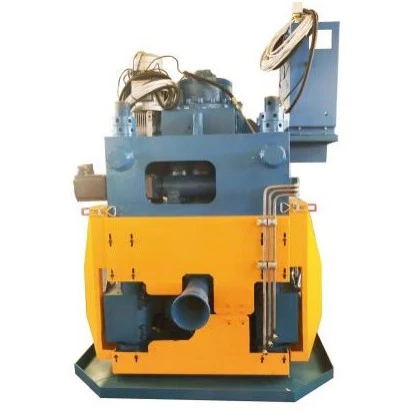
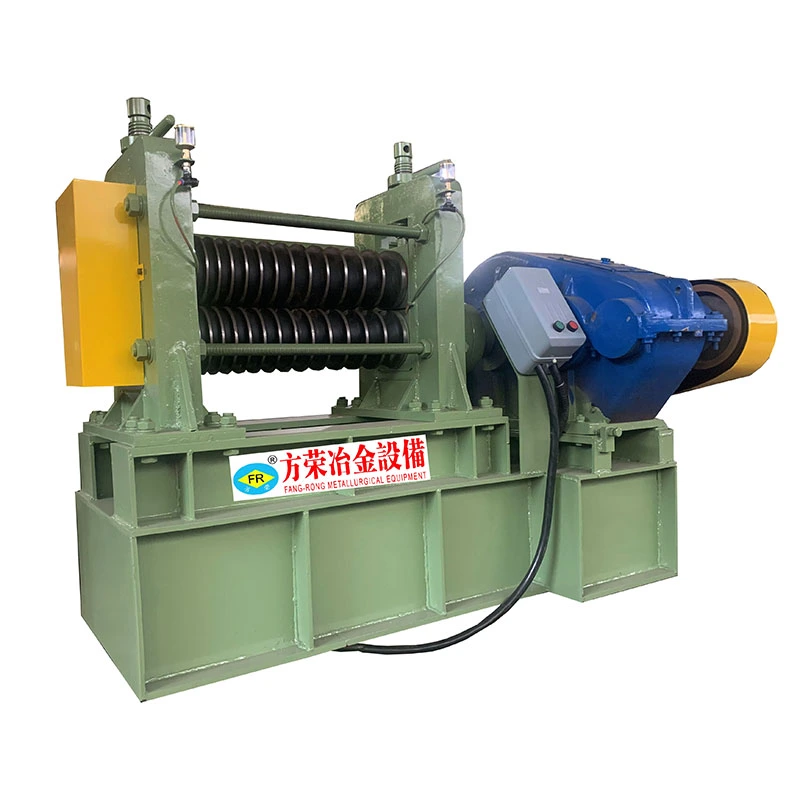
Tarkkuuskuoritut tangot, joissa sekä suoruus että pinnan kunto ovat tärkeitä,kahden rullan tarkkuussarjauses a different correction principle. FR-20–FR-160-malleja on saatavana telojen halkaisijalla φ180–φ570 mm, ja ne voivat saavuttaa pinnan karheuden Ra≤0,8 μm:iin asti sopivissa prosessiolosuhteissa.
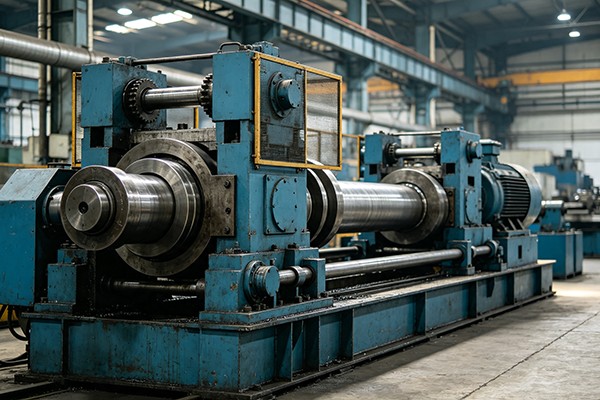
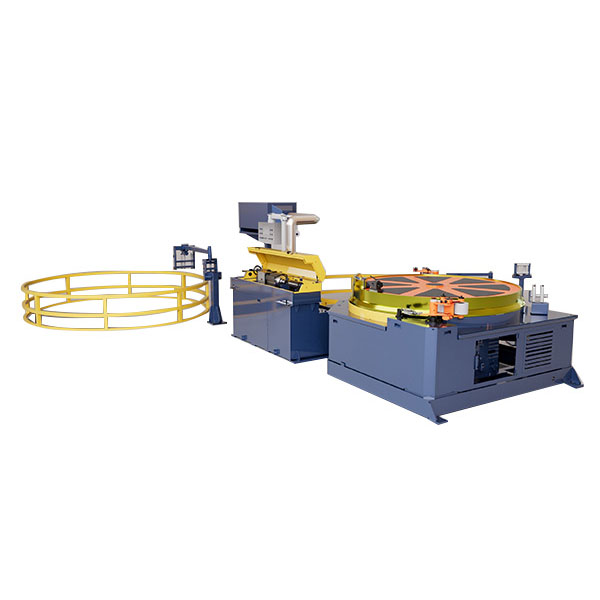
Epäsäännölliset osat vaativat jälleen toisenlaisen lähestymistavan. Hexagonal, square, angle, and other profiles do not respond uniformly to conventional round-bar straightening because their corners and flat surfaces carry different contact loads. FangRong's irregularoikaisukoneeton suunniteltu jopa S80 mm:n profiileille, ja rullan sijoittelu sovitetaan todelliseen profiiliin.
Rullan asetukset määrittää, mitä korjataan
Telojen määrä ei yksin määritä suoristustarkkuutta.Roller diameter, roller spacing, tilt angle, contact position, and reduction at each correction point all influence how the material responds. FangRong-koneissa käytetään karkaistuja rullia ja säädettäviä telojen kallistuskulmia noin 27°–36°, mikä mahdollistaa korjausolosuhteiden säätämisen eri materiaaleille ja profiilikokoille.
Pyöreille tuotteille prosessi voi kohdistaa suoruuteen ja samalla valvoa pyöreyttä. FangRong-tarkkuuskokoonpanot voivat saavuttaa suoruuden alueella 0,1–0,3 mm/m ja pyöreyden toleranssin ≤ 0,05 mm, kun materiaali-, työkalu- ja prosessiolosuhteet ovat sopivat. Nämä luvut tulee arvioida suhteessa todelliseen saapuvaan tilaan ja vaadittuun valmiiseen toleranssiin sen sijaan, että niitä pitäisi käsitellä yleistuloksina jokaiselle tuotteelle.
φ4mm - φ1100mm
Laitevalikoima kattaa sekä tarkkuuspientyöt että raskaat isoputket. Vaakasuuntaiset mallit toimivat jopa 60 m/min työnopeuksilla, kun taas suuremmat pystysuorat järjestelmät käyttävät päämoottoreita 280 kW:iin asti ja nostomoottoreita 5,5 kW:iin asti. Taajuusmuuttujakäyttöjen avulla käyntinopeus voidaan sovittaa materiaalin koon, kovuuden, korjausvaatimusten ja loppupään tuotantonopeuden mukaan.
This range is useful when a factory processes more than one type of product. Pientä tarkkuustankoa ja paksuseinäistä putkea ei pidä pakottaa samaan suoristuskokoonpanoon vain siksi, että molemmat tuotteet ovat teknisesti "pyöreitä". The machine structure, roller dimensions, loading method, and correction force need to match the actual section.
Missä oikaisu sopii tuotantolinjaan
Oikaisu on usein lopullinen mittakorjaus ennen leikkaamista, viistämistä, tarkastusta tai kokoonpanoa. Vedettyjä putkia ja tankoja varten FangRong voi integroida suoristimen aLeikkuukonejaViistekonejolloin materiaalinkäsittely näiden toimintojen välillä vähenee.
Tämä on erityisen hyödyllistä autokomponenttien, ilmailu- ja avaruusteollisuuden osien, rakennusosien ja muiden tuotteiden kohdalla, joissa suoruus tarkistetaan vedon jälkeen sen sijaan, että se oletetaan edellisen muovausoperaation perusteella. FangRong toimittaa vaaka-, pystysuoraa monirullaa, pystysuoraa kaksirullaa ja epäsäännöllisen profiilin kokoonpanoja, joilla on CE- ja ISO-sertifikaatit kansainvälisiin projekteihin.


 Whatsapp