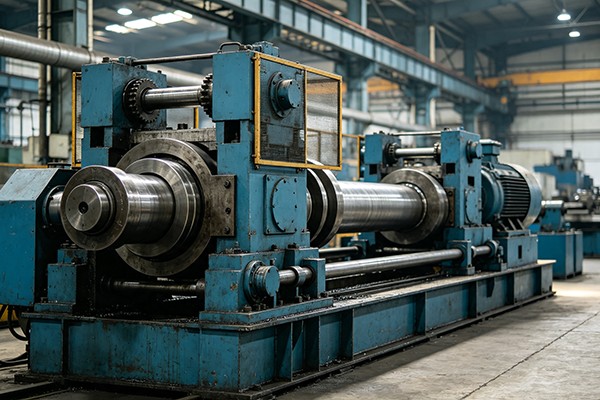
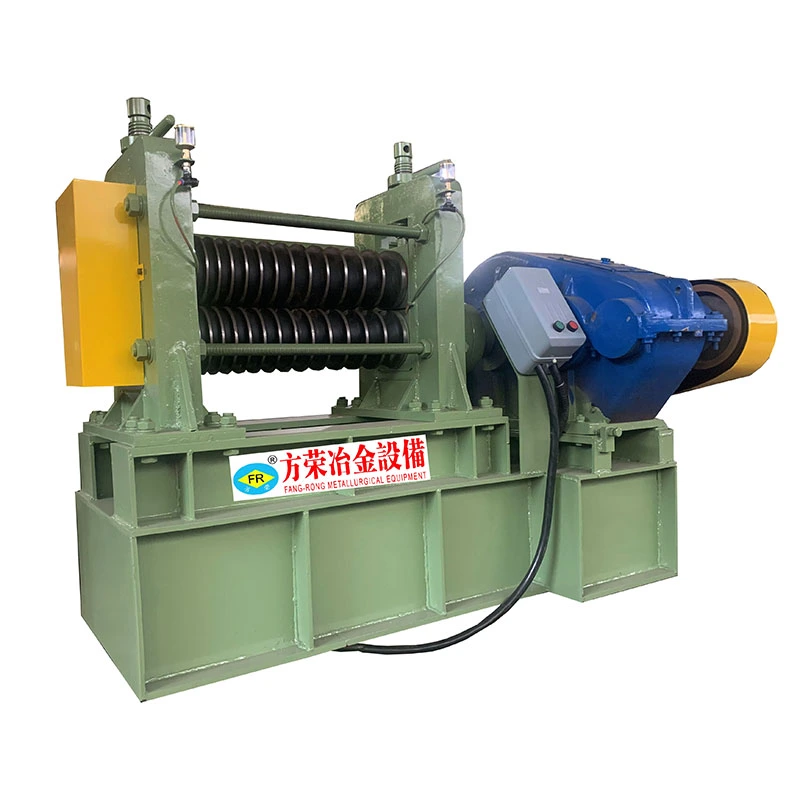
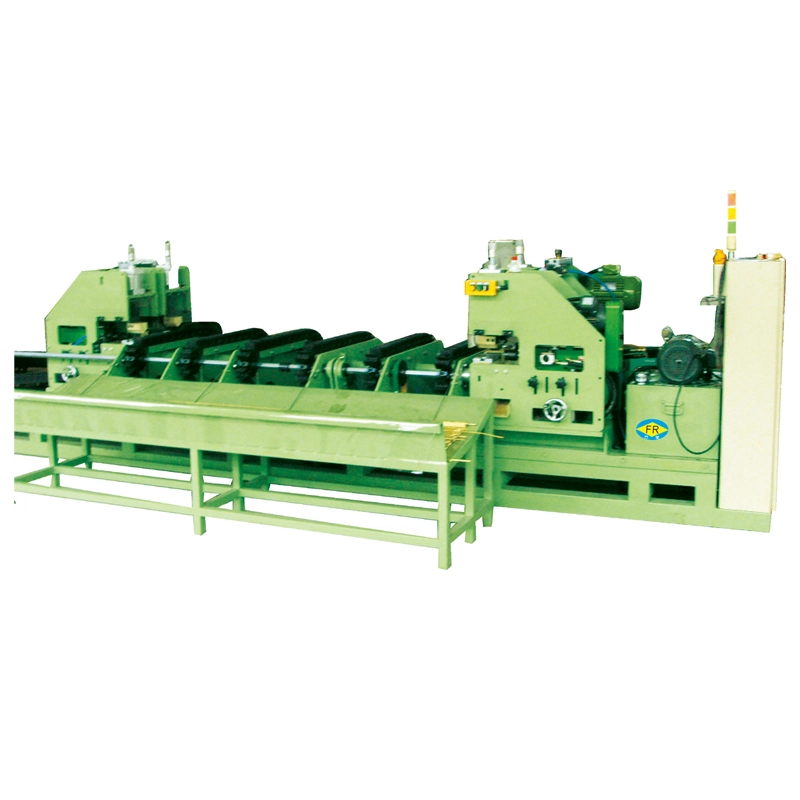
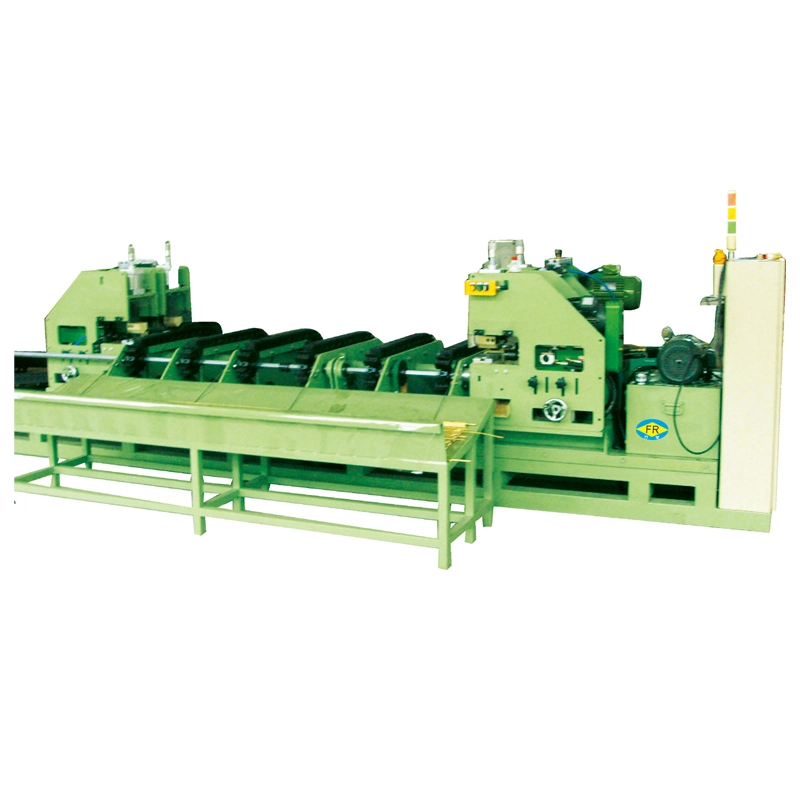
Rullaus ja piirtäminen tekevät erilaisia töitä samassa muovausprosessissa. Vierintäpää pienentää ja muotoilee ensin poikkileikkausta, kun taas vetomuotti tuo materiaalin kohti sen lopullisia mittoja. FangRonginRullaava piirustuskoneyhdistää nämä kaksi toimenpidettä terästuotteille, jotka tarvitsevat hallittua muodonmuutosta ennen lopullista vetoa, erityisesti S55C, 20CrMo ja vastaavat teräkset, joiden vetolujuus on jopa 900 MPa.
Miksi rullata ennen piirtämistä?
Perinteinen vetosuulake suorittaa suurimman osan leikkausleikkauksesta yhdellä muodonmuutosvyöhykkeellä. Nelitelajärjestelmässä rullauspää suorittaa osan halkaisijan pienennyksestä ennen kuin materiaali saavuttaa suulakkeen. Vierintävähennys on tyypillisesti5–15 %, joka muuttaa poikkileikkausta asteittain sen sijaan, että luottaisi kokonaan lopulliseen piirustusmuotiin.
Tämä järjestely voi auttaa hallitsemaan kovempien terästen muodonmuutoksia ja antaa käyttäjälle toisen prosessimuuttujan työskennellessään tuotteiden kanssa, joita on vaikea vetää suoraan. Yhdistetty prosessi voi myös parantaa valmiin osan yhtenäisyyttä ja edistää suoruustasoa≤1mm/msopivissa tuotantoolosuhteissa.
Rullapää määrittää, mitä meistin on viimeisteltävä
Nelirullainen pää ei ole vain lisävähennysyksikkö. Telan geometrian, materiaalin ja pinnan viimeistelyn on vastattava työkappaletta. Jos telan pinta ei sovellu teräslajiin tai voiteluolosuhteisiin, telan jälkiä voidaan siirtää tuotteeseen ennen kuin se saavuttaa vetomuotin.
Siksi FangRong konfiguroi telamateriaalit ja pintakäsittelyn käsitellyn materiaalin mukaan. Tämä on erityisen tärkeää johteiden, liukukappaleiden ja lineaaristen liikeprofiilien kohdalla, joissa pinnan kunto on osa toiminnallista vaatimusta eikä vain ulkonäkökysymystä.
FR-30, FR-45 ja FR-65 peittävät erilaisia vetokuormia
| Malli |
Vetovoima |
Tyypillinen kokoonpano |
| FR-30 |
300kN / 30T |
Pienemmille vetokuormille sarjan sisällä |
| FR-45 |
450kN / 45T |
Keskikapasiteetti |
| FR-65 |
650–750 kN / 65–75T |
Kaksiketjuinen raskas kokoonpano |
TheFR-65käyttää kaksiketjuista vetoa, jossa on 200 mm:n välin raskaita suoria levyketjuja, ZFY560-vähennystä, jonka suhde on 112, ja Z4-280-41 tasavirtamoottoria, jonka teho on 166 kW. Käyttöjärjestelmä käyttää Siemens 6RA80 -ohjainta, kun taas Innovance PLC/HMI tarjoaa koneohjauksen.
Pitkät osat vaativat enemmän kuin suuren vetoisuuden
FR-65:n nimellisvetonopeus on noin 13 m/min, vaihtuva nopeusalue 0–37 m/min, tehollinen vetopituus 12 m ja alustan pituus jopa 16 m. Sen likimääräinen jalanjälki on 31 × 4,1 metriä.
Pitkissä ohjauskiskoissa ja rakenneprofiileissa käytettävissä oleva liike ja koneen sijoittelu ovat yhtä tärkeitä kuin nimellinen vetovoima. Työkappaleen on pysyttävä asianmukaisesti tuettuina ja linjassa koko valssaus- ja vetojakson ajan; Muuten lisävetokyky ei kompensoi huonoa materiaalin ohjausta.
Missä rullapiirros sopii tuotantoreitille
Tämä kone on tarkoitettu sovelluksiin, joissa hallitun rullauksen ja loppuvedon yhdistelmä tarjoaa käytännön edun pelkkään vetämiseen verrattuna. Tyypillisiä tuotteita ovat mmohjauskiskot, liukusäätimet, tarkat lineaariset komponentit ja rakenneprofiilitvalmistettu keski- ja korkealujista teräksistä.
Prosessi on hyödyllisin silloin, kun tuote vaatii sekä leikkaustarkkuutta että hallittua mekaanista muodonmuutosta. Yksinkertaiselle, vähän pelkistävälle tuotteelle valssausvaiheen lisääminen voi tarjota vain vähän hyötyä; kovemmille teräksille tai profiileille, jotka vaativat hallittua muotoilua, lisämuodonmuutosvaihe voi helpottaa vetoprosessin hallintaa.


 Whatsapp