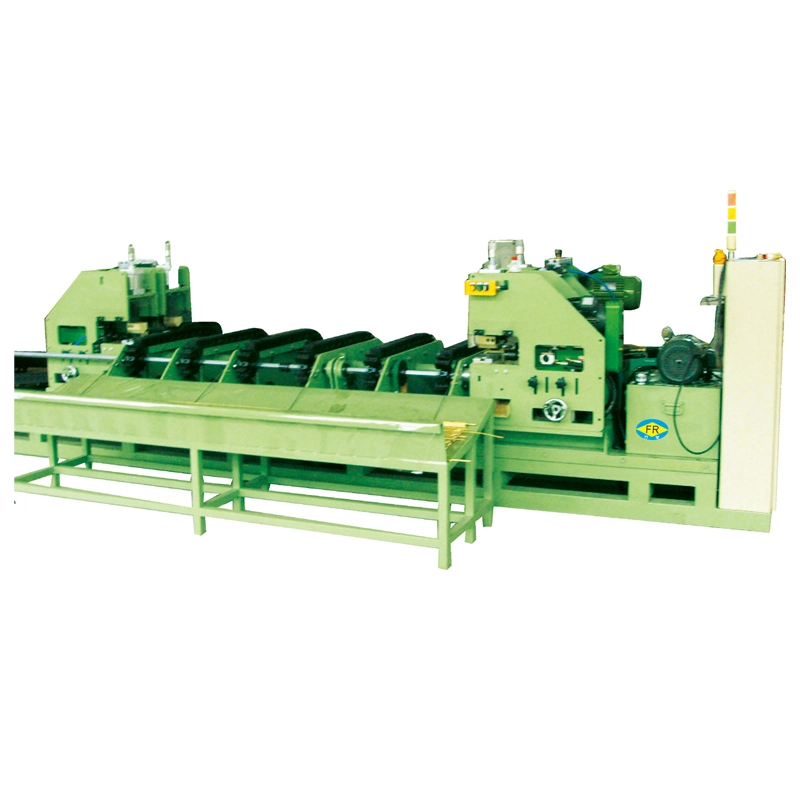
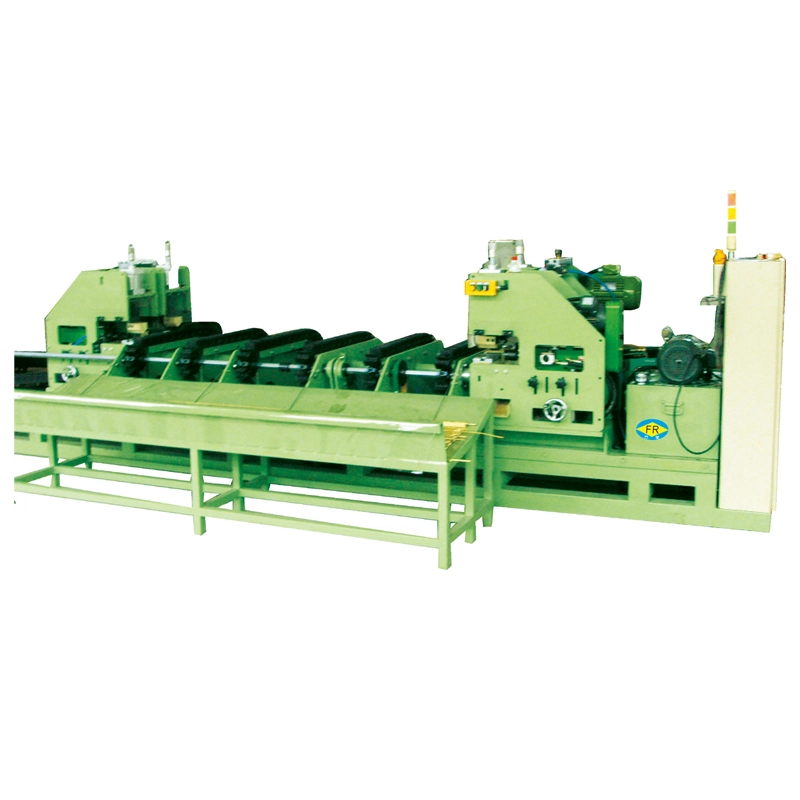
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
Kelan vetokoneen valmistaja tarkkuuslangan tuotantoon
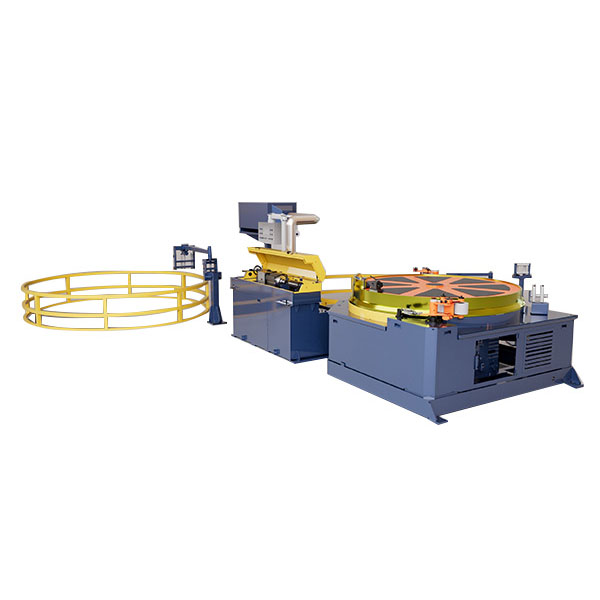
Pitkien putken tai langan vetäminen edellyttää, että materiaali pysyy yhtenäisenä veto- ja kelausprosessin ajan. Toisin kuin perinteinen kiinteäpituisiin tankoihin tarkoitettu vetopenkki, kelan vetokoneen on ohjattava vetoa, ohjausta, kireyttä ja ottoa samanaikaisesti. FangRonginKelan piirustuskoneon saatavana pysty- ja käänteisinä konfiguraatioina, vetoakselin halkaisijat alkaenφ250mm - φ2200mmja nopeuksia80-400m/min, mallista ja materiaalista riippuen.
Kireyden hallinta suurella vetonopeudella
Suuremmilla linjanopeuksilla epävakaa jännitys voi johtaa löysään keloihin, teleskooppiin, epätasaiseen käämitysväliin tai epäsäännölliseen materiaalin syöttöön. Pelkkä moottorin nopeuden lisääminen ei ratkaise näitä ongelmia. FangRong käyttää atanssijan käsivarsi ja ohjelmoitava sävelkorkeuden säätökoordinoimaan materiaalin jännitystä kelausnopeuden kanssa, jolloin vastaanottojärjestelmä voi seurata muutoksia piirtoviivassa.
Tämä on erityisen tärkeää pehmeille kupari- ja alumiinituotteille. Liiallinen kelausjännitys voi muuttaa materiaalin muotoa ja vaikeuttaa valmiin kelan purkamista seuraavassa tuotantovaiheessa.
Piirustus ja käämitys on sovitettava yhteen.Jatkuvaa kelatuotantoa varten vastaanottojärjestelmän on noudatettava todellista vetonopeutta ja materiaalin kuntoa. Käämijärjestelmän käyttäminen liian nopeasti tai liiallinen jännitys voi vaikuttaa valmiiseen kelaan.
Käänteiset ja pystysuorat kelan vetokoneet
FangRong toimittaa sekä käänteisiä että pystysuuntaisia kelojen piirustuskokoonpanoja. Käänteiset mallit alkaenFR-D250 - FR-D2200pystyy käsittelemään putken halkaisijat jopa 25 mm. Nostomoottori on mallista riippuen 5,5–7,5 kW, WPO-sarjan supistimet, pneumaattinen materiaalipuristus ja 5–10 ryhmää poikittaistelan esioikaisuyksiköitä.
Näitä koneita käytetään jatkuvaan putkenkäsittelyyn, jossa materiaalia on ohjattava ja ohjattava ennen käämitysosaan siirtymistä. Esioikaisuyksiköt auttavat valmistamaan materiaalia tasaisempaan käämitykseen.
Pystysuuntaiset mallit, mukaan lukienFR-250 - FR-1800alueella, käytä WPO-kierukkavaihteita tai karkaistuja vaihteiston vähennyksiä ja voi saavuttaa jopa vetonopeuden200m/min. Asettelu riippuu tulevasta materiaalista, putken tai langan halkaisijasta, vaadituista kelan mitoista, käytettävissä olevasta asennustilasta ja loppupään käsittelyvaatimuksista.
Käänteinen tyyppiFR-D250–FR-D2200 Putken halkaisija jopa 25 mm 5,5-7,5 kW ottomoottori
Pysty tyyppiFR-250–FR-1800 Piirustusnopeus jopa 200m/min WPO tai karkaistu vaihteisto
Esioikaisu5–10 ryhmää ristikkäistelayksiköitä Saatavilla valikoiduissa malleissa Ohjattu kelan syöttö
Kannen halkaisija ja koneen valinta
Kannatin on tärkeä osa kelanvetokonetta, koska sen halkaisija vaikuttaa materiaalin taipumiseen kulkiessaan veto- ja kelausjärjestelmän läpi. FangRong-kokoonpanot vaihtelevatφ250mm - φ2200mm, joiden moottoriteho on noin5,5/7,5 kW - 90/110 kW.
Kannen halkaisijaφ250-2200mm
Piirustusnopeus80-400m/min
Moottorin tehoNoin 5,5/7,5–90/110 kW
Isompi vetoketju ei ole aina oikea valinta. Ohuille tai kovemmille materiaaleille vaadittu taivutussäde, pinnan kunto ja valmiin kelan koko voivat olla tärkeämpiä kuin suurin linjan nopeus. Valinnassa tulee ottaa huomioonmateriaaliluokka, aloitushalkaisija, pienennys ajoa kohti, valmiin kelan halkaisija ja vaadittu vetonopeus.
Valintakohde
Mihin se vaikuttaa
Miksi sillä on merkitystä
Materiaaliluokka
Vetokuorma ja taivutuskäyttäytyminen
Pehmeä kupari ja alumiini vaativat huolellista kireyden hallintaa
Aloitushalkaisija
Vetovoima ja koneen kapasiteetti
Määrittää koneen tarvittavan työskentelyalueen
Alennus passia kohden
Vetokuorma ja tuotantosykli
Vaikuttaa moottorin ja piirustusjärjestelmän vaatimuksiin
Valmiin kelan halkaisija
Käämitys ja vetoketjun valinta
On sovitettava loppupään käsittely ja varastointi
Vaadittu linjanopeus
Piirustus ja vastaanottonopeus
Suurempi nopeus vaatii vakaamman jännityksen ja käämityksen hallinnan
Sovellukset jatkuvalle putkelle ja johdolle
Kelaveto sopii tuotteille, jotka toimitetaan ja käytetään yhtenäisinä pituuksina yksittäisten leikkauspalojen sijaan. Tyypillisiä sovelluksia ovat mmkupariputkikelat ilmastointiin, alumiinilanka kaapelien valmistukseen ja teräslanka jousien valmistukseen.
Kone soveltuu myös kohteisiin, joissa vedetty materiaali on mentävä suoraan käämitykseen tai varastointiin. Kun valmis kela tarvitsee erilaisen halkaisijan, käämityssuunnan tai pakkausmuodon, aTakaisinkelauskonevoidaan asentaa piirustuskoneen jälkeen.
Jatkuvien tuotteiden osalta tulee harkita jatkokäsittelyä koneen valinnassa.Vetokoneen ei tarvitse hoitaa jokaista käämitys- tai pakkausvaatimusta yksin. Erillistä kelausyksikköä voidaan käyttää, kun lopullinen kelan erittely poikkeaa piirtokoneen vakiokelausformaatista.
Esioikaisu ja käämitys
Materiaalin kunto ennen käämitystä vaikuttaa suoraan valmiiseen kelaan. Esioikaisu, materiaalin puristus, kelauskulma ja kireys on säädettävä tuotteen mukaan. FangRong konfiguroi nämä toiminnot konetyypin ja sovelluksen mukaan niin, että materiaali pysyy vakaana, kun se tulee vastaanotto-osaan.
Putkisovelluksissa ristikkäistelaiset esioikaisuyksiköt auttavat hallitsemaan materiaalia ennen kuin se saavuttaa käämitysosan. Pneumaattista puristusta käytetään valituissa kokoonpanoissa materiaalin pitämiseksi kunnolla kiinni jatkuvan käytön aikana.
Jatkuvaa tuotantoa varten kone tulee valita todellisen vetokuorman, materiaalin kireyden ja vaaditun kelan geometrian mukaan. Suurin piirtonopeus on vain yksi osa spesifikaatiota. Myös materiaalin ominaisuudet, pelkistys, vetoketjun halkaisija ja seuraavan prosessin vaatimukset on otettava huomioon.
TheKäänteinen kelan piirustuskoneyhdistääjatkuva piirustus ja kelauskupari-, alumiini-, ruostumaton teräs- ja hiiliteräsputkille tai -langoille. Piirustusnopeuksilla jopa400 m/minja putken halkaisijat3-25 mm, se vähentää leikkaamista, käsittelyä ja välivarastointia. Kelarummut vaihtelevat250-2200 mm. Taajuusohjattu nopeudensäätö ylläpitää vakaata vetojännitystä ja pinnan laatua. Sopii käytettäväksiLVI-, jäähdytys-, sähkö-, auto- ja lääketieteelliset letkuttuotantoa.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö


 Whatsapp