Tuotteet
Tuotteet

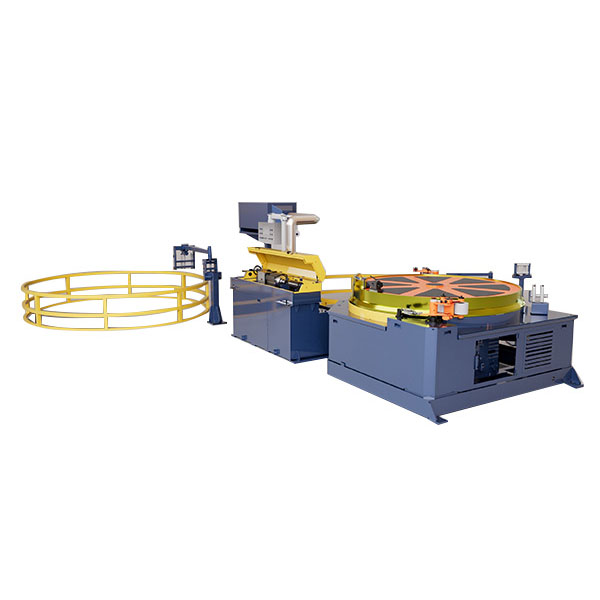
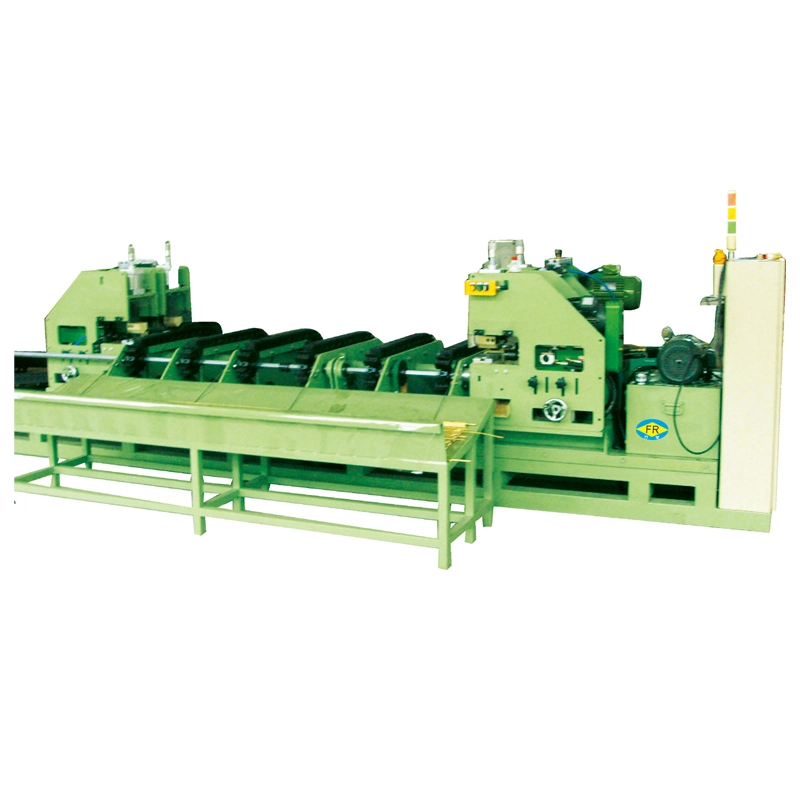
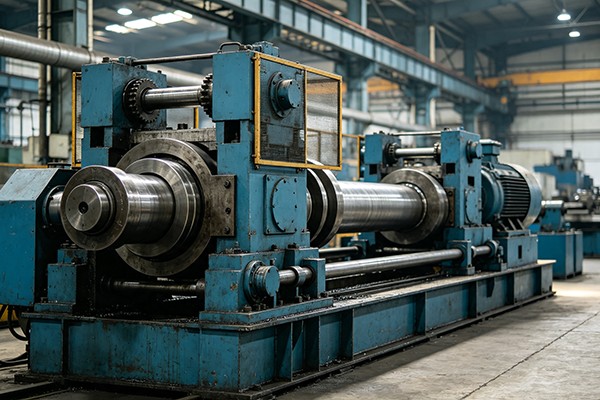
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

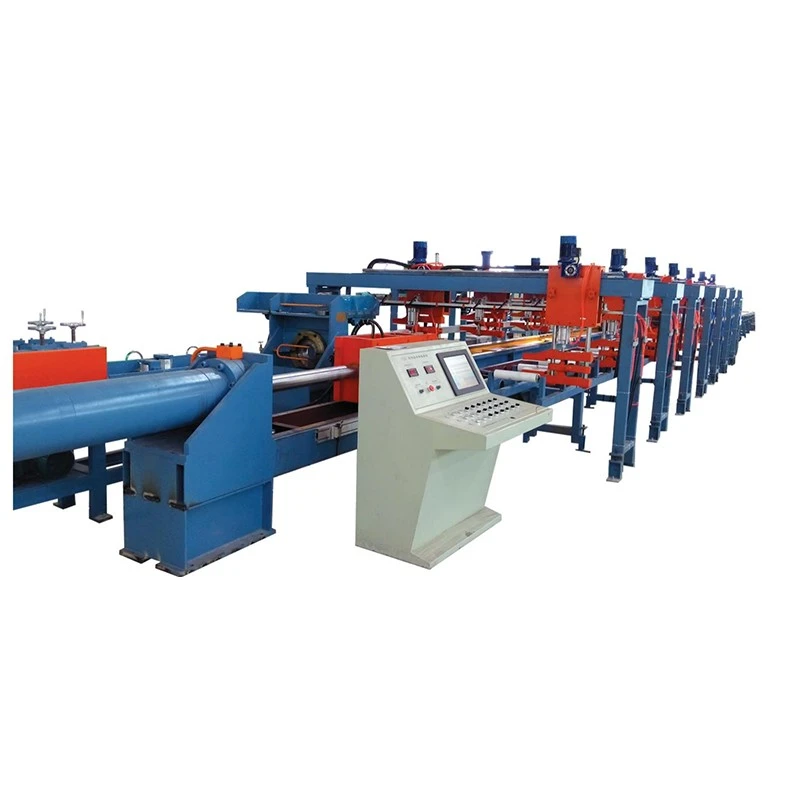
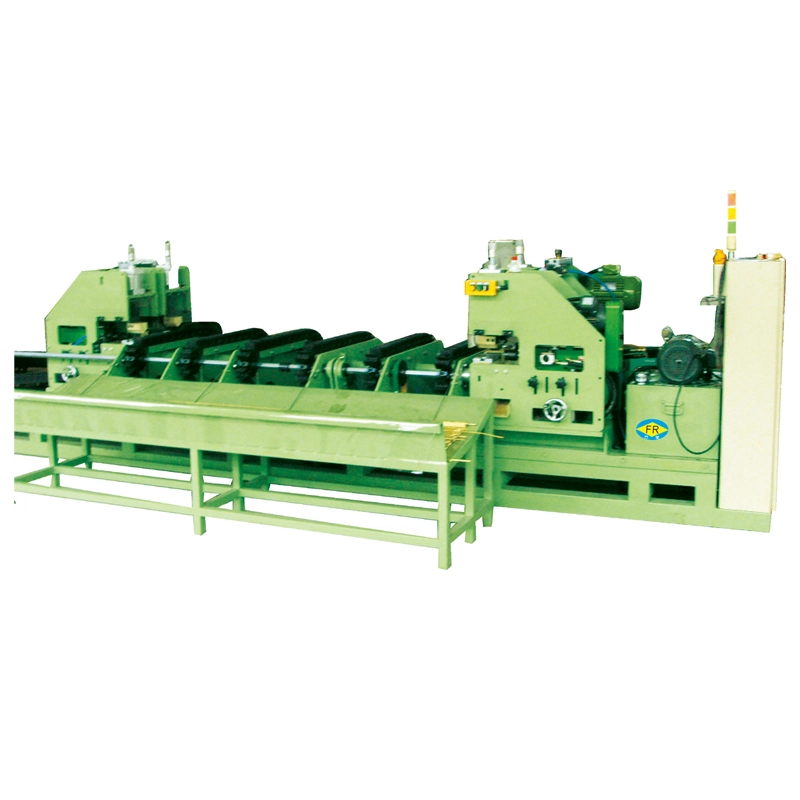
Kiskon hydraulinen piirustuskone
  • Kiskon hydraulinen piirustuskoneKiskon hydraulinen piirustuskone
  • Kiskon hydraulinen piirustuskoneKiskon hydraulinen piirustuskone

Kiskon hydraulinen piirustuskone

TheKiskon hydraulinen piirustuskoneon suunniteltu kylmävetoonkupari- ja alumiinikiskot, parantaa mittatarkkuutta, pinnan viimeistelyä ja kovuutta. Vetovoimat vaihtelevat10-100 tonnia, jossa piirustuspituudet6-12 mja nopeudet2–12 m/min. Se käsittelee kuparikiskoja40×2 mm - 400×30 mm. Hydraulisen voiman säätö ja säädettävä nopeus takaavat vakaan vedon vähentäen pintavirheitä. Sopii käytettäväksisähkönjakelu, muuntajat, kojeistot ja sähkölaitteet.

Luokitus: 5.0
(Arviointimäärä: 1)

TheKiskon hydraulinen piirustuskone, jota kutsutaan myös kuparikiskon vetopenkkiksi tai hydrauliseksi virtakiskovetokoneeksi, on suunniteltu kuparin ja alumiinin litteiden tankojen kylmävetoon suulakepuristuksen tai valun jälkeen. Hydraulisylinteri vetää työkappaleen tarkkuussuuttimen läpi leveyden ja paksuuden pienentämiseksi, mittojen yhtenäisyyden parantamiseksi, pinnan hiomiseksi ja lujuuden lisäämiseksi kylmätyöstöllä.

FangRongin FR-sarja sisältääFR-10T, FR-20T, FR-30T, FR-50T ja FR-100T, joka kattaa 10-100 tonnin vetovoimat. Mallista riippuen kone käsittelee virtakiskoja alkaen15-400 mm leveä, 2-30 mm paksu ja 6-12 m tehollinen vetopituus. Sitä käytetään pääasiassa kupari- ja alumiinikiskoissa kojeistoissa, jakelulaitteissa, muuntajissa, sähköliittimissä ja muissa tehosovelluksissa.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Kuinka virtakiskopiirustusprosessi toimii

Kiskon hydraulinen vetokone käyttää hydraulista läpivetoprosessia. Varsinainen muotin rakenne, pienennys läpimenoa kohti ja vetovoima tulee määrittää aloitusosan, kohdeosan, materiaalin kunnon ja vaadittujen ominaisuuksien perusteella eikä pelkästään virtakiskon koosta.

1. Työkappaleen lastaus
Suulakepuristettu tai valettu kupari- tai alumiinikisko on sijoitettu syöttötelineeseen. Etupää on terävä tai pienennetty niin, että se voi mennä piirustusmuotiin.

2. Die syöttö
Valmistettu pää kulkee haluttuun lopulliseen poikkileikkaukseen suunnitellun muotin läpi. Standardista poikkeaville virtakiskoprofiileille suuttimen pidike ja työkalut voidaan konfiguroida sopimaan profiiliin.

3. Hydraulinen piirustus
Hydraulisylinteri vetää kiskon suuttimen läpi säädetyllä voimalla. FR-sarjan sylinterireikien koot vaihtelevat125-280 mm, männänvarren halkaisijat alkaen70-140 mm.

4. Piirustusnopeuden säätö
Piirustusnopeus on säädettävissä2-12 m/min. Pienempi nopeus voi olla parempi suurissa vähennyksissä, vaikeissa osissa tai tarkempaa ohjausta vaativissa prosessiolosuhteissa, kun taas vakaat tuotantolinjat voivat käyttää korkeampaa asetusta, jos työkalut ja voitelujärjestelmä sen sallivat.

5. Paluuisku
Vetoiskun jälkeen vaunu palaa seuraavalle jaksolle nopeudella jopa 20 m/min pienemmissä malleissa ja 15 m/min FR-100T:ssä.

6. Oikaisu tarvittaessa
Valinnainen oikaisuyksikkö voidaan lisätä, kun alavirtaprosessi vaatii tiukempaa keulan tai kierteen hallintaa.

PLC voi ohjata piirustus- ja palautusjaksoja, kun taas käyttöliittymän avulla käyttäjät voivat asettaa ja valvoa toimintaparametreja, kuten piirtonopeutta ja iskunpituutta.

Mitä ongelmia se ratkaisee?

Löysä mittatoleranssi ekstruusion jälkeen
Ekstruusio yksinään ei välttämättä tarjoa tarkkuussähkökomponenteille vaadittua leveyden ja paksuuden toleranssia. Vetäminen kalibroidun muotin läpi vähentää hallittua poikkileikkausta ja parantaa mittojen yhtenäisyyttä tangon varrella.

Pintavirheitä edellisestä prosessista
Puristetuissa pinnoissa voi olla jälkiä tai epäsäännöllisyyksiä, joita ei voida hyväksyä näkyville kiskoille tai tarkkuuskoskettimille. Oikein valitut piirustustyökalut ja voitelu voivat parantaa viimeisteltyä pintaa.

Alhainen kovuus tai riittämätön lujuus
Kylmäpiirustus tuo työn kovettumisen. Tämä voi lisätä kovuutta ja vetolujuutta ja auttaa kiskoa säilyttämään muotonsa myöhemmän taivutuksen, kokoonpanon tai käämityksen aikana. Tarkka mekaanisten ominaisuuksien muutos riippuu vähennyksestä ja materiaalin kunnosta.

Poikkileikkauksen vaihtelu
Tarkkuuspiirustussuulake ohjaa valmiita osia johdonmukaisemmin kuin pelkkään suulakepuristus, mikä on tärkeää, kun virtakiskoihin on sovittava kiinteitä välyksiä, liittimiä, eristeitä tai sähköasennuksia.

Toistetut manuaaliset piirustustoiminnot
Hydraulinen käyttö tarjoaa ohjelmoitavia veto- ja paluujaksoja, mikä vähentää manuaalista puuttumista manuaalisesti ohjattuihin tai mekaanisesti ohjattuihin laitteisiin.

Tärkeimmät ominaisuudet ja missä niillä on merkitystä

Tarkka poikkileikkauksen ohjaus
Piirustusprosessin tärkein arvo on pikemminkin mittakorjaus kuin pelkkä vetovoiman lisääminen. Se on hyödyllisin, kun suulakepuristettu osa on lähellä vaadittua lopullista kokoa, mutta ei johdonmukaisesti täytä kokoonpanossa tai sähkökomponenteissa tarvittavaa toleranssia.

2-12 m/min säädettävä vetonopeus
Muuttuvan nopeuden ansiosta käyttäjä voi sovittaa prosessin materiaaliin, leikkausgeometriaan, supistukseen ja työkalujen kuntoon. Suurin nopeus ei ole automaattisesti paras tuotantoasetus; pinnan laatu, muotin lämpötila ja voitelu vaikuttavat myös käyttönopeuteen.

10-100 tonnin vetovoima
Tarvittava tonnimäärä riippuu materiaalin lujuudesta, supistuksesta, kosketusolosuhteista ja profiilin geometriasta. Leveämpi kisko ei välttämättä vaadi samaa voimaa kuin kapeampi, poikkipinta-alaltaan samanlainen kisko, joten mallin valinnan tulee perustua todelliseen vetovoimalaskelmaan.

6-12 m tehollinen vetopituus
Tämä valikoima kattaa monia suorien kiskojen tuotantosovelluksia. Pidemmät vedot voidaan harkita, kun valmiin tuotteen pituus tai tuotannon layout vaatii niitä.

Hydraulisen voiman säätö
Hydraulijärjestelmä tarjoaa hallitun vetovoiman koko iskun ajan. Tämä on erityisen hyödyllistä suurille kupariprofiileille ja prosesseille, joissa äkilliset muutokset vetovoimassa voivat vaikuttaa pinnan laatuun tai työkalun käyttöikään.

PLC ja HMI ohjaus
Ohjelmoitava ohjaus voi hallita piirtoiskua, paluuiskua ja syklin järjestystä. Se on hyödyllinen toistuvassa tuotannossa, koska käyttäjät voivat työskennellä määriteltyjen prosessiasetusten kanssa sen sijaan, että ohjaisivat jokaista iskun käsin.

Valinnainen suoristus ja linjaintegrointi
Laitoksissa, jotka prosessoivat virtakiskoja useiden loppuvaiheiden kautta, vetokone voidaan konfiguroida syöttö-, oikaisu- tai muulla käsittelylaitteella välikäsittelyn vähentämiseksi.

Tekniset tiedot

Mallin valinnan tulisi alkaaaloitusleveys ja -paksuus, tavoiteleveys ja -paksuus, kupari- tai alumiinilaatu, pienennys ajoa kohti, vaadittu vetopituus ja odotettu tuotantoteho. Nimellisvetoisuus on tämän jälkeen verrattava laskettuun vetovoimaan.

Malli FR-10T FR-20T FR-30T FR-50T FR-100T
Vetovoima (tonnia) 10 20 30 50 100
Virtakiskon leveys (mm) 40 15-60 20-120 30-180 30-400
Virtakiskon paksuus (mm) 2-5 2-10 2-20 2-30 3-30
Tehokas piirustuspituus (m) 6-12 6-12 6-12 6-12 6-12
Sylinterin reiän halkaisija (mm) 125 150 180 200 280
Männänvarren halkaisija (mm) 70 80 90 100 140
Piirustusnopeus (m/min) 2-12 2-12 2-12 2-12 2-12
Paluunopeus (m/min) 5-20 5-20 5-20 5-20 5-15
Päämoottorin teho (kW) 22 45 55 75 75 × 2
Järjestelmän paine (kgf/cm²) 140 170 230 210 250

Kaikki FR-sarjan mallit on suunniteltu ensisijaisesti kupari- ja alumiinikiskoille. Mukautetut muotinpitimet, pidemmät vetoliikkeet, erityiset leveys-/paksuusalueet, syöttöjärjestelmät ja oikaisulaitteet voidaan ottaa huomioon tuotantolinjan mukaan.

Kuinka valita vetovoima

Älä valitse hydraulista vetopenkkiä vain luettelossa ilmoitettujen kiskojen enimmäismittojen mukaan. Anna teknistä suositusta vartenmateriaaliluokka, aloitusleikkaus, valmis leikkaus, piirustuspituus, kulkujen määrä ja tavoitetulos. Näiden parametrien avulla voidaan arvioida tarvittava vetovoima ja sopiva vähennysaikataulu ennen koneen määrittämistä.

Liiallisen vetoisuuden omaava virtakiskohydraulinen vetokone voi lisätä laitekustannuksia parantamatta prosessia, jos vaadittu vetovoima on paljon pienempi. Sitä vastoin jatkuva käyttö koneen voimarajalla jättää vähemmän liikkumavaraa materiaalin kunnon, voitelun tai työkalujen muutoksille. Asianmukainen toiminta-alue olisi siksi määritettävä todellisen prosessin perusteella eikä pelkän tonnimäärän perusteella.

Sovellukset

Kojeistot ja tehonjakelu

Kojeiston, jakelupaneelien ja väyläkanavien kuparikiskot vaativat tasaisen leveyden ja paksuuden, koska valmiin osan on sopia eristysjärjestelmiin, liittimiin ja mekaanisiin tukiin. FR-30T–FR-50T-luokan konetta voidaan harkita keskikokoisiin sovelluksiin voimalaskelman jälkeen.

Tyypillinen tuotantoongelma:suulakepuristettu tanko on mitattuna lähellä kohdetta, mutta vaatii lisätyöstöä ennen kokoamista. Piirustus voi tuoda leikkausta lähemmäksi määritettyjä mittoja ja samalla parantaa pinnan yhtenäisyyttä.

Muuntajien valmistus

Muuntajakokoonpanoissa käytettävät litteät kuparijohtimet voivat vaatia kontrolloituja mittoja ja sopivia mekaanisia ominaisuuksia muovausta tai käämitystä varten. Kylmäveto voi tarjota työkarkaisua mittojen pienentämisen lisäksi.

Tyypillinen tuotantoongelma:Liian pehmeä tai epäjohdonmukainen johdin voi vääntyä käämityksen aikana. Vetoaikataulu voidaan valita siten, että haluttu loppuleikkaus- ja materiaalikunto saavutetaan ennen käämitystä.

Sähköliittimet ja -liittimet

Liittimissä, liittimissä ja maadoituskomponenteissa käytetyt pienet kupariosat hyötyvät yhtenäisistä poikkileikkausmitoista, koska vaihtelut voivat vaikuttaa kokoonpanon sovitukseen ja sähkökontaktiin.

Tyypillinen tuotantoongelma:tangon paksuuden vaihtelu aiheuttaa epäjohdonmukaisen työstövaran tai kokoonpanon sovituksen. Kalibroitu piirustussuulake tarjoaa toistettavan loppuosan.

Elektrolyysi- ja suurvirtalaitteet

Elektrolyysissä ja muissa suurvirtajärjestelmissä käytettävät suuret kuparijohtimet ja elektrodikiskot vaativat huomattavan poikkileikkauskapasiteetin. TheFR-100Ttarjoaa jopa 100 tonnia nimellisvetovoimaa ja tukee enintään 400 mm leveitä ja 30 mm paksuja kiskoja ilmoitetussa mallissa.

Uusiutuvan energian laitteet

Kuparikiskoja käytetään aurinkoinvertterikaapeissa, energian varastointijärjestelmissä ja tehonmuuntolaitteissa. Piirustus on hyödyllinen silloin, kun johtimen on täytettävä valvotut mitat ennen lävistystä, taivutusta, pinnoitusta tai lopullista asennusta.

Autojen ja sähköautojen sähköjärjestelmät

Litteitä kuparijohtimia käytetään akkujärjestelmissä, suurvirtaliittimissä ja virranjakelukokoonpanoissa. Näissä sovelluksissa mittojen yhtenäisyys on tärkeää, koska virtakiskot kulkevat usein taivutuksen, eristyksen, lävistyksen tai liitinkokoonpanon läpi vetämisen jälkeen.

Kokemus suunnittelusta ja valmistuksesta

FangRong Hydraulic Drawing Machine Manufacturing

Hydraulisen vetopenkin suunnittelu vuodesta 1998
FangRong on harjoittanut kylmävetolaitteiden valmistusta vuodesta 1998. Sen insinöörikokemus kattaa hydrauliset vetopenkit, meistisuunnittelun, vetovoiman laskennan, vähennysaikataulut ja prosessiautomaation ei-rautametallien ja muiden metallituotteiden osalta.

Kaksi tuotantolaitosta
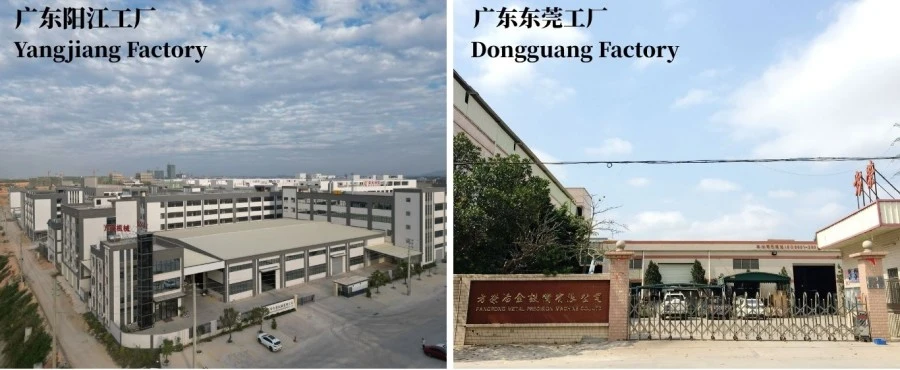
FangRongilla on tuotantolaitoksia Dongguanissa ja Yangjiangissa. Kahden toimipisteen tuotantojärjestely tarjoaa lisätuotantokapasiteettia vakio- ja räätälöityihin piirustuslaitteisiin.

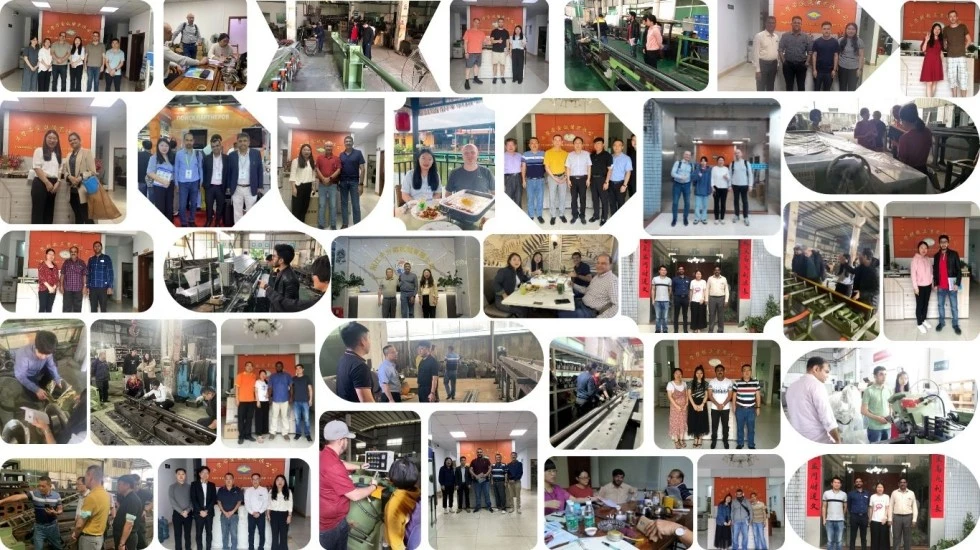
Kansainväliset asennukset
FangRong-laitteita on toimitettu asiakkaille yli 70 maassa, ja niitä on käytetty kuparin, alumiinin, teräksen, ruostumattoman teräksen ja muiden metallien käsittelysovelluksissa.

Prosessikohtainen suunnittelu
Virtakiskoprojektissa tärkeä suunnittelutyö ei rajoitu hydraulisylinterin valintaan. FangRong voi auttaa vetovoimalaskelmissa, muotin konfiguroinnissa, vähennysaikatauluissa, hydraulisissa parametreissa, layoutpiirustuksissa ja valinnaisessa automaatiossa asiakkaan todellisten virtakiskomittojen perusteella.

Tehtaan hyväksyntätestaus
Ennen toimitusta koneille voidaan tehdä tyhjäkäynti, jonka jälkeen suoritetaan nimelliskuormitustesti. Jos asiakasnäytteitä on saatavilla, todellista materiaalia voidaan käyttää vetotoiminnan, hydraulisen vakauden, koneen liikkeen ja valmiin tuotteen vaatimusten tarkistamiseen ennen toimitusta.

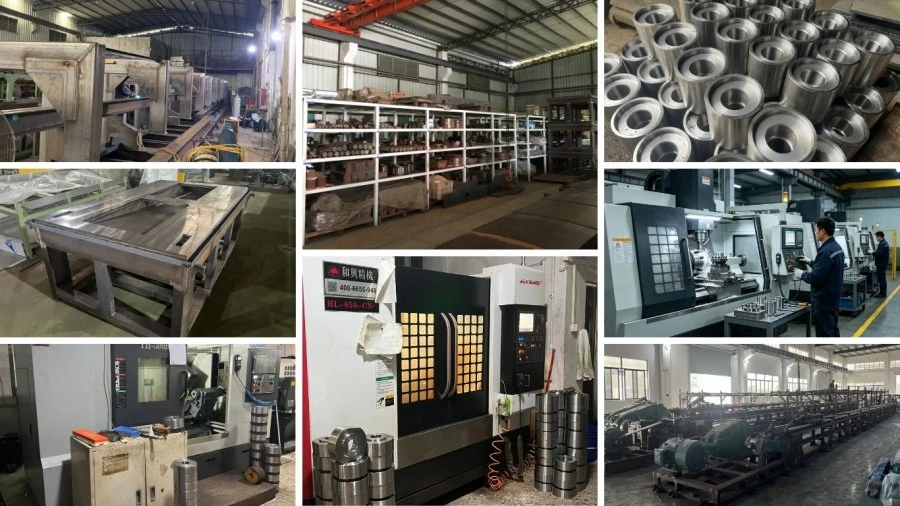
Työpaja ja laadunvalvonta

Hydraulic Drawing Machine Workshop

Valmistusprosessi

Hydraulic Drawing Machine Production Process

1. Tilaa suunnittelu— Kiskojen mitat, materiaali, vetovoima, suutinkokoonpano, hydrauliset parametrit ja automaatiovaatimukset tarkistetaan ennen tuotantoa.

2. Komponenttien tarkastus— Tärkeimmät osat, kuten sylinteriputket, männänvarret, tiivisteet ja rakenneteräs, tarkastetaan ennen kokoonpanoa.

3. Tarkkuustyöstö— Sylinterin reiät, männän varret ja ohjauskomponentit koneistetaan ja viimeistellään vaadittujen mittatoleranssien mukaisesti.

4. Hydraulikokoonpano— Hydrauliset voimayksiköt, venttiilit, putkistot ja ohjauskomponentit kootaan ja tarkistetaan paineen pysyvyyden ja vuotojen varalta.

5. Mekaaninen kohdistus— Pääsylinteri, vetokelkka ja ohjausjärjestelmä kootaan ja kohdistetaan vakaan liikkeen säilyttämiseksi vedon aikana.

6. Sähkö- ja PLC-integrointi— Ohjausjärjestelmä ohjelmoidaan koneen konfiguraation ja vaaditun piirustusjakson mukaan.

7. Kuormitustestaus— Koneen toiminta tarkastetaan määritellyissä kuormitusolosuhteissa asiakkaan materiaalitestauksella, jossa näytteitä toimitetaan.

8. Lopputarkastus— Hydraulinen paine, liike, sähköiset toiminnot, turvalaitteet, mitat ja koneen yleinen kunto tarkastetaan ennen toimitusta.

9. Vientipakkaukset— Komponentit suojataan kosteudelta, korroosiolta ja kuljetusvaurioilta ennen lastausta.

Sertifikaatit ja vaatimustenmukaisuus

Hydraulic Drawing Machine Certifications

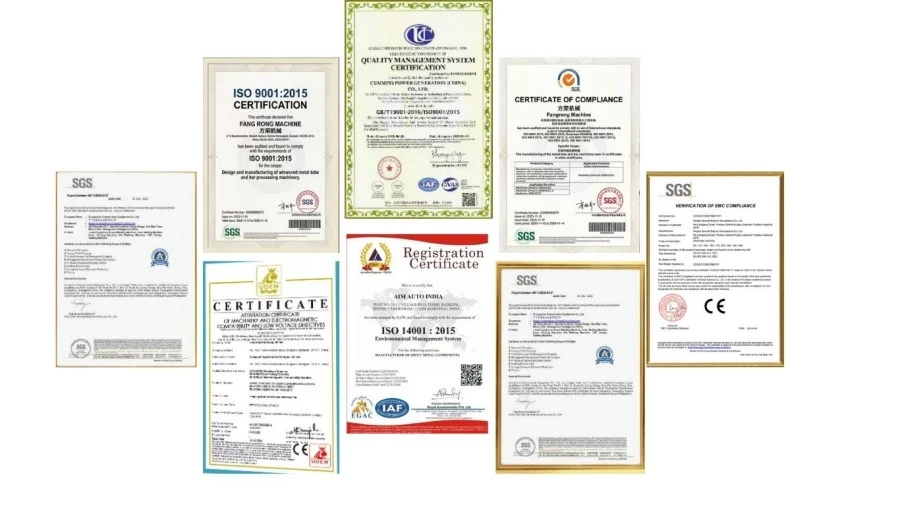
ISO 9001:2015— Laadunhallintajärjestelmä, joka kattaa asiaankuuluvat suunnittelu-, valmistus-, asennus- ja palvelutoiminnot. Todistus nroUQ231211R1.

CE— Vakiokonekokoonpanot voidaan toimittaa CE-vaatimustenmukaisuusasiakirjoilla sovellettavien koneiden turvallisuusvaatimuksia varten. Tarkka ilmoitus ja turvallisuuskonfiguraatio tulee vahvistaa tilatun koneen ja kohdemarkkinoiden osalta.

SGS tarkastus— Kolmannen osapuolen tarkastus voidaan järjestää asiakkaille, jotka tarvitsevat riippumattoman tarkastuksen ennen toimitusta.

Patentit— FangRong raportoi 32 keksintöpatentista ja yli 100 hyödyllisyysmallipatentista, mukaan lukien piirustuslaitteiden komponentteihin ja työkalujärjestelmiin liittyvät patentit.

Paketit ja toimitus

Hydraulic Drawing Machine Packaging and Shipping

Kone on valmistettu vientikuljetuksia varten korroosiosuojalla, kosteussuojalla ja sopivilla puupakkauksilla tärkeimmille komponenteille. Suuret hydrauliset ja mekaaniset kokoonpanot voidaan toimittaa erikseen kontin lastaus- ja asennuspaikan vaatimusten mukaisesti.

Tarjousta varten lopullinen toimitustapa, pakkauskokoonpano, lähtösatama ja Incoterm tulee vahvistaa kohteen, koneen mittojen ja tilauskokoonpanon mukaan.

Usein kysytyt kysymykset

Q1: Mitä materiaaleja virtakiskohydraulinen piirustuskone voi käsitellä?

Vakiosovellus onkupari- ja alumiinikiskot. Myös kupariseokset, alumiiniseokset ja muut ei-rautapitoiset materiaalit voidaan ottaa huomioon, kun materiaalin kunto, vetovoima ja työkalut ovat sopivia. Materiaaliluokka tulee ilmoittaa ennen mallin valintaa.

Q2: Minkä kokoisia virtakiskoja FR-sarja voi käsitellä?

Ilmoitettu mallivalikoima kattaa leveydet alkaen15-400 mmja paksuudet alkaen2-30 mm, tarkalla alueella mallista riippuen. FR-100T kattaa 30-400 mm leveät ja 3-30 mm paksut.

Q3: Kuinka paljon vähennystä voidaan saavuttaa yhdellä piirustuskierroksella?

Jokaiselle kupari- tai alumiinikiskolle ei ole olemassa yhtä vähennysarvoa. Käytännön vähennys riippuu materiaalin laadusta ja kunnosta, aloitus- ja loppuprofiilista, muotin geometriasta, voitelusta ja vaadituista mekaanisista ominaisuuksista. Suurempia kokonaisvähennyksiä varten saatetaan tarvita useita vetoajoja ja välihehkutusta.

Q4: Lisääkö kylmäveto kuparin virtakiskon kovuutta?

Kyllä. Kylmämuodonmuutos lisää yleensä kovuutta ja lujuutta työkarkaisun kautta. Muutoksen aste riippuu pelkistyksestä ja lähtöaineen kunnosta. Jos vaaditaan tietty vetolujuus, kovuus tai venymä, vetoaikataulu tulee suunnitella tavoitemekaanisten ominaisuuksien mukaan.

Q5: Tekeekö piirtäminen automaattisesti virtakiskon pinnan kirkkaaksi?

Piirustus voi parantaa pinnan kuntoa merkittävästi, mutta lopputulos riippuu myös tulevasta pinnasta, muotin laadusta, muotin geometriasta ja voitelusta. Piirustuskone ei voi poistaa syviä vikoja, jotka ovat jo olemassa alkuperäisen pinnan alla.

Q6: Kuinka minun pitäisi valita FR-30T:n, FR-50T:n ja FR-100T:n välillä?

Vertaa tarvittavaa vetovoimaa sen sijaan, että valitset vain valmiin kiskon leveyden. Ilmoita aloitus- ja tavoitemitat, materiaalilaatu ja vähennysaikataulu. FangRong osaa laskea arvioidun vetovoiman ja suositella sopivaa mallia.

Q7: Onko vetonopeus aina 12 m/min?

Ei2-12 m/minalue on säädettävä toiminta-alue, ei pakollinen tuotantonopeus. Sopiva asetus riippuu profiilin geometriasta, pienennyksestä, materiaalista, voitelusta, muotin kunnosta ja vaaditusta pinnan laadusta. Suuremmasta nopeudesta on hyötyä vain, kun koko prosessi voi ylläpitää vakaat piirtoolosuhteet.

Q8: Voiko piirustuskoneen liittää oikaisukoneeseen?

Kyllä. Lisävarusteena saatava oikaisuyksikkö voidaan integroida, kun valmis virtakisko vaatii lisäohjausta kaareessa tai kierteessä. Myös ruokinta- ja muut jatkokäsittelylaitteet voidaan ottaa huomioon tuotantosuunnitelman mukaan.

Q9: Mitä koneen mukana yleensä kuuluu?

Koneen vakiokokoonpano sisältää hydraulisen vetojärjestelmän, pääsylinterin, vetovaunun, muotinpitimen, hydraulisen voimayksikön ja PLC/HMI-ohjausjärjestelmän. Työkalu tietylle kokoiselle virtakiskolle on vahvistettava erikseen, koska muotin mitat riippuvat asiakkaan aloitus- ja valmiista osista.

Q10: Mitä tietoja tarjoukseen tarvitaan?

Tarjoamateriaaliluokka, aloitusleveys ja -paksuus, valmis leveys ja paksuus, vaadittu piirustuspituus, kulkujen määrä, tavoiteteho ja saatavilla oleva tehdasvirtalähde. Piirustus tai poikkileikkauskaavio on hyödyllinen myös epästandardeille profiileille.

Kysymys 11: Mikä on standardi tehollinen vetopituus?

FR-sarja käyttää tehokasta vetopituutta6-12 metriä. Pidemmät tai sovelluskohtaiset piirustuspituudet voidaan arvioida suunnittelun yhteydessä.

Q12: Mikä on tyypillinen läpimenoaika?

Vakiomallit vaativat yleensä noin30-60 päivää, kun taas suuremmat tai räätälöidyt koneet saattavat vaatia60-90 päivää. Vahvistettu läpimenoaika tulee mainita tarjouksessa, koska työkalut, automaatio, koneen koko ja tehtaan kuormitus voivat vaikuttaa tuotantoaikaan. Nopeutettu toimitus tulee vahvistaa tapauskohtaisesti oletuksen sijaan.

Q13: Mitkä ovat normaalit maksuehdot?

Tavallinen kaupallinen järjestely on30% talletus tilausvahvistuksen yhteydessä ja 70% ennen lähetystä tehdashyväksyntätestauksen jälkeen. Vaihtoehtoisista ehdoista voidaan keskustella yksittäisille projekteille.

Q14: Mikä takuu tarjotaan?

Vakiotakuuaika on12 kuukautta käyttöönotosta. Takuun kattavuus ja poissulkemiset tulee vahvistaa lopullisessa myyntisopimuksessa.

Q15: Tarjoatko asennus- ja käyttäjäkoulutusta?

Kyllä. FangRong tarjoaa asennuksen valvonnan, käyttöönottotuen ja käyttäjäkoulutuksen. Paikan päällä tapahtuva koulutus kattaa yleensä koneen käytön, muottien vaihdon, rutiinihuollon ja perusvikadiagnoosin. Perustuspiirustukset ja ankkuripulttiasettelut voidaan toimittaa ennen asennusta.

Q16: Voitko testata kupari- tai alumiinikiskomme ennen ostamista?

Kyllä. Asiakkaiden näytteitä voidaan käyttää tehdastestaukseen mahdollisuuksien mukaan. Tämä on erityisen hyödyllistä silloin, kun virtakisko-osa on suuri, epästandardi tai kun asiakkaalla on erityisiä mitta-, pinta- tai mekaanisia ominaisuuksia koskevia vaatimuksia.

Q17: Onko CE-sertifiointi saatavilla?

CE-dokumentaatio voidaan toimittaa soveltuville vakiokonekokoonpanoille. Koska koneen vaatimustenmukaisuus riippuu todellisesta koneen konfiguraatiosta ja kohdemarkkinoista, sovellettava vakuutus, turvalaitteet ja asiakirjat on vahvistettava ennen tilaamista.

Q18: Voiko FangRong laskea tarvittavan vetovoiman virtakiskollemme?

Kyllä. Anna kupari- tai alumiinilaatu, aloitusosa, kohdeosa ja vaadittu prosessi. FangRong voi käyttää näitä parametreja arvioidakseen vetovoimaa, valitakseen sopivan FR-sarjan mallin ja suositella sopivaa pienennys- ja työkalukokoonpanoa.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä