Tuotteet
Tuotteet

Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

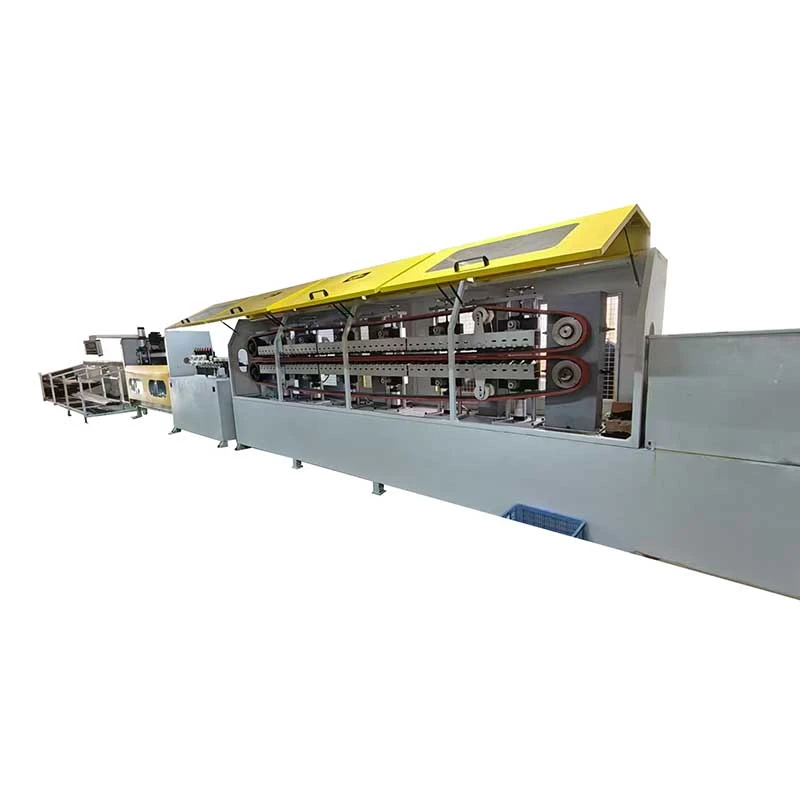
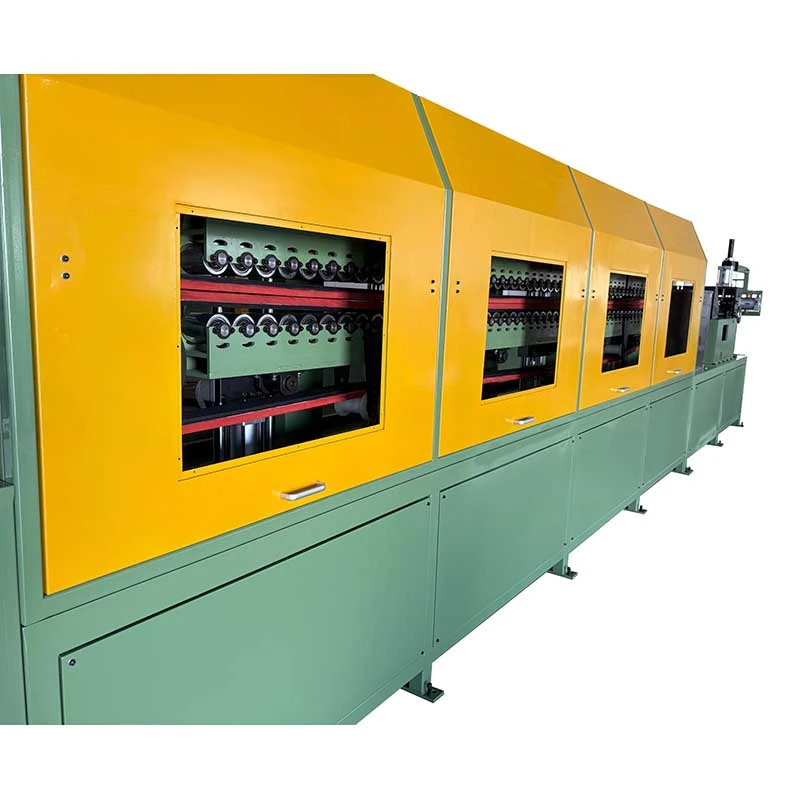
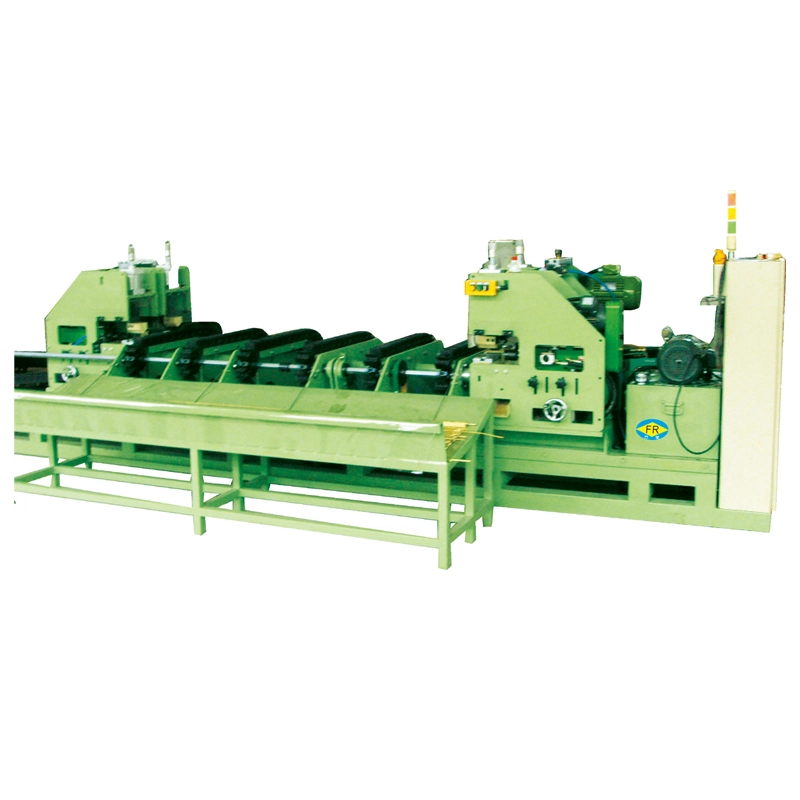
Automaattinen tela-tyyppinen kylmävetokone kelalla
  • Automaattinen tela-tyyppinen kylmävetokone kelallaAutomaattinen tela-tyyppinen kylmävetokone kelalla
  • Automaattinen tela-tyyppinen kylmävetokone kelallaAutomaattinen tela-tyyppinen kylmävetokone kelalla
  • Automaattinen tela-tyyppinen kylmävetokone kelallaAutomaattinen tela-tyyppinen kylmävetokone kelalla
  • Automaattinen tela-tyyppinen kylmävetokone kelallaAutomaattinen tela-tyyppinen kylmävetokone kelalla
  • Automaattinen tela-tyyppinen kylmävetokone kelallaAutomaattinen tela-tyyppinen kylmävetokone kelalla

Automaattinen tela-tyyppinen kylmävetokone kelalla

TheAutomaattinen tela-tyyppinen kylmävetokone kelallaon suunniteltu jatkuvaan piirtämiseen ja kelaukseenhalkaisijaltaan pienet metalliputket. Vetovoimilla10-50 kNja kiihtyy100 m/min, telaketjuveto tarjoaa vakaan vedon ja jatkuvan toiminnan. Se käsittelee putkien halkaisijatφ5–40 mmja syöttää vedetyn materiaalin suoraan kelaan vähentäenleikkaus, käsittely ja varastointi. Soveltuu käytettäväksi kupari-, alumiini-, ruostumattomasta teräksestä ja hiiliteräsputkistaLVI-, auto-, sähkö- ja yleinen suunnittelu.

Luokitus: 5.0
(Arviointimäärä: 1)

TheAutomaattinen tela-tyyppinen kylmävetokone kelallaon suunniteltu valmistajille, jotka tarvitsevat jatkuvasti halkaisijaltaan pieniä metalliputkia ja vastaanottavat valmiin tuotteen keloissa suorien pituuksien sijaan. Se yhdistää atela-tyyppinen piirustusjärjestelmä, tarkkuussuuttimen pidike, PLC-ohjaus ja automaattinen kelausasemayhdellä tuotantolinjalla eliminoiden toistuvan pysäytyksen, purkamisen, leikkaamisen ja manuaalisen siirron veto- ja kelaustoimintojen välillä.

Tämä kokoonpano on erityisen hyödyllinen, kun tuotetta toimitetaan pitkiä yhtäjaksoisia pituuksia putken taivutukseen, leikkaamiseen, lämmönvaihtimen valmistukseen tai lisävetoon. FR-sarja kattaa putkien halkaisijat alkaenφ5 - φ40 mm, vetää voimia10-50 kNja suurimmat vetonopeudet80-100 m/min, riippuen mallista ja prosessiolosuhteista.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

Minkä ongelman tämä kone ratkaisee?

Perinteiset ketju- tai hydrauliset vetopenkit vetävät putkea yksittäisillä iskuilla. Automaattisen telatyyppisen kylmävetokoneen, jossa on kelaus, on pysähdyttävä jokaisen iskun jälkeen, jotta käyttäjä voi nollata, purkaa tai siirtää työkappaleen. Tämä toimintatapa on hyväksyttävä lyhyille suorille putkille, mutta siitä tulee tehoton asiakkaan tarpeessasatoja tai tuhansia metrejä jatkuvatoimisia pienihalkaisijaisia ​​putkia.

Ryömintäjärjestelmä muuttaa vetomenetelmän jaksoittaisesta liikeliikkeestäjatkuva kitkaveto. Ylä- ja alatelaketjut tarttuvat putkeen pitkällä kosketusalueella ja syöttävät sitä jatkuvasti vetomuotin läpi. Valmis putki menee sitten suoraan kelaan.

Tuloksena ei ole vain suurempi vetonopeus. Tärkeimmät tuotannon edut ovat vähemmän käsittelyvaiheita, vähemmän välivarastointia, vähemmän käyttäjän väliintuloa ja valmiin tuotteen muoto, joka voidaan siirtää suoraan seuraavaan prosessiin.

Kun jatkuvalla piirtämisellä on merkitystä:Se on arvokkain pitkäpituisille kupari-, alumiini- ja teräsputkille, joissa tuotantomäärä ja kelan toimitus ovat tärkeämpiä kuin yksittäisten suorien tankojen valmistus.

Kun sillä on vähemmän merkitystä:Jos tuotteesi toimitetaan aina lyhyinä suorina pituuksina ja vaatii usein vaihtamista hyvin erikokoisten putkien välillä, tavanomainen vetopenkki voi olla sopivampi. Konevalinnan tulisi siksi perustua materiaaliin, pienennykseen ajoa kohti, valmiiseen halkaisijaan, vaadittuun pituuteen ja toimitusmuotoon pelkän nopeuden sijaan.

Kuinka tela-tyyppinen piirustus ja kelausprosessi toimii

1. Putkisyöttö: The incoming tube is supplied from a decoiler or straight-length feeding system and enters the machine through the entry guide.

2. Piirustuspuikko:Putki kulkee tarkkuusvetomuotin läpi, mikä pienentää ulkohalkaisijaa ja ohjaa lopullista mittaprofiilia. Muotin suunnittelulla ja voitelulla on suora vaikutus vetovoimaan, pinnan kuntoon ja työkalun käyttöikään.

3. Jatkuva telaketjun vetäminen:Kaksi samansuuntaista telaketjua tarttuu putkeen ennen vetotoimintoa tai sen ympärillä. Useat pneumaattiset sylinteriparit kohdistavat hallittua painetta telojen ja putken välisen kitkan ylläpitämiseksi. Toisin kuin ketjuvetopenkki, telaketjua ei tarvitse vapauttaa ja nollata jokaisen vedon jälkeen.

4. Muuttuvanopeuksinen piirustus:Piirustusnopeus on portaattomasti säädettävissä nimellisalueella. Todellinen tuotantonopeus tulee valita materiaalin lujuuden, putken koon, vähennyssuhteen, voitelun ja vaaditun pinnan viimeistelyn mukaan sen sijaan, että toimittaisiin vain maksiminopeudella.

5. Synkronoitu kelaus:Vedetty putki tulee kelausasemalle välittömästi sen jälkeen, kun se on poistunut vetoosasta. Kelausnopeus seuraa vetonopeutta linjan kireyden hallitsemiseksi ja vakaan kelan tuottamiseksi.

6. Kelan vaihto:Kun esiasetettu kelan pituus tai tuotantomäärä saavutetaan, ohjausjärjestelmä pysäyttää linjan kelan vaihtoa varten ja seuraava kela tai rumpu voidaan sijoittaa tuotantoa varten.

7. PLC- ja HMI-ohjaus:Ohjausjärjestelmä hallitsee vetonopeutta, pituuden laskemista, kelaustoimintoa ja kelan vaihtojärjestystä, jolloin käyttäjä voi seurata koko prosessia yhdeltä ohjausasemalta.

Tuotantosovellusten tärkeimmät ominaisuudet

Jatkuva piirtäminen nopeudella 100 m/min

Telakoneisto tarjoaa jatkuvaa vetämistä toistuvien vetämispysäytysjaksojen sijaan. FR-16 ja FR-25 tarjoavat piirtonopeuksia jopa80 m/min, kun taas FR-38 ulottuu jopa100 m/min.

Suuri volyymi kupariputkien valmistaja, joka toimittaa pitkiä keloja LVI-valmistajille, tämä toimintaperiaate voi poistaa toistuviin vetopenkin iskuihin liittyvät seisokit. Suurin nopeus ei kuitenkaan ole automaattisesti paras tuotantonopeus. Vaikealle ruostumattomalle teräkselle tai korkeille alennussuhteille pienempi nopeus sopivalla voitelulla voi parantaa työkalun käyttöikää ja pinnan laatua.

Pitkä telaketjukosketin vakaaseen otteeseen

Indeksoijan kosketuspituus vaihtelee1800-3500 mm. Pidempi kosketuspinta-ala mahdollistaa vetovoiman jakautumisen suuremmalle putken pituudelle, mikä vähentää telaketjun luisumisen riskiä, ​​kun tarvitaan suurempaa vetovoimaa.

Tämä parametri tulee erityisen tärkeäksi, kun käsitellään kovempia materiaaleja, suurempia putken halkaisijoita tai suurempia pienennyksiä. Pehmeälle kupariputkelle, jossa on vaatimaton supistus, pisintä telaketjua ei välttämättä tarvita.

8-12 paria pneumaattisia kiristyssylintereitä

FR-sarja käyttää useita ilma-sylinteripareja telaketjun puristuspaineen ohjaamiseen. FR-16 käyttää 8 paria, FR-25 käyttää 10 paria ja FR-38 käyttää 12 paria.

Tarkoituksena on ylläpitää riittävä kitkapito vetovyöhykkeellä ilman, että liialliseen paineeseen vedotaan yhdessä pisteessä. Oikea paineen säätö on tärkeää, koska riittämätön paine voi aiheuttaa liukumista, kun taas liiallinen paine voi jättää putken pintaan tai muuttaa sen muotoa.

Integroitu käämitys erillisen käsittelyn sijaan

Valmis putki kelataan suoraan kelalle tai rummulle vedon jälkeen. Tämä on hyödyllistä LVI-, jäähdytys- ja autojen putkissa, joissa jatkoprosessit vaativat usein pitkiä jatkuvatoimisia materiaaleja.

Ilmastointiputkiin FR-38:aa käyttävä kupariputken valmistaja voi siksi siirtää valmiin käämin suoraan myöhempään leikkaus-, taivutus- tai lämmönvaihdintuotantoon sen sijaan, että se ensin leikkaaisi materiaalin suoriksi pituuksiksi, niputtaisi sen ja syöttäisi sen sitten toiseen prosessiin.

Mallin valinta todellisten piirustusvaatimusten perusteella

Kolme vakiomallia kattavat erilaiset halkaisija- ja vetovoimavaatimukset. Suuremman mallin valitseminen yksinkertaisesti siksi, että se tarjoaa suuremman maksiminopeuden, voi lisätä laite- ja energiakustannuksia parantamatta tuotantoa, jos vaadittu putken koko ja pienennys ovat pieniä.

Tekniset tiedot

Malli FR-16 FR-25 FR-38
Tube Diameter Range φ5-φ16 mm φ10-φ25 mm φ10-φ40 mm
Vetovoima 10 kN 30 kN 50 kN
Päämoottorin teho 15 kW 22 kW 37 kW
Piirustusnopeus 0-80 m/min 0-80 m/min 0-100 m/min
Ilmasylinteriparit 8 paria 10 paria 12 paria
Indeksoijan leveys 80 mm 100 mm 120 mm
Indeksoijan kontaktin pituus 1800 mm 2500 mm 3500 mm
Kelausasema Integroitu Integroitu Integroitu

Mallin valinta:FR-16 soveltuu pienempiin putkiin aina φ16 mm asti; FR-25 tarjoaa suuremman vetovoiman φ10-φ25 mm sovelluksissa; FR-38 on tarkoitettu suurempiin putkikokoihin φ40 mm asti ja sovelluksiin, jotka vaativat jopa 50 kN vetovoimaa. Lopullinen valinta tulee vahvistaa aloitushalkaisijan, valmiin halkaisijan, materiaalilaadun, vähennyskertaa kohti, voitelumenetelmän ja vaaditun tuotantomäärän perusteella.

Sovellukset ja asiakkaiden käyttöskenaariot

LVI- ja jäähdytysputket

Tyypilliset materiaalit:Kupari- ja alumiiniputket ilmastointipattereihin, jäähdytysjärjestelmiin, lauhduttimiin ja höyrystimiin.

Asiakkaan skenaario:Kupariputkien valmistaja käyttää FR-38-telaketjuista vetopenkkiä integroidulla kelalla pitkien ilmastointiputkien valmistukseen. Jatkuvan vetoprosessin ansiosta vedetty putki pääsee suoraan kelaan, mikä vähentää välileikkauksen ja manuaalisen siirron tarvetta ennen seuraavaa tuotantotoimintoa.

Tässä sovelluksessa vetonopeus ja kelan vakaus ovat yleensä tärkeämpiä kuin pelkkä suurin vetovoima. Voitelu, muotin kunto ja lopullinen mittatoleranssi tulee arvioida yhdessä tehovaatimusten kanssa.

Autojen letkut

Tyypilliset materiaalit:Hiiliteräs-, ruostumaton teräs-, kupari- ja alumiiniputket jarrulinjoihin, polttoainejärjestelmiin ja ajoneuvojen ilmastointijärjestelmiin.

Asiakkaan skenaario:Autojen putkien toimittaja käyttää FR-25:tä kierrettyjen pienihalkaisijaisten putkien jatkuvaan tuotantoon. Telaketjuvetojärjestelmä välttää toistuvan kiihtyvyyden ja hidastumisen, jotka liittyvät ajoittaiseen vetämiseen, mikä auttaa tuottajaa ylläpitämään vakaampaa jatkuvaa prosessia ennen jatkoleikkausta ja muovausta.

Autojen putkien kohdalla pinnan kunto ja mittojen tasaisuus voivat olla tärkeämpiä kuin korkeimman mahdollisen linjanopeuden saavuttaminen, koska viat voivat tulla kalliiksi taivutuksen, leikkauksen tai kokoonpanon jälkeen.

Lääketieteelliset ja instrumentointiputket

Tyypilliset materiaalit:Ruostumaton teräs ja muut tarkkuusseokset, joita käytetään halkaisijaltaan pienissä putkissa ja instrumentointikomponenteissa.

Asiakkaan skenaario:Lääketieteellisten laitteiden valmistaja käyttää FR-16:ta halkaisijaltaan pienikokoisten ruostumattomasta teräksestä valmistettujen putkien vetämiseen myöhempää leikkaamista ja kokoamista varten. Jatkuva prosessi soveltuu, kun tarvitaan pitkiä ja yhtenäisiä putkia ennen kuin materiaali leikataan yksittäisiksi komponenteiksi.

Lääketieteellisissä ja instrumentointisovelluksissa maksiminopeus on yleensä vähemmän tärkeä kuin mittojen hallinta, pinnan kunto, työkalujen vakaus ja jäljitettävä laaduntarkastus.

Sähkö- ja yleinen tekniikka

Pieniä kupari-, alumiini- ja teräsputkia voidaan vetää ja kelata sähkökomponentteja, instrumentointia, lämmönsiirtokomponentteja ja muita suunniteltuja tuotteita varten. Integroitu kelauskokoonpano on hyödyllisin silloin, kun seuraava prosessi voi hyväksyä jatkuvan kelamateriaalin.

Vakiovarusteet ja -kokoonpano

Vakiokonepaketti sisältäätelapiirustusjärjestelmä, päämoottori, vaihteisto, muotinpidin, pneumaattinen kiinnitysjärjestelmä, integroitu kelausasema, PLC-ohjauskaappi käyttöliittymällä ja vakiokoneen komponentit.

Tiettyjen putkikokojen piirustussuuttimet valitaan yleensä asiakkaan materiaalin ja kulkuaikataulun mukaan, ja ne voidaan tarjota erikseen. Decoilerit, lisäsyöttölaitteet, erikoiskelausrummut, räätälöity automaatio ja muut ylä- tai loppupään laitteet voidaan konfiguroida tuotantolinjan mukaan.

Kaupalliset ehdot: MOQ, hinta ja toimitus

MOQ 1 täydellinen konesarja
Määräperusteinen hinnoittelu 1 sarja / 2-4 sarjaa / 5+ sarjaa; lopullinen yksikköhinta ilmoitetaan mallin, kokoonpanon ja tilausmäärän mukaan
Kauppaehto FOB Shenzhenin satama, Kiina; muut Incotermit sopimuksen mukaan
Maksuehto 30% talletus tilausvahvistuksen jälkeen; 70% saldo ennen lähetystä tehdashyväksyntätestin jälkeen
Normaali tilauksen toimitusaika FR-16 / FR-25: noin 30-60 päivää; FR-38 ja räätälöidyt kokoonpanot: noin 60-90 päivää
Nopeutettu tilaus Prioriteettituotanto voidaan järjestää tehtaan kapasiteetin ja konfiguraation mukaan. Nopeutettu toimituspäivä on vahvistettava kaupallisessa tarjouksessa ennen tilauksen tekemistä.
Takuu 12 kuukautta käyttöönotosta

Tärkeää:Toimitusaika alkaa, kun tekniset tiedot, piirustusvaatimukset ja kaupalliset ehdot on vahvistettu. Mukautetut muotit, erikoisautomaatio, maahantuodut sähkökomponentit ja asiakaskohtaiset testausvaatimukset voivat vaikuttaa lopulliseen toimitusaikatauluun.

Suunnittelu ja laadunvalvonta

FangRong cold drawing machine manufacturing workshop

Automaattinen tela-tyyppinen kylmävetokone kelalla on suunniteltu asiakkaan todellisen putkenvetoprosessin mukaan sen sijaan, että se valitaan vain putken nimellishalkaisijan mukaan. Ennen tuotantoa tekninen tiimi voi arvioidamateriaaliluokka, aloituskoko, loppukoko, vähennyssuhde, vaadittu vetovoima, tuotantonopeus ja kelausvaatimukset.

Tuotantoprosessi

Cold drawing machine production process

1. Prosessisuunnittelu:Vahvista putken materiaali, mitat, suutinjärjestely, telaketjun kokoonpano ja kelausvaatimukset.

2. Materiaalin tarkastus:Tarkasta kiilateräs, akselit, vaihteet, telaketjun osat ja muut kantavat osat ennen koneistusta.

3. Tarkkuustyöstö:Koneen telaketjut ja tärkeimmät mekaaniset komponentit suunnittelupiirustusten ja vaadittujen toleranssien mukaan.

4. Mekaaninen kokoonpano:Kokoa telakäyttö, vaihteisto, pneumaattinen kiristysjärjestelmä, muotinpidin ja kelausjärjestelmä.

5. Sähköinen integrointi:Asenna PLC, HMI, anturit, moottorit ja ohjauskomponentit ja suorita koneen johdotus.

6. PLC:n käyttöönotto:Tarkista piirtonopeuden ohjaus, pituuden laskenta, kelan synkronointi ja kelan vaihtojärjestys.

7. Tehdastestaus:Koneelle suoritetaan joutokäynti- ja kuormitustesti. Jos asiakkaiden putkinäytteitä on saatavilla, veto- ja kelaussuorituskyky voidaan tarkistaa todellisen materiaalin avulla.

8. Lopputarkastus:Tarkista koneen mitat, sähköiset toiminnot, pneumaattinen toiminta, voitelu, turvalaitteet ja valmiin kelan kunto.

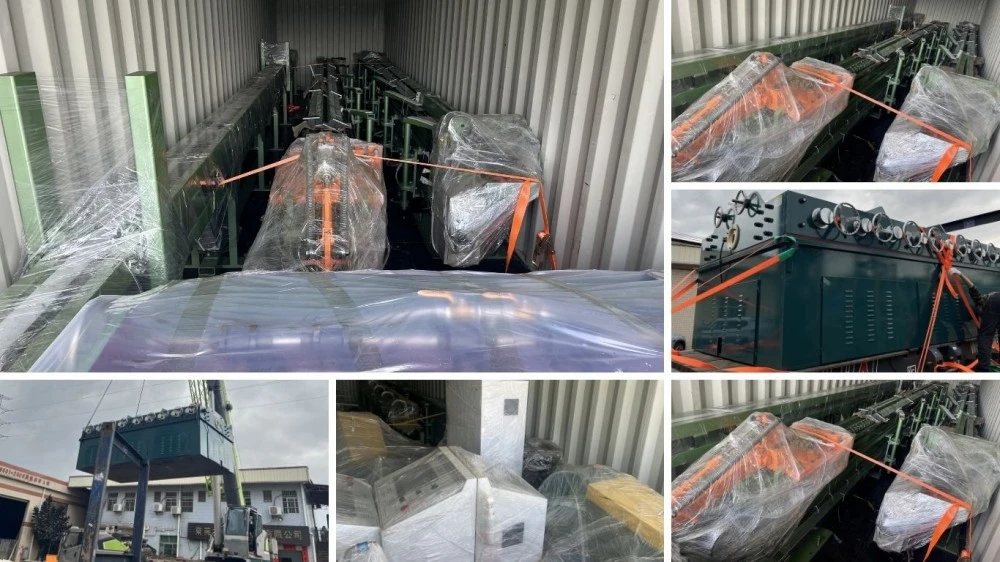
9. Vientipakkaus:Kone on pakattu merentakaisten kuljetusvaatimusten mukaisesti suojaten kosteutta, korroosiota ja käsittelyvaurioita vastaan.

Miksi FangRong tela-tyyppisille vetopenkeille

FangRong drawbench manufacturing and engineering

Vetopenkkisuunnittelua vuodesta 1998.FangRong on keskittynyt kylmävetoon ja niihin liittyviin metallinmuovauslaitteisiin yli kahden vuosikymmenen ajan. Yrityksen insinööritaustaan ​​kuuluu taiwanilainen piirustus-laitekumppanuus ja sitä seurannut itsenäinen valmistuskehitys.

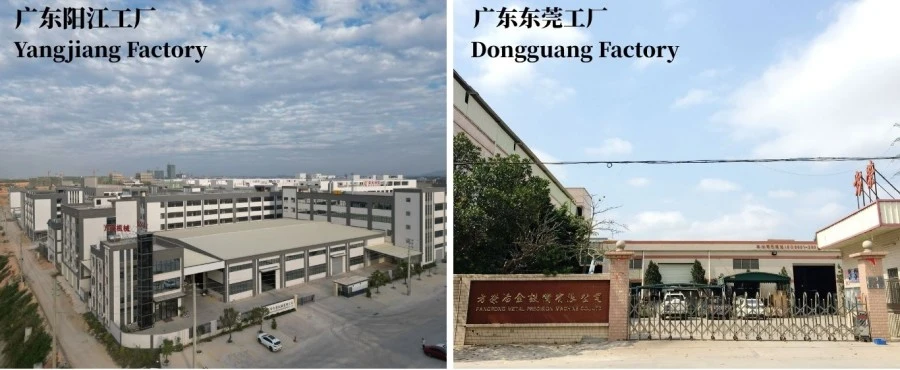
Kaksi tuotantolaitosta.Dongguanin ja Yangjiangin tuotantolaitokset tukevat mekaanista valmistusta, kokoonpanoa, testausta ja laitetoimituksia eri tilausmäärille.

Kansainvälinen asennuskokemus.FangRong-laitteita on toimitettu asiakkaille yli 70 maahan, mikä tarjoaa käytännön kokemusta erilaisista putkimateriaaleista, tuotantovaatimuksista ja tehdasolosuhteista.

Tehtaan hyväksyntätestaus.Tärkeimmät käyttötoiminnot tarkistetaan ennen toimitusta. Projekteissa, joissa asiakasnäytteet toimitetaan etukäteen, veto- ja kelausprosessia voidaan testata suhteessa todelliseen tuotantomateriaaliin.

Sovelluspohjainen suunnittelutuki.Tekninen tiimi voi auttaa muotin valinnassa, vetovoiman laskennassa, läpikulkuaikataulun suunnittelussa, telaketjun konfiguroinnissa, koneen sijoittelussa ja kelausvaatimuksissa. Tämä on erityisen tärkeää vaihdettaessa jaksoittaista vetopöytää jatkuvalla vetolinjalla.

Sertifikaatit ja sovellettavat standardit

FangRong cold drawing machine certifications

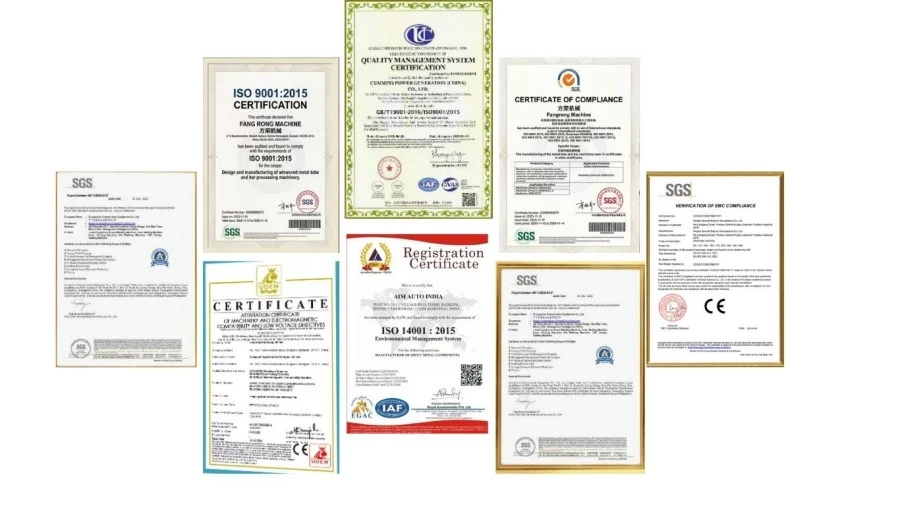
ISO 9001:2015— Laadunhallintajärjestelmä, joka kattaa suunnittelun, tuotannon, asennuksen ja huollon. Todistusnumero UQ231211R1.

CE-merkintä— Vakio-FR-koneiden mukana toimitetaan CE-vaatimustenmukaisuusasiakirjat, jotka koskevat koneen kokoonpanoa ja asiaankuuluvia EU-vaatimuksia. Koneiden turvallisuusarviointi perustuu voimassa oleviin vaatimuksiindirektiivi 2006/42/EYja niihin liittyvät yhdenmukaistetut standardit.

SGS:n tarkastus— Kolmannen osapuolen tarkastus voidaan järjestää sovituille koneen spesifikaatioille, suorituskyky- ja turvallisuusvaatimuksille.

Patenttisalkku— FangRong on kehittänyt patentoituja teknologioita, jotka liittyvät vetolaitteisiin, muotinpitimiin, kiristysmekanismeihin ja muihin metallia muodostaviin komponentteihin.

Huomautus:CE-vaatimustenmukaisuus on kokoonpanokohtaista. Jos kone tuodaan EU:hun, lopulliset tekniset tiedostot, vaatimustenmukaisuusvakuutus, turvalaitteet ja sähkökokoonpano tulee vahvistaa tarkalleen toimitetulle koneelle. UKCA-dokumentaatiosta ja muista markkinakohtaisista vaatimuksista voidaan keskustella ennen tuotantoa.

Pakkaus ja toimitus

Cold drawing machine export packaging and shipping

Automatic Crawler-Type Cold Drawing Machine to Coil on valmistettu kansainvälisiin kuljetuksiin vientiin suuntautuneilla pakkauksilla ja mekaanisten, sähköisten ja pneumaattisten komponenttien suojauksella. Lopullinen pakkaustapa riippuu koneen mitoista, kuljetusreitistä ja siitä, toimitetaanko laite kokonaisena koneena vai erillisinä osina.

Ulkomaisissa projekteissa pakkausluettelo, koneen mitat, bruttopaino ja lastausjärjestely vahvistetaan ennen lähetystä, jotta ostaja voi valmistella tulliselvityksen, sisämaan kuljetuksen ja tehtaan purkulaitteet etukäteen.

Usein kysytyt kysymykset

Q1: Kuinka valitsen FR-16:n, FR-25:n ja FR-38:n välillä?

Aloita todellisesta putken halkaisijasta ja vetovoimasta maksiminopeuden sijaan. FR-16 kattaa φ5-φ16 mm ja tuottaa 10 kN; FR-25 kattaa φ10-φ25 mm ja tuottaa 30 kN; FR-38 kattaa φ10-φ40 mm ja tuottaa 50 kN. Myös materiaalin lujuus, aloitushalkaisija, valmishalkaisija ja pienennys kulkua kohti tulee ottaa huomioon.

Q2: Voiko automaattinen tela-tyyppinen kylmävetokone vetää kuparia ja ruostumatonta terästä samalla koneella?

Kyllä, FR-sarja voidaan konfiguroida kuparille, alumiinille, ruostumattomalle teräkselle, hiiliteräkselle ja valituille erikoisseoksille. Saman koneen ei kuitenkaan pitäisi olettaa käyttävän samoja muotteja, voitelu- tai piirustusparametreja jokaiselle materiaalille. Kovemmat materiaalit vaativat yleensä enemmän vetovoimaa ja tarkempaa pelkistyksen ja voitelun hallintaa.

Q3: Onko 100 m/min normaali tuotantonopeus?

No. 100 m/min on FR-38:n suurin nimellisnopeus sopivissa prosessiolosuhteissa. Todellinen tuotantonopeus riippuu materiaalista, putken mitoista, pienennyksestä, suuttimen suunnittelusta, voitelusta, pintavaatimuksista ja kelausolosuhteista. Maksiminopeudella ajaminen on hyödyllistä vain silloin, kun koko prosessi voi säilyttää vakaan laadun tällä nopeudella.

Kysymys 4: Mikä on telapyöräkäytön etu verrattuna hydrauliseen vetopenkkiin?

Suurin ero on vetomenetelmä. Perinteinen vetopenkki vetää iskuja, kun taas telajärjestelmä tarjoaa jatkuvaa kitkapohjaista vetoa. Tämä on edullista pitkille jatkuville putkille, koska se vähentää pysäytys-aloitusjaksoja ja mahdollistaa vedetyn tuotteen pääsyn suoraan kelaan.

Q5: Merkitsevätkö telaketjut putken pinnan?

Oikea telapaine, telan kunto, kohdistus ja prosessivoitelu ovat tärkeitä. Liiallinen puristuspaine voi vaurioittaa herkkiä pintoja, kun taas riittämätön paine voi aiheuttaa luistoa. Kiinnitysjärjestelmä on siksi säädettävä putken materiaalin ja pintavaatimusten mukaan sen sijaan, että käytettäisiin vain maksimipainetta.

Q6: Mitä tietoja minun tulee antaa tarjousta varten?

Ole hyvä ja toimitamateriaaliluokka, aloitusputken halkaisija, valmis halkaisija, putken seinämän paksuus tarvittaessa, vaadittu vetonopeus, tavoitetuotantoteho, kelan mitat ja käytettävissä oleva virtalähde. Piirustusnäyte tai olemassa oleva läpäisyaikataulu on myös hyödyllinen. Nämä parametrit mahdollistavat vaaditun vetovoiman ja koneen mallin tarkistamisen ennen tarjousta.

Q7: Sisältääkö vakiokone piirustusmuotit?

Vakiokone sisältää vetojärjestelmän ja meistinpitimen. Tiettyjen putkikokojen suuttimet valitaan asiakkaan materiaalin ja mittojen mukaan, ja ne tarjotaan yleensä vaaditun vetoprosessin mukaan.

Q8: Voiko kone tuottaa keloja automaattisesti?

Kyllä. FR-sarjan kokoonpano sisältää integroidun kelausaseman. Kela seuraa vetolinjan nopeutta ja kelaa valmiin putken määritellylle kelalle tai rummulle. Kelan pituus, kireys ja vaihtovaatimukset tulee vahvistaa teknisten eritelmien yhteydessä.

Q9: Mikä on MOQ ja kuinka määrä vaikuttaa hintaan?

Normaali MOQ on1 täydellinen konesarja. Määräperusteiset tarjoukset voidaan valmistaa1 sarja, 2-4 sarjaa ja 5+ sarjaa. Lopullinen yksikköhinta ei riipu pelkästään määrästä, vaan myös valitusta mallista, työkaluista, kelakokoonpanosta, automaatiosta ja asiakaskohtaisista vaatimuksista.

Q10: What is the FOB shipping port?

Normaali FOB-hinta perustuuShenzhenin satama, Kiina. Jos logistiikkajärjestelysi vaatii toista kiinalaista satamaa, toimitusaika ja sisämaankuljetuskustannukset voidaan laskea uudelleen tarjouksessa.

Q11: Kuinka kauan vakiotilaus kestää?

Tavalliset FR-16- ja FR-25-tilaukset vaativat yleensä30-60 päivää. FR-38 ja koneet, joissa on räätälöityjä kokoonpanoja, vaativat yleensä60-90 päivää. Vahvistettu toimitusaika alkaa, kun tekniset tiedot ja tilaustiedot on viimeistelty.

Q12: Pystytkö käsittelemään kiireellistä tilausta?

Kiireellisissä projekteissa voidaan keskustella ensisijaisesta tuotannosta. Nopeutettu tilaus riippuu tehtaan nykyisestä kapasiteetista, komponenttien saatavuudesta ja koneen kokoonpanosta. Nopeutettu toimituspäivä tulee vahvistaa kirjallisesti kaupallisessa tarjouksessa ennen tilauksen tekemistä.

Q13: Mitä maksuehtoja on saatavilla?

Normaali maksujärjestely on30% talletus tilausvahvistuksen jälkeen ja 70% saldo ennen lähetystä tehdashyväksyntätestauksen jälkeen. Kelpoisille projekteille voidaan keskustella vaihtoehtoisista ehdoista.

Q14: Mikä tarkastus suoritetaan ennen lähetystä?

Koneen mekaaninen toiminta, sähköiset toiminnot, pneumaattinen kiinnitys, veto-nopeuden säätö, kelauksen synkronointi, turvatoiminnot ja koko kokoonpano tarkastetaan. Kun asiakkaan putkinäytteitä toimitetaan, varsinaiset veto- ja kelaustestit voidaan järjestää ennen toimitusta.

Q15: Tarjoatko asennus- ja käyttäjäkoulutusta?

Kyllä. FangRong voi tarjota asennusohjeita, käyttöönottotukea ja käyttäjäkoulutusta. Koulutus voi kattaa koneen käytön, muottien vaihdon, rutiinihuollon, telaketjun säädön ja perusvikadiagnoosin. Tarkka palvelujärjestely vahvistetaan projektin ja kohteen mukaan.

Q16: Mitä takuu- ja varaosatukea tarjotaan?

Vakiotakuuaika on12 kuukautta käyttöönotosta. Yleisiä varaosia, kuten telaketjukomponentteja, vaihteita, tiivisteitä ja antureita, voidaan toimittaa koneen kokoonpanon mukaan. Myös tekninen etätuki on saatavilla käyttö- ja huoltoongelmiin.

Q17: Voitko testata konetta todellisella putkellamme ennen lähettämistä?

Kyllä, jos asiakas voi toimittaa edustavan putkimateriaalin ja tarvittavat piirustustiedot etukäteen. Varsinaisen materiaalin testaus on erityisen hyödyllinen uusissa sovelluksissa, koska sen avulla voidaan arvioida vetovoima, nopeus, voitelu, pinnan kunto ja kelauskyky ennen toimitusta.

Q18: Mitä tehdasvalmisteluja vaaditaan ennen asennusta?

Ostajan tulee valmistella tarvittava perustus, ankkuriasennot, sähkönsyöttö, paineilma, voitelujärjestelmä ja materiaalinkäsittelylaitteet lopullisen koneen layoutin mukaan. FangRong voi tarjota perustuspiirustuksia, ankkuripulttitietoja ja asennusvaatimuksia ennen toimitusta.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä