Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
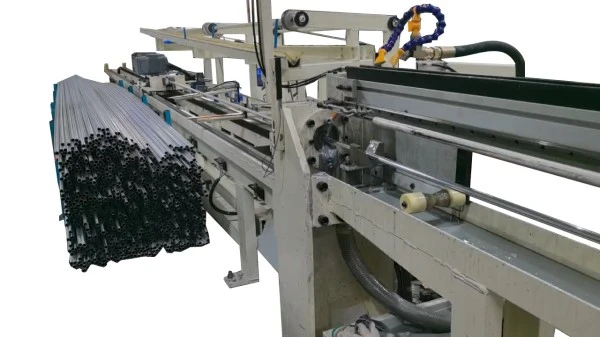
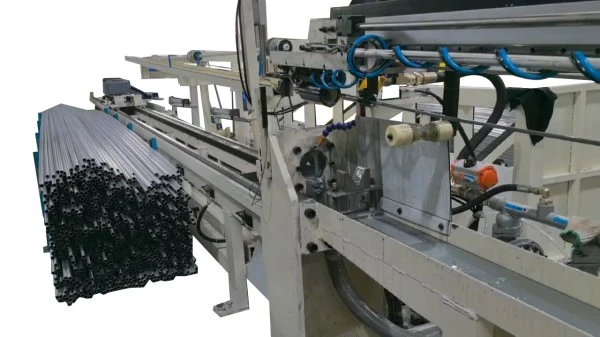
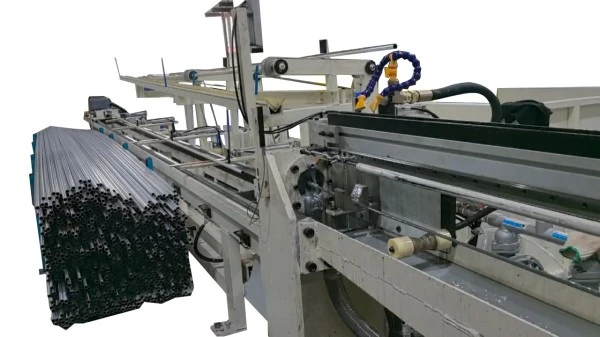
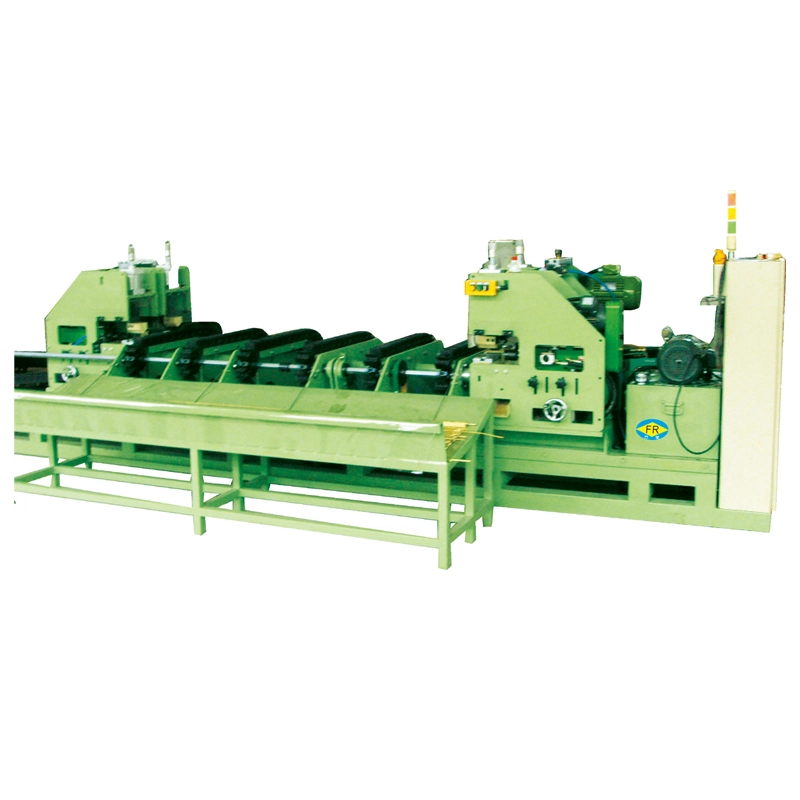
FR-50 automaattinen hammastanko-kylmävetokone on 50 kN:n servokäyttöinen vetopenkki tarkkuusputkien ja tankojen vetämiseen. Se käyttää hammastanko-vaihteistoa 30 kW Innovance-servomoottorilla, joka tarjoaa vakaan nopeudensäädön ja vähentää tärinää. Soveltuu kupari-, alumiini-, ruostumattoman teräksen ja hiiliterässovelluksiin.
FR-50 automaattinen hammastanko-kylmävetokone on a50 kN servokäyttöinen vetopenkkipieni- ja keskihalkaisijaisten putkien ja umpitankojen tarkkuusvetoon. Perinteisen ketjun tai hydraulisen voimansiirron sijaan se käyttää ahammastankokäyttövoimanlähteenä a30 kW Innovance-servomoottorija a1:15 planeetta suorakulmainen vaihdelaatikko.
Koneessa on a4 m tehollinen vetopituus, 2 m karaisku, piirtonopeus0–40 m/minja vaunun paluunopeus jopa30 m/min. Luettelo putken suurin OD onφ40 mm. Todellinen vetokapasiteetti riippuu materiaalilaadusta, lähtömitoista, seinämän paksuudesta, pienennyksestä läpimenoa kohti ja muotin suunnittelusta.


FR-50 on tarkoitettupieni- ja keskihalkaisijaltaan putkien ja tankojen piirustus. Tyypillisiä materiaaleja ovat kupari, alumiini, ruostumaton teräs ja hiiliteräs, mutta samaa konekokoa ei voida soveltaa kaikkiin materiaaleihin ja vähennysaikatauluihin.
Esimerkiksi suurempi pehmeästä kupariseoksesta valmistettu putki saattaa vaatia vähemmän vetovoimaa kuin pienempi ruostumaton teräsputki, jossa on voimakas pelkistys. Tästä syystäPelkkää putken ulkohalkaisijaa ei tule käyttää vetopenkin valintaan.
Ennen kuin vahvistat koneen, toimita:
Materiaaliluokka
Aloitusputken tai -tangon koko
Valmis koko
Seinän paksuusputkia varten
Alennus passia kohti
Vaadittu piirustuspituus
Tavoitetuotanto
Näitä parametreja käytetään tarvittavan vetovoiman, työkalujen järjestelyn ja kiertoajan arvioimiseen. Jos laskettu kuorma ylittää käytännöllisen alueen 50 kN, kannattaa harkita suurempaa vetopenkkiä.
Vaunua ajaa aservo-ohjattu hammaspyöräkiinnittämällä koneen alustaa pitkin kiinnitettyyn tarkkuustelineeseen. Tämä voimansiirto eliminoi ketjuvetoisiin vetopenkkeihin liittyvän ketjun kiristyksen ja ketjun venymisen ja välttää hydraulijärjestelmien vaatiman sylinterin, pumpun ja hydrauliöljypiirin.
Prosessin tärkein etu on kyky hallitavetonopeus, kiihtyvyys, hidastuvuus ja kuljetusasentoservojärjestelmän kautta. Tästä on hyötyä, kun tuotantoprosessi vaatii toistettavia vetosyklejä tai erilaisia nopeuksia eri materiaaleille ja vähennyksille.
Hammastankovaihteisto ei sinänsä määritä lopputuotteen laatua. Suulakkeen geometria, tuurnan kohdistus, voitelu, materiaalin kunto ja vetoaikataulu ovat kriittisiä lopullisten putken tai tangon mittojen ja pinnan kunnon kannalta.
Nimellisvetovoima on50 kN. Käyttöalue riippuu materiaalin lujuudesta, poikkileikkauksen pienenemisestä, kitkasta ja työkaluista. Kone tulee valita riittävällä voimavaralla sen sijaan, että sitä käytettäisiin jatkuvasti nimelliskapasiteetin rajalla.
Putkiveto käyttää suulaketta yhdessä akara tai ydintankohallitsemaan sisäistä ulottuvuutta. FR-50 tukee sisäistä voitelua putkille, joiden tunnus on16 mm tai suurempi, valitun työkalukokoonpanon mukaan.
Kiinteissä tankoissa karajärjestelmää ei vaadita. Sama vetopenkki voidaan siis konfiguroida putki- ja tankokäyttöön, kun tuotteen mitat, työkalut ja vetokuorma ovat konealueen sisällä.
Automaattinen hammastanko-kylmävetokone voidaan toimittaapuoliautomaattinen tai täysautomaattinenkokoonpanot. Tuotantojaksosta riippuen automaatio voi kattaa syötön, tuurnan kierteityksen, sisäisen ja ulkoisen voitelun, vedon, purkamisen ja vaunun palautuksen.
| Parametri | Erittely |
| Malli | FR-50 |
| Vetovoima | 50 kN |
| Piirustus lomake | Yksirivinen (1 nauha) |
| Tehokas piirustuspituus | 4 m |
| Ydintangon isku | 2 m |
| Max. Putken OD | φ40 mm, riippuen materiaalista ja pienennyksestä |
| Piirustusnopeus | 0–40 m/min, portaaton |
| Vaunun paluunopeus | 0-30 m/min |
| Kiertoaika (työntö/paluu) | 9 s |
| Keskustan korkeus | 800 mm |
| Servo moottori | 30 kW, 2000 rpm, Innovance |
| Vähentäjä | Planeetan suorakulma, suhde 1:15, Newgear |
| Servo-ohjain | 30 kW, Innovance |
| Virtalähde | 380 V, 50 Hz |
| Ohjauskiskot | 35# lineaarinen kisko, 4 m, ENSC |
| Runkorakenne | C28 kanavateräs, A3 teräslevy hitsattu |
| Die Holder | 45# teräslevy, pallomainen muottilevy, asennusreikä φ100 mm, muokattavissa |
| Voitelu | Pneumaattinen kalvopumppu, ulkoinen + sisäinen voitelu, sisähalkaisija ≥16 mm |
Tekniset tiedot voivat vaihdella materiaalin, piirustusaikataulun, muotin suunnittelun ja lisävarusteiden mukaan. Lopullinen koneen kapasiteetti tulee vahvistaa todellisista tuotantoparametreista.
Käytetään tarkkuuskupariputkiinLVI-, jäähdytys- ja lämmönsiirtolaitteet, sekä kuparitankoja sähkö- ja yleisinsinöörisovelluksiin. Kupari soveltuu yleensä suurempiin vetonopeuksiin kuin kovemmat teräslajit, jos pelkistys ja voitelu on valittu oikein.
Sopii käytettäväksiautojen jäähdytysputket, lämmönvaihtimen komponentit ja yleiset alumiiniputketvaativat valvottuja ulkomittoja ja seinämän paksuutta piirtämisen jälkeen.
Voidaan käyttää tarkkuusruostumattomasta teräksestä valmistettuihin putkiin, kun vaadittu vetokuorma on 50 kN alueella. Ruostumattoman teräksen työkarkaisu, muotin geometria ja voitelu on otettava huomioon alennus- ja vetonopeutta määritettäessä.
Käyttökohteita ovat tarkkuusputket, tangot ja tangot teknisiä komponentteja varten. Vahvemmat materiaalit tai suuret supistukset voivat vaatia suuremman vetovoimaluokan tai useita vetoajoja.
TheAutomaattinen hammastanko-kylmävetokonevoidaan konfiguroida todellisen tuotantosekvenssin mukaan sen sijaan, että lisättäisiin automaatiotoimintoja itsenäisesti. Tämä on tärkeää, kun linja käsittelee useita putkikokoja tai usein vaihdettavia työkaluja.
Puoliautomaattinen konfigurointi pitää materiaalin lataamisen ja valitut asennustoiminnot käyttäjän hallinnassa. Täysautomaattinen konfigurointi voidaan integroidasyöttö, karan kierretys, voitelu, veto, purku ja vaunun palautus.
PLC- ja HMI-järjestelmä voidaan konfiguroida vaadittujen konetoimintojen, tuotantojärjestyksen ja automaatiotason mukaan.
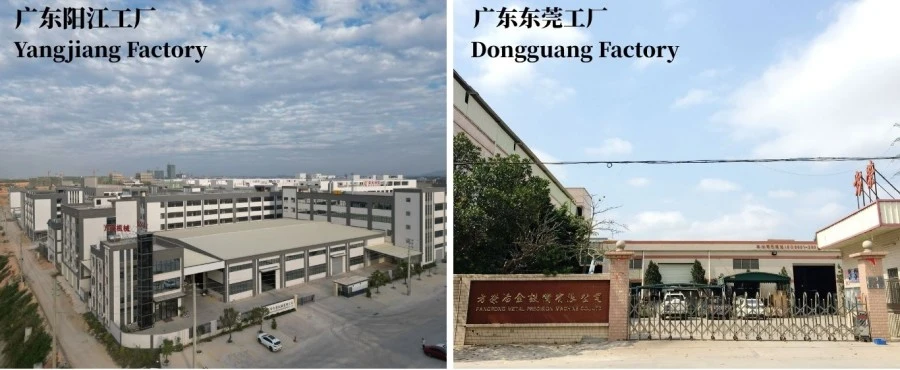
FangRong on ollut mukana kylmävetolaitteiden valmistuksessa siitä lähtien1998. Sen tuotantolaitokset sijaitsevatDongguan ja Yangjiangkattaa koneen valmistuksen, koneistuksen, kokoonpanon, sähköintegroinnin ja testauksen.
Yrityksen vuotuinen tuotantokapasiteetti on yli650 konettakahdessa laitoksessa ja on toimittanut laitteita asiakkaille yli70 maata.
Kehyksen valmistus:C28-kanavateräs ja A3-teräslevy hitsataan ja valmistetaan koneistukseen.
Koneistus:Ohjainkisko- ja telineasennuspinnat koneistetaan haluttuun geometriaan.
Aseman kokoonpano:Servomoottori, planeettavaihteisto, hammaspyörä ja hammastanko kootaan ja tarkastetaan ennen lopullista integrointia.
Järjestelmäintegraatio:Mekaaniset, pneumaattiset, voitelu- ja sähköjärjestelmät kytketään ja otetaan käyttöön.
PLC-ohjelmointi:Piirustusjaksot ja HMI-toiminnot konfiguroidaan valitun koneen spesifikaation mukaan.
Konetestaus:Kuljetuksen liike, sähköiset toiminnot, voitelu ja vetokyky tarkistetaan ennen lähetystä. Asiakasnäytteitä voidaan käyttää piirustuskokeiluihin, kun ne toimitetaan.
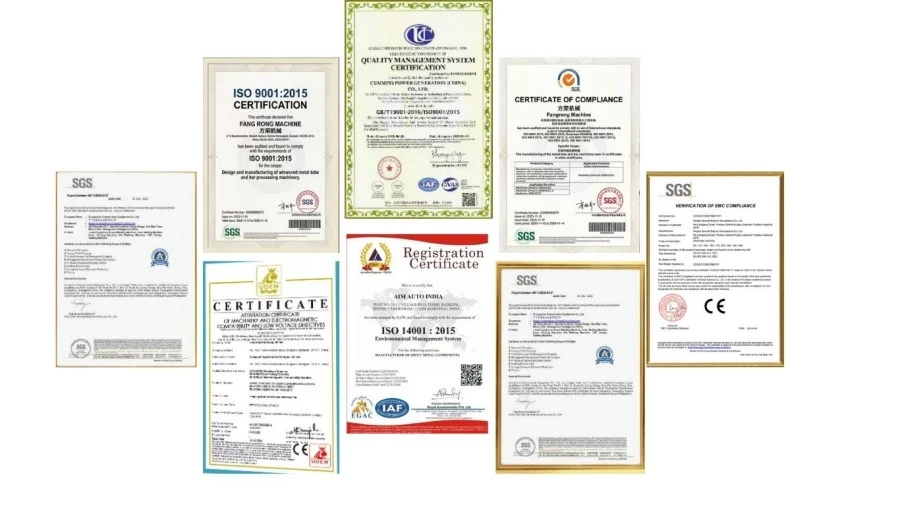
ISO 9001:2015— Laadunhallintajärjestelmä, joka kattaa suunnittelun, tuotannon, asennuksen ja huollon. Todistusnumero UQ231211R1.
CE-dokumentaatio— Saatavana soveltuviin konekokoonpanoihin kohdemarkkinoiden vaatimusten mukaisesti.
SGS tarkastus— Riippumaton tarkastus voidaan järjestää asiakkaan tai projektin niin vaatiessa.
FangRongilla on myös useita kylmävetolaitteisiin liittyviä keksintö- ja hyödyllisyysmallipatentteja, mukaan lukien vetokoneiden voimansiirto- ja työkalujärjestelmät.
Tarvittava voima määräytyymateriaaliluokka, aloitus- ja viimeistelymitat, seinämän paksuus, pienennys, muotin geometria ja voiteluolosuhteet. Putken suurin ulkohalkaisija φ40 mm on koneen viitearvo, eikä sitä tule pitää jokaisen materiaalin enimmäiskokona.
Kyllä. Putken vedossa käytetään muotti- ja karajärjestelmää, kun taas kiinteät tangot vedetään ilman karaa. Tarvitaan erilliset muotit ja asianmukaiset työkalut, ja vetokuorman on pysyttävä koneen nimellisalueella.
Vetolaite eliminoi ketjun venytyksen ja rutiininomaisen ketjun kireyden säädön. Vielä tärkeämpää on, että servojärjestelmä tarjoaa ohjelmoitavannopeus, kiihtyvyys, hidastuvuus ja vaunun sijainti, joka on hyödyllinen toistettavissa automaattisissa piirustusjaksoissa.
Kyllä, jos materiaali ja vähennysaikataulu ovat koneen vetovoiman rajoissa. Ruostumaton teräs vaatii yleensä tiiviimpää pelkistyksen, työkalujen ja voitelun hallintaa sen suuremman lujuuden ja työstökovettumisen vuoksi.
Tarjoamateriaaliluokka, aloituskoko, valmis koko, seinämän paksuus, pienennys per ajo, vetopituus, tuotantokohde ja automaatiovaatimukset. Putken vetämisessä ID-vaatimukset ja karatiedot ovat hyödyllisiä myös työkalukokoonpanon vahvistamisessa.
Merkittävä FAT pitäisi tarkistaavaunun liike, vetonopeus, voimakyky, meistien ja karan kohdistus, voitelu, automaattiset syklitoiminnot ja turvatoiminnot. Jos asiakasmateriaalia on saatavilla, varsinainen piirustuskoe on parempi, koska sen avulla prosessin tulos voidaan tarkistaa ennen toimitusta.
FangRong tarjoaaasennuksen valvonta, käyttöönotto, kuljettajan koulutus, varaosien toimitus ja tekninen etätuki. Vakiotakuuaika on 12 kuukautta käyttöönotosta.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti