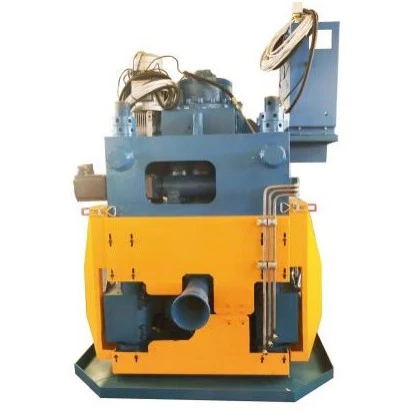
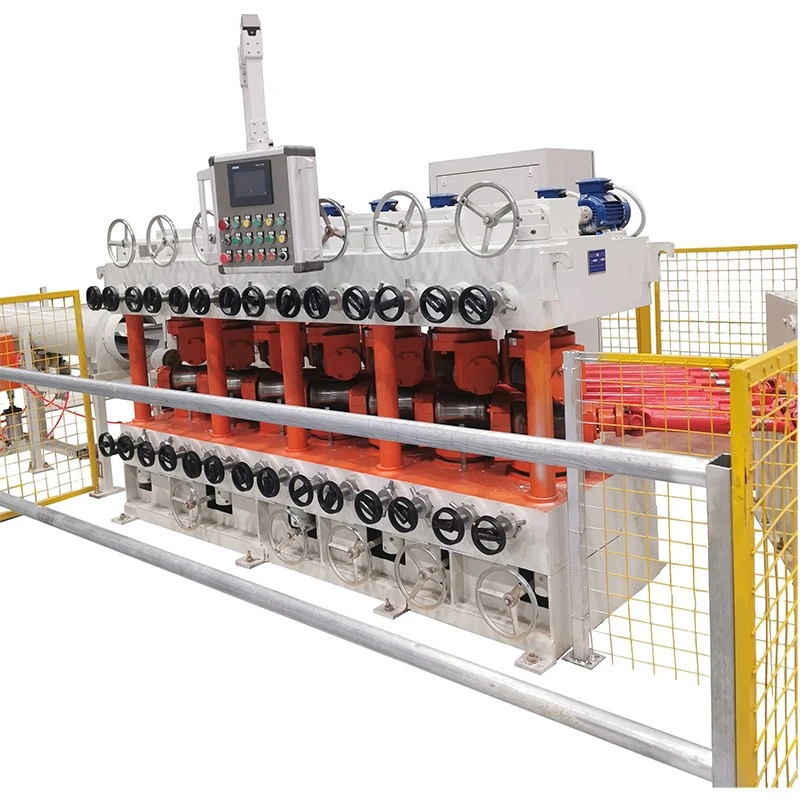
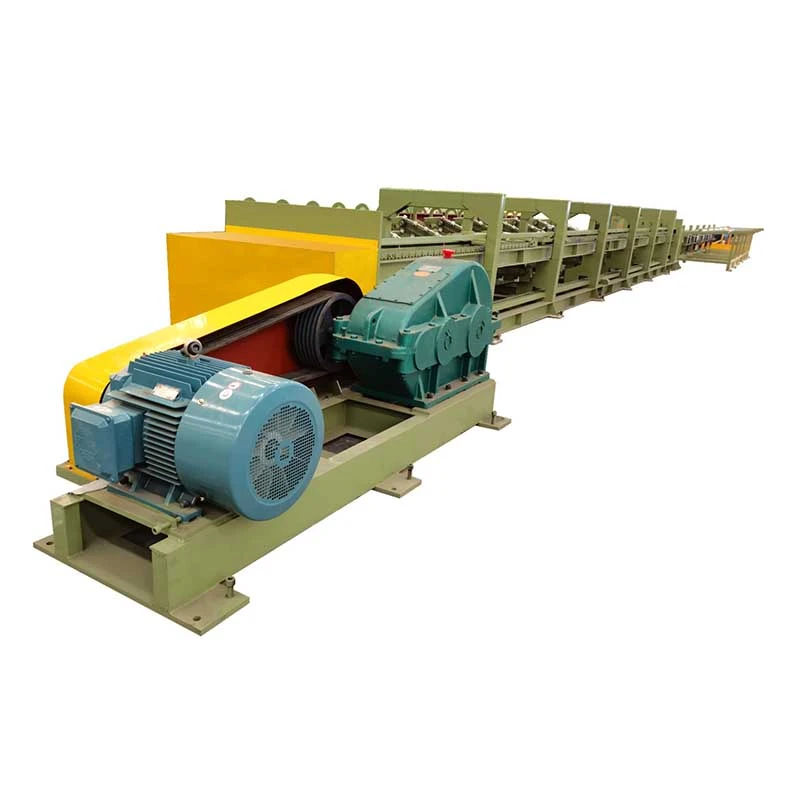
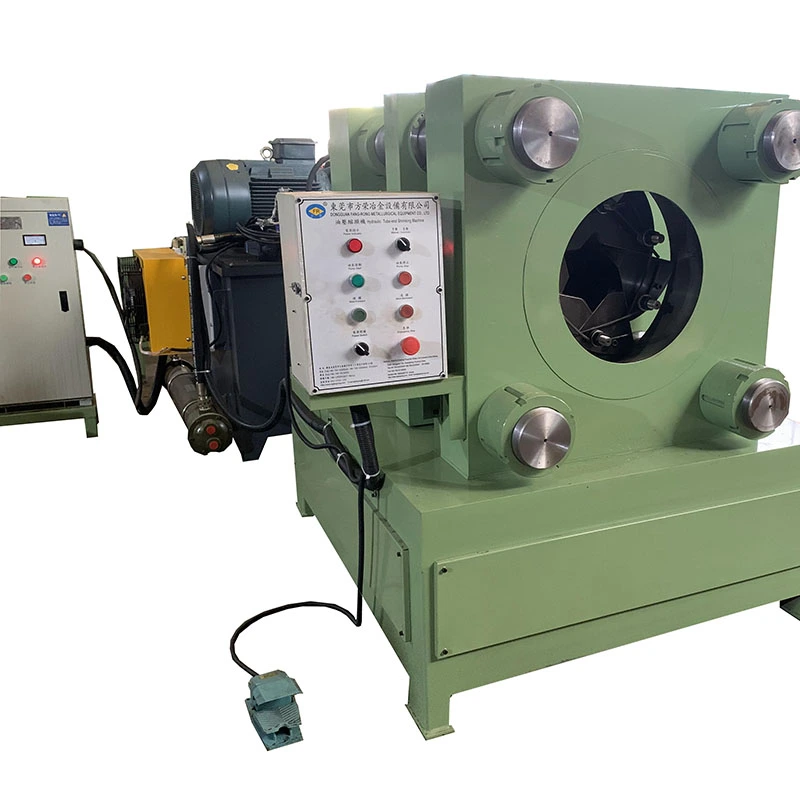
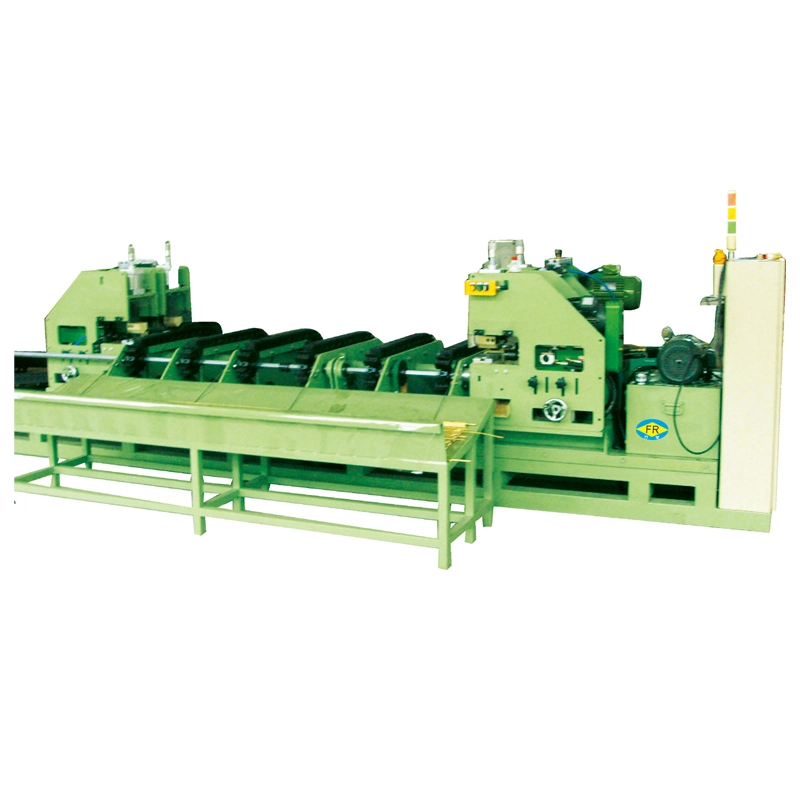
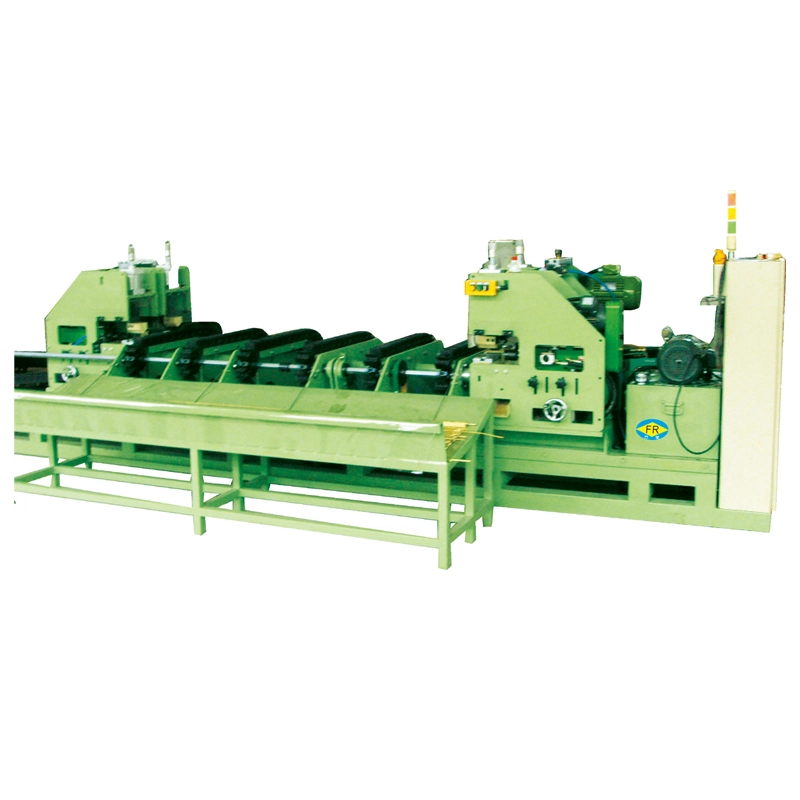
FangRongtarjoaaPutken sisäkierteen muodostuskonejatkuvalle sisäkierteelle ja kierteiselle uralle kupari-, ruostumaton teräs-, messinki- ja alumiiniputkien muodostamiseen. FR-8- ja FR-12-kokoonpanoilla, jotka kattavat putkien halkaisijat 5–15 mm ja vetonopeudet jopa 60 m/min, laite on suunniteltu tehokkaaseen putkien käsittelyyn LVI-, jäähdytys-, taipuisan letku- ja tarkkuusputkien valmistuksessa.
Sisäkierteiden ja urien muodostus on tärkeä prosessi valmistajille, jotka tuottavat korkean suorituskyvyn metalliputkia, joustavia putkia, lämmönvaihdinputkia ja erityisiä nesteensiirtokomponentteja. Toisin kuin ajoittaisessa työstössä, jatkuvassa muovausjärjestelmässä voidaan yhdistää putken syöttö, sisäinen profiilin muotoilu, ohjattu veto ja automaattinen kelaus yhdessä tuotantojaksossa. Tämä auttaa vähentämään toistuvaa käsittelyä säilyttäen samalla vakaan putken liikkeen ja yhdenmukaiset muotoiluolosuhteet.
FangRongin putken sisäkierteen muodostuskone on saatavana FR-8- ja FR-12-kokoonpanoissa. FR-8-malli tukee 5–10 mm:n putkia vetonopeudella 15–30 m/min, kun taas FR-12 käsittelee 8–15 mm:n putkia nopeudella 40–60 m/min. Lopullinen kokoonpano voidaan sovittaa putken materiaaliin, seinämän paksuuteen, sisäprofiiliin, nousuun, tuotantonopeuteen ja kelan halkaisijaan.
Sisällysluettelo
- Kuinka putken sisäkierteen muodostuskone toimii?
- Mitkä ovat jatkuvan sisäisen kierteen muodostamisen tärkeimmät ominaisuudet?
- Mitkä ovat pääkoneen tekniset tiedot?
- Kuinka valmistajien tulisi valita oikea kone?
- Missä tätä konetta käytetään?
- Mitä tuotantoongelmia se voi ratkaista?
- Kuinka FangRong lähestyy konevalmistusta?
- Usein kysytyt kysymykset
- Kuinka voit aloittaa putkenkäsittelyprojektisi?
Kuinka putken sisäkierteen muodostuskone toimii?
Putken sisäkierteen muodostuskone on suunniteltu jatkuvan putken liikkeen ympärille. Sen sijaan, että yksittäisiä putkiosia käsitellään erikseen, putki menee syöttöjärjestelmään ja liikkuu jatkuvasti sisäisen muodostusosan läpi. Hallittu muotoilutyökalu luo tarvittavan kierteisen kierteen tai uran sisäpinnalle samalla kun vetojärjestelmä ylläpitää vakaata liikettä.
1. Ohjattu letkunsyöttö
Syöttöosa ohjaa putkea kohti muodostusaluetta kontrolloidulla nopeudella. Tarkka kohdistus on tärkeä, koska liiallinen poikkeama voi vaikuttaa muovaussyvyyteen, jakotasoon ja lopulliseen sisäprofiiliin.
2. Sisäisen profiilin muodostus
Muovausjärjestelmä luo sisäisen kierteisen profiilin kontrolloidun muodonmuutoksen avulla tavanomaisen materiaalinpoistoleikkauksen sijaan. Tämä menetelmä soveltuu erityisen hyvin jatkuvaan tuotantoon, jossa vakaa nousu ja toistettava sisägeometria ovat tärkeitä.
3. Piirustus ja veto
Muovausosaan saapumisen jälkeen putkea vedetään jatkuvasti koneen läpi. Vetovoimaa ja työnopeutta voidaan säätää putken materiaalin ja mittojen mukaan, mikä auttaa ylläpitämään vakaat tuotantoolosuhteet.
4. Automaattinen kelaus
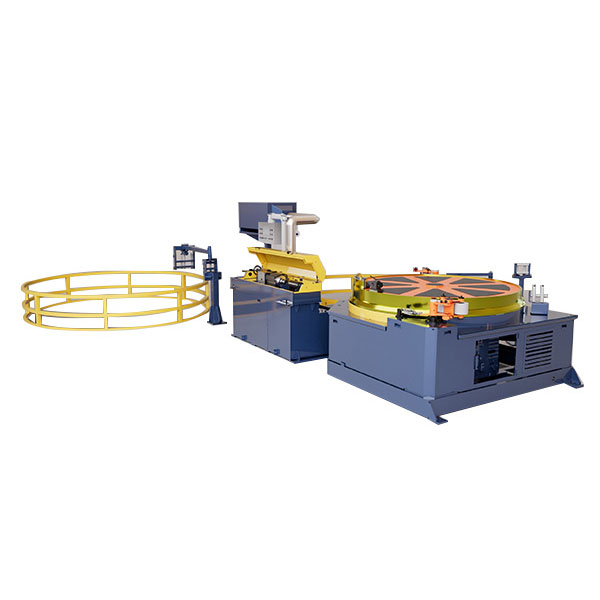
Kun sisäprofiili on muodostettu, valmis putki voidaan automaattisesti kääriä kelaksi. Tämä vähentää välivaiheen manuaalista käsittelyä ja helpottaa prosessin yhdistämistä ylä- tai loppupään putkenkäsittelylaitteisiin.
Mitkä ovat jatkuvan sisäisen kierteen muodostamisen tärkeimmät ominaisuudet?
Putkien valmistajille koneen suorituskyky ei määräydy pelkän muovauskyvyn perusteella. Jatkuva tuotanto edellyttää myös koordinoituja syöttö-, veto-, työkalu- ja kelausjärjestelmiä.
- Jatkuva käsittely:Putken muotoilu, veto ja kelaus voivat toimia yhdistettynä tuotantoprosessina.
- Sisäinen kierremuotoilu:Muovausjärjestelmä tuottaa sisäkierteitä tai uria pitkin putken pituutta.
- Useiden materiaalien yhteensopivuus:Konfiguraatioita voidaan kehittää kuparille, ruostumattomalle teräkselle, messingille, alumiinille ja muille sopiville metalliputkille.
- Säädettävät tuotantoparametrit:Työnopeus ja vetoolosuhteet voidaan valita materiaali- ja putkispesifikaatioiden mukaan.
- Automaattinen käämitys:Valmiit putket voidaan kerätä keloiksi, mikä vähentää ylimääräistä takaisinkelaustyötä.
- Tuotantolinjan integrointi:Laitteet voidaan konfiguroida kytkeytymään olemassa oleviin putkenkäsittelylinjoihin.
- Mukautetut työkalut:Muotoilutyökalut voidaan sovittaa vaadittujen putken mittojen, nousun ja sisäprofiilin mukaan.
Mitkä ovat pääkoneen tekniset tiedot?
FangRong tarjoaa tällä hetkellä kaksi vakiokokoonpanoa eri putkikokoille ja tuotantovaatimuksille. Seuraavat tekniset tiedot tarjoavat käytännön viitteitä koneen alkuperäiseen valintaan.
| Erittely | FR-8 | FR-12 |
|---|---|---|
| Vetovoima | 2 T | 5 T |
| Putken halkaisija | 5-10 mm | 8-15 mm |
| Piirustusnopeus | 15-30 m/min | 40-60 m/min |
| Kelan halkaisija | 600-1000 mm | 800-1200 mm |
| Päämoottori | 15 kW | 22 kW |
| Muuttuva ohjain | 18 kW | 30 kW |
Todelliset toimintaparametrit tulee vahvistaa putken materiaalin, ulkohalkaisijan, seinämän paksuuden, vaaditun sisäprofiilin, nousun, tuotantokapasiteetin ja valmiin kelan vaatimusten mukaan. Mukautetut konfiguraatiot ovat saatavilla, kun standarditiedot eivät täysin vastaa tuotantolinjaa.
Kuinka valmistajien tulisi valita oikea kone?
Sisäkierteenmuodostuskoneen valinta vain moottorin tehon tai enimmäisnopeuden perusteella voi johtaa sopimattomaan tuotantokokoonpanoon. Luotettavampi lähestymistapa on arvioida koko putken käsittelyvaatimus.
Putken materiaali
Kuparilla, ruostumattomalla teräksellä, messingillä ja alumiinilla on erilaiset mekaaniset ominaisuudet ja muovauskäyttäytyminen. Valitun muovausvoiman, työkalujen ja käyttöparametrien tulee siksi vastata käsiteltävää materiaalia.
Putken halkaisija ja seinämän paksuus
Putken mitat vaikuttavat suoraan koneen kokoonpanoon. FR-8 on suunniteltu 5-10 mm putkille, kun taas FR-12 kattaa 8-15 mm. Seinän paksuus tulee ilmoittaa myös räätälöityä kokoonpanoa pyydettäessä.
Sisäiset kierteet tai uravaatimukset
Tarvittava sisäprofiili ja nousu määräävät sopivan muovaustyökalun. Useita putkia valmistavien valmistajien tulee harkita työkalujen joustavuutta laitteita suunnitellessaan.
Tuotantonopeus
Tavoitetuotanto on toinen tärkeä tekijä. FR-8-kokoonpano voi olla sopiva, jos kyseessä on pienikokoinen tuotanto, jossa käytetään pienempiä putkia. Suuremmat nopeusvaatimukset ja suurempi vetovoima voivat vaatia FR-12-konfiguraatiota.
Valmiin kelan halkaisija
Käämijärjestelmää tulee harkita yhdessä vaaditun valmiin kelakoon kanssa. Erilaiset tuotantoasetelmat voivat vaatia erilaisia käämikokoonpanoja ja käsittelyjärjestelyjä.
Missä tätä konetta käytetään?
Jatkuva sisäkierteiden ja urien muotoilu voi tukea useita putkien valmistussovelluksia, joissa sisäinen geometria vaikuttaa tuotteen suorituskykyyn tai kokoonpanovaatimuksiin.
- LVI- ja ilmastointiputkien tuotanto
- Jäähdytys- ja lämmönvaihdinputkien käsittely
- Joustavan ruostumattoman teräsletkun valmistus
- Kaasuletkun tuotanto
- Vesijohto- ja vesijohtokomponentit
- Aaltopahviputkien valmistus
- Autojen joustava letku
- Teollisuuden nesteensiirtoletkut
- Tarkkuusmetalliputkien valmistus
Kupariputkisovelluksiin voidaan muodostaa sisäisiä kierteisiä uria erityisiä lämmönsiirtosovelluksia varten ilmastointi- ja jäähdytysjärjestelmissä. Lopulliset työkalut ja käyttöparametrit tulee määrittää todellisen putken spesifikaation ja sovelluksen perusteella.
Mitä tuotantoongelmia se voi ratkaista?
Perinteiseen putkenkäsittelyyn voi sisältyä useita itsenäisiä toimintoja, manuaalista syöttöä, toistuvaa säätöä ja erillistä takaisinkelausta. Nämä vaiheet voivat pidentää käsittelyaikaa ja tuoda mahdollisuuksia kohdistus- tai yhdenmukaisuusongelmiin.
| Tuotanto Haaste | Jatkuva muotoilu | Mahdollinen tuotantoetu |
|---|---|---|
| Toistuva manuaalinen ruokinta | Jatkuva letkusyöttö | Vähemmän keskimääräistä käsittelyä |
| Epävakaa putken kohdistus | Hallittu ruokinta ja sijoitus | Tasaisemmat muotoiluolosuhteet |
| Erilliset muovaustoimenpiteet | Integroitu muotoilu ja piirtäminen | Yksinkertaistettu tuotantovirta |
| Manuaalinen takaisinkelaus | Automaattinen kelan käämitys | Vähentynyt muovauksen jälkeinen käsittely |
| Erilaiset putkien tekniset tiedot | Muokattavat työkalut ja parametrit | Parempi tuotannon joustavuus |
Jatkuvan konfiguraation ensisijainen arvo on prosessin koordinointi. Kun syöttö, sisämuovaus, veto ja käämitys yhdistetään yhdeksi tuotantojaksoksi, käyttäjät voivat käyttää enemmän aikaa parametrien hallintaan ja laaduntarkastukseen sen sijaan, että siirtäisivät putkenosia eri toimintojen välillä.
Kuinka FangRong lähestyy konevalmistusta?
FangRong on ollut mukana kylmävetossa, oikaisussa ja niihin liittyvien metallurgisten laitteiden valmistuksessa vuodesta 1998. Sen valmistusprosessi kattaa teknisen suunnittelun, rakenteiden valmistuksen, koneistuksen, muotoilutyökalujen valmistuksen, kokoonpanon, kalibroinnin ja testauksen.
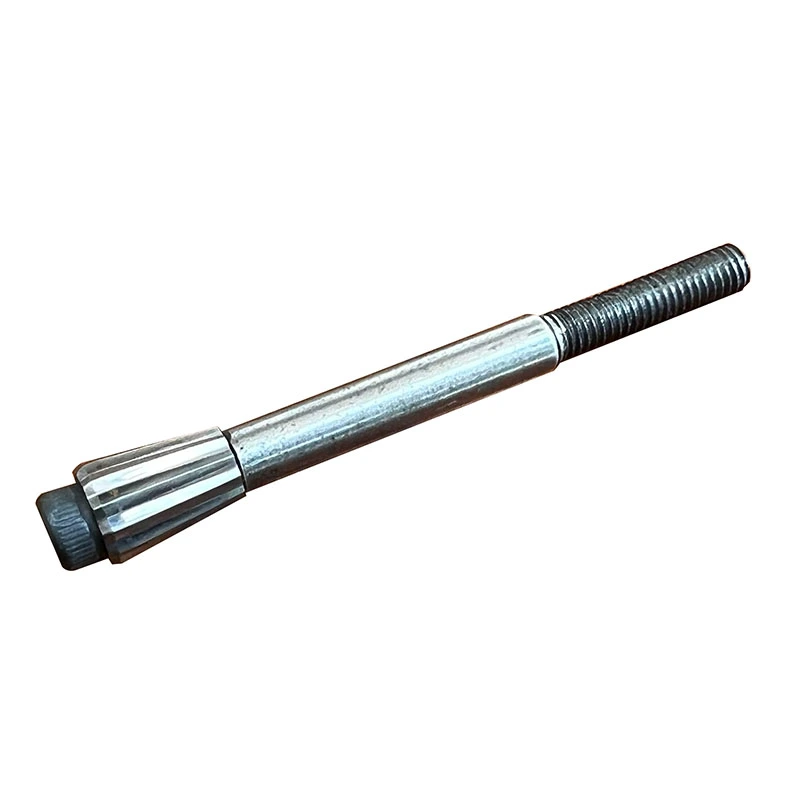
Tärkeimmät mekaaniset komponentit, kuten vetomuotit, ohjauspyörät ja sisäiset muotoilupäät, valmistetaan käyttövaatimustensa mukaisesti. Komponentista riippuen koneistus- ja lämpökäsittelyprosesseja käytetään tukemaan mittojen vakautta ja huollon suorituskykyä.
Ennen toimitusta koko laitteisto tarkastetaan mekaanisen rakenteen, voimansiirron toiminnan, muodostuskomponenttien, sähköisten ohjainten, putken liikkeen sekä käyttö- ja ohjausjärjestelmien välisen koordinaation suhteen. Räätälöidyt koneet voidaan myös tarkastaa sovittujen putkierittelyjen ja tuotantovaatimusten mukaisesti.
Laatu ja tekninen valtakirja
- ISO 9001 -sertifikaatti
- CE-vaatimustenmukaisuus
- SGS-tarkastustuki
- 32 keksintöpatenttia
- Yli 100 hyödyllisyysmallipatenttia
- Tuotantolaitokset Dongguanissa ja Yangjiangissa, Guangdongissa
- Yli 26 vuoden kokemus vastaavista metallurgisista laitteista
FangRong also provides installation guidance, operator training, technical support, and spare-parts services. The standard warranty period is 12 months, excluding normal wear parts.
Usein kysyttyjä kysymyksiä putken sisäkierteen muotoilukoneista
Mitä materiaaleja voidaan käsitellä?
Kone voidaan konfiguroida kupari-, ruostumaton teräs-, messinki-, alumiini- ja muita sopivia metalliputkia varten. Muotoiluolosuhteet riippuvat materiaalin ominaisuuksista, putken mitoista ja tarvittavasta sisäprofiilista.
Minkä putken halkaisijan standardimallit kestävät?
FR-8 on suunniteltu putkille, joiden halkaisija on 5–10 mm, kun taas FR-12 kattaa 8–15 mm. Mukautetuista kokoonpanoista voidaan keskustella näiden standardialueiden ulkopuolisille sovelluksille.
Mitä eroa on FR-8:lla ja FR-12:lla?
FR-8 tarjoaa 2 T vetovoiman ja 15–30 m/min vetonopeusalueen. FR-12 tarjoaa 5 T vetovoiman ja 40–60 m/min vetonopeusalueen, joten molemmat kokoonpanot sopivat erilaisiin putkikokoihin ja tuotantovaatimuksiin.
Voidaanko sisäkierteitä tai uria muodostaa jatkuvasti?
Kyllä. Kone on suunniteltu jatkuvaan putken liikkumiseen ja se voi muodostaa sisäisen kierteisen kierteen tai uran tarvittavalle putken pituudelle käsittelemättä erikseen jokaista putken osaa.
Voidaanko se integroida olemassa olevaan tuotantolinjaan?
Kyllä. Laitteet voidaan integroida ylä- tai loppupään putkenkäsittelyjärjestelmiin. Kytkentätapa tulee suunnitella putken syöttötavan, tuotantonopeuden, kelan käsittelyn ja olemassa olevan tehdasasetuksen mukaan.
Mitä tietoja tulee antaa konetarjousta pyydettäessä?
Valmistajien tulee toimittaa putken materiaali, ulkohalkaisija, seinämän paksuus, sisäkierre tai uraprofiili, nousu, tavoitetuotantonopeus, valmiin kelan halkaisija, odotettu tuotantokapasiteetti ja tiedot olemassa olevasta tuotantolinjasta tarvittaessa.
Voiko konetta mukauttaa?
Kyllä. Koneen kokoonpano, muovaustyökalut, työparametrit ja tuotantolinjajärjestelyt voidaan räätälöidä putkimateriaalin, mittojen, muovausvaatimusten ja tuotantoolosuhteiden mukaan.
Kuinka voit aloittaa putkenkäsittelyprojektisi?
Oikean sisäisen muovauslaitteiston valinta vaatii enemmän kuin koneen teknisten tietojen vertailua. Putken materiaali, halkaisija, seinämän paksuus, sisäprofiili, nousu, tavoitenopeus, kelan mitat ja linjan integrointivaatimukset on otettava huomioon yhdessä. Jos suunnittelet uutta putken tuotantolinjaa tai päivität olemassa olevaa prosessia, toimita putkien tekniset tiedot ja tuotantotavoitteet FangRongille sopivaa laitekokoonpanoa varten.Ota yhteyttätänään keskustellaksesi sovelluksestasi, vahvistaaksesi sopiva konemalli ja tutkiaksesi räätälöityä putken sisäkierteen muotoilukoneratkaisua tuotantovaatimuksiisi.