Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
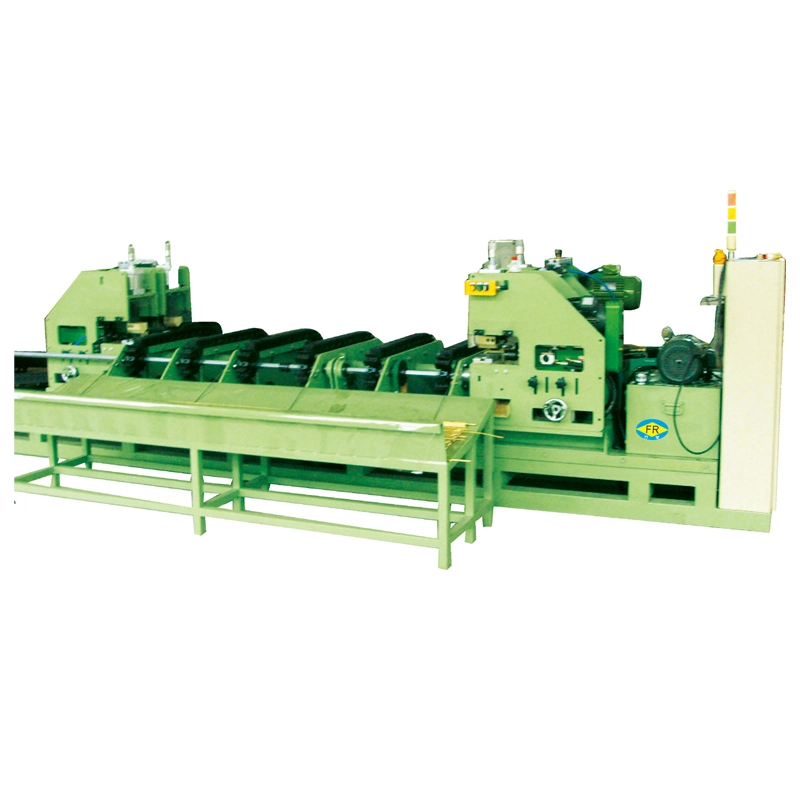
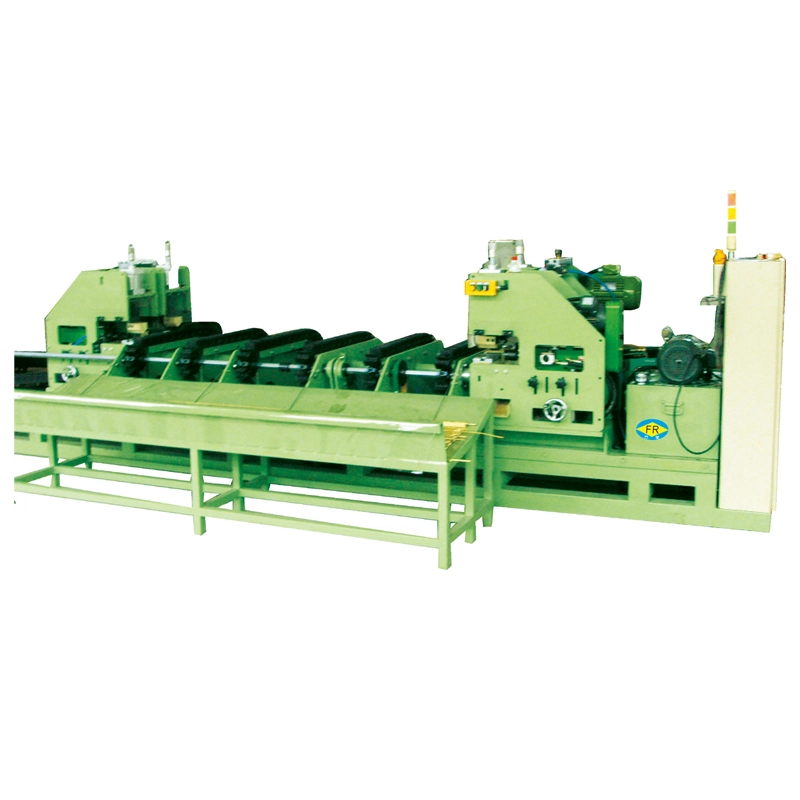
Titaaniseoksesta valmistettu pystysuora kaksirullainen oikaisukone on suunniteltu titaanin ja titaaniseostankojen, tankojen ja putkien jatkuvaan oikaisuun. Sen pystysuora kaksirullajärjestely soveltaa hallittua taivutusta useista kosketuspisteistä materiaalin kulkiessa telojen läpi, mikä korjaa pituussuuntaista taipumista ja parantaa mittojen yhtenäisyyttä.
Titaaniseoksia käytetään laajalti, kun lujuus-painosuhde, korroosionkestävyys ja materiaalin suorituskyky ovat kriittisiä. Niiden korkea materiaaliarvo tekee kuitenkin myös pintavauriot ja mittapoikkeamat kalliiksi. Oikaisuprosessin on siksi säädettävä telan painetta, kosketusgeometriaa, syöttötilaa ja materiaalin muodonmuutosta sen sijaan, että käytettäisiin vain suurta oikaisuvoimaa.
Kone käyttää kahta aktiivisesti ohjattua hyperbolista oikaisurullaa, jotka on sijoitettu pystysuoraan. Kun titaanitanko tai putki tulee työskentelyalueelle, rullat pyörivät ja syöttävät materiaalia eteenpäin samalla, kun ne kohdistavat kontrolloidun radiaalisen paineen.
Materiaali joutuu toistuvaan taipumiseen ja elastiseen palautumiseen kulkiessaan telan kosketusalueen läpi. Oikea rullan paine ja risteyskulma mahdollistavat alkuperäisen taivutuksen asteittaisen pienentämisen sen sijaan, että se pakottaisi koko muodonmuutoksen yhdellä kertaa.
Titaaniseostuotteissa telan säätö on erityisen tärkeää, koska liiallinen paikallinen paine voi jättää pintaan jälkiä tai vaikuttaa poikkileikkauksen geometriaan. Työasento valitaan materiaalin halkaisijan, seinämän paksuuden, materiaalin lujuuden, alkusuoruuden ja vaaditun viimeistelyn mukaan.
Putkisovelluksissa prosessissa on otettava huomioon myös seinämän paksuus ja ovalisaatiokestävyys. Oikaisuparametreja ei siksi voida valita pelkästään ulkohalkaisijan perusteella.
Jäljelle jäävä taivutus piirtämisen tai rullauksen jälkeen
Titaanitangot ja -putket voivat säilyttää pitkittäissuuntaisen taipumisen valssauksen, vetämisen, lämpökäsittelyn, leikkaamisen tai käsittelyn jälkeen. Hallittu telan muodonmuutos tuo materiaalin lähemmäksi määritettyä suoruutta ennen koneistusta tai kokoonpanoa.
Pyöreys ja poikkileikkauksen vakaus
Suoristusvoima voi vaikuttaa poikkileikkaukseen, erityisesti kun käsitellään ohutseinäisiä putkia tai tarkkuusläpimittaisia tuotteita. Telan geometria ja paine on siksi sovitettava materiaaliosaan eikä säädettävä vain taivutuksen korjausta varten.
Pinnan suojaus
Titaanituotteita käytetään usein sovelluksissa, joissa pinnan kunto vaikuttaa myöhempään työstöön, väsymiskykyyn, korroosiokäyttäytymiseen tai lopulliseen ulkonäköön. Oikea telan materiaali, pinnan viimeistely, kohdistus ja prosessin säätö auttavat vähentämään tarpeettomia kosketusvaurioita.
Springback
Titaaniseokset voivat osoittaa merkittävää elastista palautumista. Koneen on kompensoitava takaisinjousto hallitulla ylitaivuttamisella ja toistuvalla korjauksella sen sijaan, että luottaisi yhteen kiinteään paineasetukseen.
Arvokas materiaalinkäsittely
Kun raaka-aine itsessään on kallista, epävakaat oikaisuolosuhteet voivat lisätä romu- ja jälkikäsittelykustannuksia. Prosessiparametrit tulee määrittää todellisen seoslaadun, mittojen, muodonmuutostason ja valmiin toleranssin ympärille.
Pystysuuntainen kahden rullan järjestely
Pystysuora asettelu tarjoaa kompaktin työskentelykonfiguraation, samalla kun kaksi telaa voivat kohdistaa hallittua painetta materiaaliin vastakkaisilta puolilta.
Säädettävä rullan asento
Telan etäisyyttä, kaltevuutta ja työpainetta voidaan säätää materiaalin halkaisijan ja muodonmuutosolosuhteiden mukaan. Tämä on tärkeää, kun sama tuotantolinja käsittelee erikokoisia titaaniseoksia.
Ohjattu kosketingeometria
Hyperbolinen rullaprofiili määrittää, kuinka materiaali koskettaa työpintaa. Oikea telan geometria auttaa jakamaan kuorman materiaalille ja vähentämään liiallista paikallista muodonmuutosta.
Sopii tankeille ja putkille
Laitteet voidaan konfiguroida kiinteälle titaanitankoille, tankoille ja soveltuville putkikokoille. Putken käsittely edellyttää seinän paksuuden, soikeaisuuden ja sisäisten tukiolosuhteiden lisähuomiota.
Tarkkuussuuntautunut oikaisu
Titaaniseoksesta valmistettu pystysuora kaksirullainen oikaisukone on tarkoitettu viimeistelytöihin, joissa suoruus ja mittojen tasaisuus ovat tärkeämpiä kuin pelkkä näkyvän taipuman poistaminen.
Säädettävät tuotantoparametrit
Työnopeus ja telan asetukset voidaan säätää erilaisiin materiaaliolosuhteisiin ja tuotantovaatimuksiin. Oikea asetus tulisi määrittää materiaalitestauksella yhden yleisparametrin sijaan.
Vaihdettava kokoonpano
Tuotantovalikoimasta riippuen voidaan valita erilaisia telojen spesifikaatioita ja työskentelykonfiguraatioita eri halkaisija-alueille ja materiaaliolosuhteille.
FR-sarja kattaa eri halkaisijaalueita titaaniseoksesta tangoille ja muille soveltuville pitkille tuotteille. Mallin valinta riippuu materiaalin halkaisijasta, vetolujuudesta, pinnan kunnosta, alkuperäisestä suoruudesta, vaaditusta valmiista toleranssista ja tuotantokapasiteetista.
| Malli | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Kiinteän tangon halkaisija / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Raaka-aineen pituus / mm | ≥ 2000 | ≥ 2000 | ≥ 2000 | ≥ 2000 | ≥ 2000 | ≥ 2000 | ≥ 2000 |
| Vetolujuus / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Pinnan kovuus | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Raaka-aineen suoruus / mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Halkaisijan toleranssi | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Pyöreys | ≤50 % halk | ≤50 % halk | ≤50 % halk | ≤50 % halk | d < 50, < 50 % diatolista; 50 < d < 80, < 65 % diatolista; d>80, ≤70 % diatol | d < 50, < 50 % diatolista; 50 < d < 80, < 65 % diatolista; d>80, ≤70 % diatol | d < 50, < 50 % diatolista; 50 < d < 80, < 65 % diatolista; d>80, ≤70 % diatol |
| Raaka-aineen pinnan karheus / Ra | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm |
| Valmiin materiaalin suoruus / mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Kuorittu materiaali ≤0,3 | Kuorittu materiaali ≤0,3 |
| Valmis halkaisijan toleranssi | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Valmiin pinnan karheus / Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Kuorittu materiaali: ≤0,8 μm; musta ihomateriaali: parannettu. | Kuorittu materiaali: ≤0,8 μm; musta ihomateriaali: parannettu. |
| Telan halkaisija / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Työnopeus / m/min | 2-30 | 2~10 | 3-15 | 3-15 | 3-15 | 3-15 | 3-15 |
| Päämoottorin teho / kW | 7,5 × 2 | 30×2 | 45×2 | 55×2 | 75×2 | 110 × 2 | 110 × 2 |
| Nostomoottorin teho / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Pääkoneen mitat / m (viite) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Pääkoneen paino / T (viite) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Kokonaisasennettu kapasiteetti / kW (viite) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Yllä olevat tiedot ovat FR-sarjan viitearvoja. Lopullinen konevalinta ja prosessiparametrit riippuvat titaaniseoslaadusta, tangon tai putken mitoista, seinämän paksuudesta, alkuperäisestä muodonmuutoksesta, pinnan kunnosta, vaaditusta suoruudesta, mittatoleranssista ja tuotantokapasiteetista. Titaanituotteille, joiden toleranssit ovat tiukat, suositellaan materiaalipiirustuksen ja näytteen toimittamista ennen konfiguroinnin viimeistelyä.
Ilmailun komponentit
Titaanitankoja ja -putkia käytetään rakenneosissa, kiinnikkeissä, moottoreissa ja muissa ilmailusovelluksissa. Oikaisua tarvitaan yleensä ennen koneistusta, leikkausta tai kokoonpanoa, jos materiaalin kohdistus vaikuttaa myöhempään käsittelyyn.
Lääketieteelliset titaanituotteet
Implanteissa, kirurgisissa osissa ja lääketieteellisissä laitteissa käytettävä titaani ja titaaniseokset saattavat vaatia hallittua suoruutta ja pinnan kuntoa ennen jatkokäsittelyä. Lopulliset vaatimukset riippuvat sovellettavista materiaali- ja lääketieteellisten tuotteiden spesifikaatioista.
Kemialliset ja laivavarusteet
Titaanin korroosionkestävyys tekee siitä sopivan valittuihin lämmönvaihtimiin, kemiallisiin laitteisiin, merivesijärjestelmiin ja merisovelluksiin. Oikaisu auttaa valmistamaan putkia ja tankoja valmistusta ja koneistusta varten.
Tarkkuuskoneet ja -laitteet
Käytetään titaaniseoksesta valmistettuihin tankoihin ja putkiin, jotka vaativat hallittua geometriaa ennen sorvausta, hiomista, poraamista, leikkaamista tai kokoamista.
Ei-rautametallien viimeistely
Sama konealusta voidaan konfiguroida soveltuville pyöreille tankoille ja putkille, jotka on valmistettu ruostumattomasta teräksestä, seosteräksestä, kupariseoksista ja muista materiaaleista, kun niiden lujuus ja mittaolosuhteet ovat koneen toiminta-alueella.
Arvokas metallinkäsittely
Soveltuu viimeistelylinjoille, joissa materiaalin talteenotto, mittojen tasaisuus ja hallittu pintakosketus ovat tärkeitä, koska raaka-aineen käsittelykustannukset ovat suhteellisen korkeat.
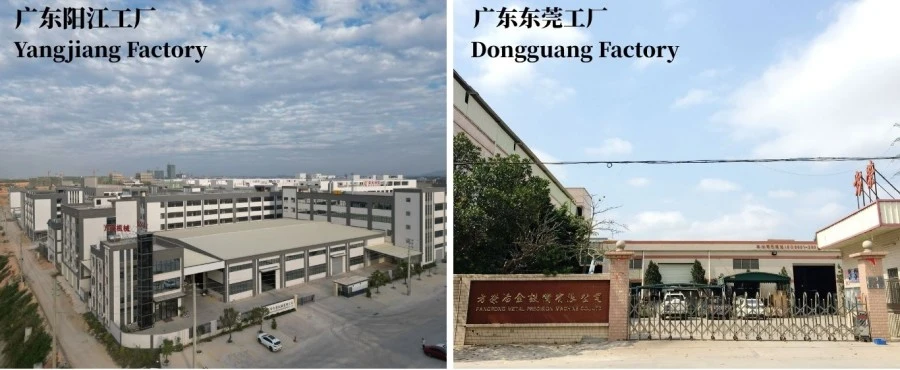
FangRong on valmistanut oikaisukoneita, kylmävetolaitteita ja niihin liittyviä metallurgisia koneita vuodesta 1998 lähtien. Yrityksellä on tuotantolaitokset Dongguanissa ja Yangjiangissa Kiinassa ja se toimittaa laitteita tankojen, putkien ja profiilien käsittelyyn.
Yritys on toimittanut laitteita yli 10 000 asiakkaalle yli 60 maassa ja alueella. Titaaniseossovelluksissa koneen kokoonpano perustuu todellisiin materiaalierittelyihin ja valmiin tuotteen vaatimuksiin pelkän halkaisijan sijaan.
Tuotantolaitokset
Dongguan Fangrong Metallurgical Equipment Co., Ltd. sijaitsee Dalang Townissa Dongguanin kaupungissa ja keskittyy metallurgisten laitteiden valmistukseen. Yangjiang Fangrong Machinery Co., Ltd. Yangdongin alueella, Yangjiang City tukee lisätuotantokapasiteettia.
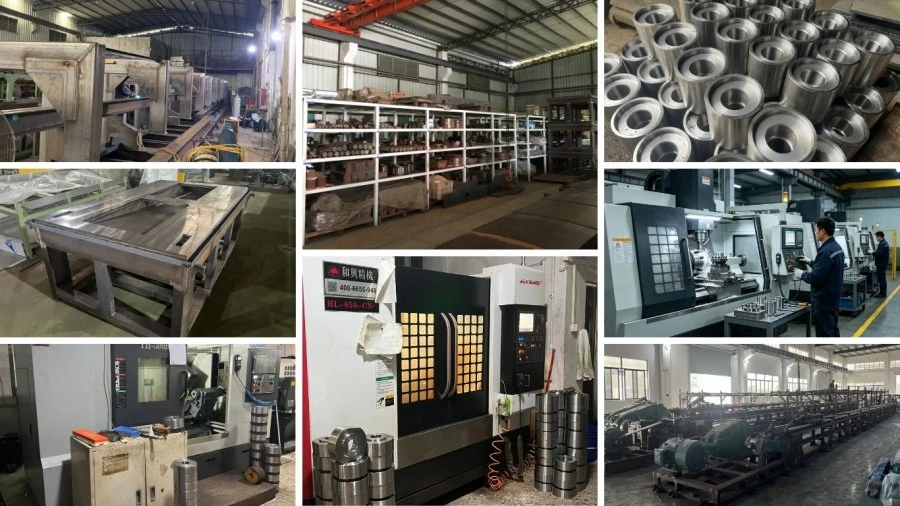
Räätälöityjen oikaisukoneiden tuotantoprosessi alkaa materiaalien ja sovellusten tarkastelulla, jota seuraa mekaaninen suunnittelu, komponenttien työstö, telojen valmistus, kokoonpano, linjaus ja koneen testaus.
Telan geometria ja kohdistus tarkistetaan ennen toimitusta, koska ne vaikuttavat suoraan materiaalin kosketukseen ja oikaisukäyttäytymiseen. Konetestaus kattaa ajokunnon, rullan säädön, sähköiset ohjaukset ja oikaisukyvyn sovittujen teknisten vaatimusten mukaisesti.
FangRong tarjoaa asennusohjeita, käyttäjäkoulutusta, teknistä tukea ja 12 kuukauden vakiotakuun.
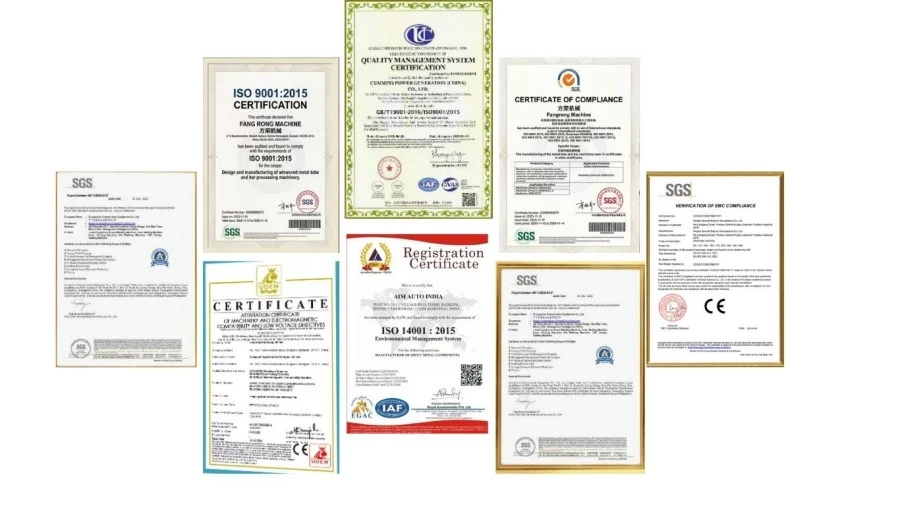
ISO 9001:2015— Laadunhallintajärjestelmän sertifiointi, sertifikaatti nro UQ231211R1.
CE-merkki— Asianomaiselle konekokoonpanolle sovellettavat vaatimustenmukaisuusvaatimukset.
SGS:n tarkastus— Riippumaton tarkastus voidaan järjestää projektin vaatimusten mukaisesti.
Patentit— FangRongilla on keksintö- ja hyödyllisyysmallipatentit, jotka kattavat oikaisu- ja metallurgiset laitteet, mukaan lukien 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
Testauksen ja lopputarkastuksen jälkeen kone valmistellaan kuljetusta varten sen mittojen, painon ja toimitustavan mukaan. Pääkone, sähkökomponentit, rullat, työkalut ja apuosat on suojattu ja pakattu kuljetusvaatimustensa mukaisesti.
Kysymys 1: Mitä tietoja minun tulee antaa valittaessa titaaniseoksesta valmistettua pystysuoraa kaksirullaista oikaisukonetta?
Ilmoita titaaniseoslaatu, tangon tai putken halkaisija, putken seinämän paksuus tarvittaessa, materiaalin pituus, alkuperäinen suoruus, vetolujuus, pinnan kunto, vaadittu viimeistellyn suoruus, mittatoleranssi ja tuotantomäärä. Materiaalipiirustus tai näyte on hyödyllinen, kun toleranssi on tiukka.
Kysymys 2: Voiko kone suoristaa titaaniseosputkia sekä kiinteitä tankoja?
Kyllä, jos putken mitat ja materiaalin kunto ovat valitun koneen toiminta-alueella. Putken oikaisu vaatii lisäksi seinän paksuuden ja soikeaisuuden huomioimista, koska liiallinen telan paine voi vaikuttaa poikkileikkaukseen.
Q3: Kuinka estät rullan jälkiä titaaniseostuotteissa?
Telan pinnan kunto, telan geometria, kohdistus, kosketuspaine ja työnopeus vaikuttavat kaikki pinnan laatuun. Tuotteissa, joilla on tiukat pintavaatimukset, telan materiaali ja viimeistely tulee valita yhdessä titaanilaadun ja viimeistellyn pinnan spesifikaation kanssa. Koekäsittelyä suositellaan ennen massatuotantoa.
Q4: Voiko yksi kone käsitellä erilaisia titaaniseoksen halkaisijoita?
Kyllä. Sopiva malli voi kattaa määritellyn halkaisijaalueen, jolloin telojen etäisyys ja työolosuhteet on sovitettu kunkin spesifikaation mukaan. Jos halkaisijaalue on suuri tai tuotteiden muodot vaihtelevat merkittävästi, voidaan tarvita erilaisia telakokoonpanoja tai työkaluja.
Q5: Mitä eroa on valmiin tuotteen suoruuden ja pyöreyden välillä?
Suoruus kuvaa sitä, kuinka tarkasti pituusakseli tai pinta seuraa suoraa vertailuviivaa, kun taas pyöreys kuvaa poikkileikkauksen poikkeamaa todellisesta ympyrästä. Suora tanko ei välttämättä ole pyöreä, joten molemmat vaatimukset tulee määritellä erikseen, kun mittatarkkuus on tärkeää.
Q6: Voiko kone korjata materiaalia vakavalla alkutaivutuksella?
Se riippuu muodonmuutoksen määrästä ja suunnasta, materiaalin lujuudesta, halkaisijasta ja vaaditusta valmiista toleranssista. Liiallinen alkumuodonmuutos voi vaatia erilaisen korjausstrategian tai esioikaisuprosessin. Näytetestausta suositellaan, kun sisään tuleva materiaali ylittää normaalin suoruusalueen.
Q7: Mikä on tyypillinen tuotantonopeus?
Referenssityönopeus vaihtelee malleittain FR-20:lla 2–30 m/min ja FR-40:llä 2–10 m/min, kun taas suuremmat mallit ovat yleensä 3–15 m/min. Todellinen tuotantonopeus tulee määrittää materiaalilaadun, halkaisijan, muodonmuutoksen, pintavaatimusten ja tavoitesuoruuden mukaan.
Q8: Tarjoaako FangRong räätälöityjä koneita titaaniseossovelluksiin?
Kyllä. Kokoonpanoa voidaan säätää halkaisijaalueen, materiaalin lujuuden, putken mittojen, tuotantokapasiteetin, valmiin suoruuden, mittatoleranssin, automaatiovaatimusten ja muiden prosessiolosuhteiden mukaan. Lopullinen kokoonpano vahvistetaan teknisen tarkastelun jälkeen.
Q9: Mikä on normaali toimitusaika?
Vakiokokoonpanot vaativat yleensä 30–60 päivää teknisen ja tilausvahvistuksen jälkeen. Räätälöidyt laitteet voivat vaatia lisää suunnittelu-, valmistus- ja testausaikaa. Lopullinen läpimenoaika vahvistetaan sovitun konekonfiguraation mukaan.
Q10: Mitkä ovat takuu- ja myynnin jälkeiset ehdot?
Koneen vakiotakuu on 12 kuukautta. FangRong tarjoaa asennusopastusta, käyttäjäkoulutusta, teknistä etätukea ja varaosapalvelua. Käyttöönotto paikan päällä tai muut palvelut voidaan järjestää projektin vaatimusten mukaan.
Q11: Mitä tietoja tarvitaan tarjoukseen?
Hyödyllisin tieto on titaaniseoslaatu, kiinteän tangon tai putken spesifikaatio, halkaisija ja seinämän paksuus, materiaalin pituus, sisääntulevan suoruus, pinnan kunto, vaadittu valmistoleranssi, tuotantokapasiteetti ja tehtaan virtalähde. Jos saatavilla, toimita piirustus ja valokuvat materiaalista, jotta telan kokoonpano voidaan arvioida tarkemmin.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti