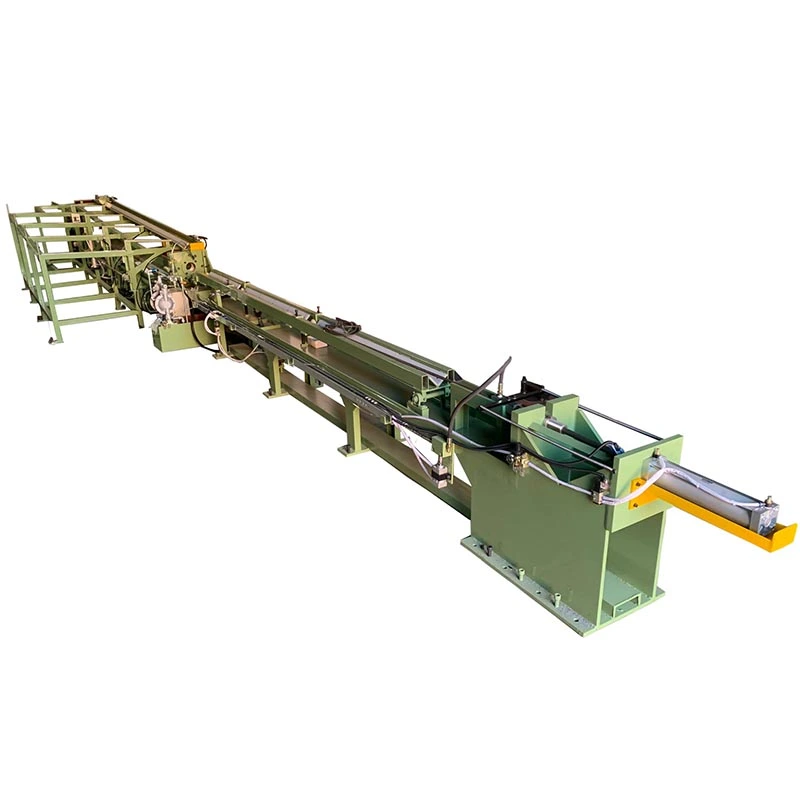
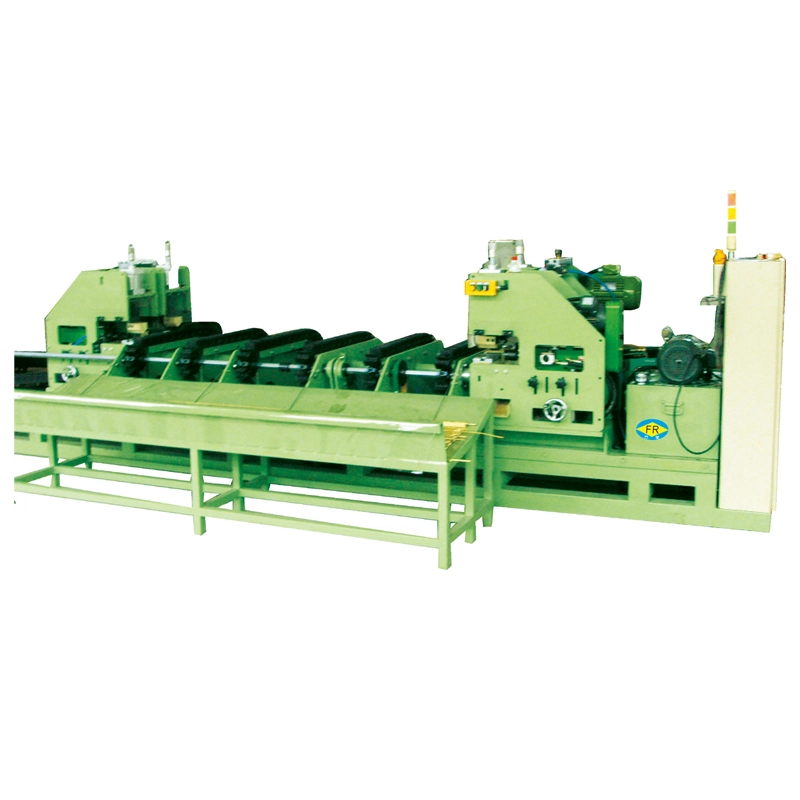
FangRongHydrauliset kylmävetokoneeton suunniteltu teräksen, ruostumattoman teräksen, kuparin, alumiinin ja muiden metallisten putkien ja tankojen kylmävetoon, joissa vaaditaan suurta vetovoimaa, hallittua liikettä ja vakaata tuotantoa. Konevalikoima kattaa2T - 3000T, jossa valmiit putken halkaisijat alkaenφ5 - φ1800 mmja piirustuspituudet5-14 m.
Oikean koneen määräämateriaali, aloituskoko, valmis koko, seinämän paksuus, pienennys ajoa kohti ja vaadittu tuotantonopeus— ei pelkästään putken halkaisijan mukaan. FangRongin insinöörit valitsevat hydraulisylinterin, pumpun kapasiteetin, iskun ja muotinpitimen todellisen vetokuorman ja tuotantovaatimusten mukaan.
Kun hydraulinen piirustuskone on parempi valinta
Hydraulic drawing is particularly suitable for halkaisijaltaan suuret putket, raskaat seinäosat ja lujat materiaalitjotka vaativat huomattavaa vetovoimaa. Toisin kuin koneen valinnassa vain sen nimellisvetoisuuden perusteella, hydraulijärjestelmän on annettava riittävästi voimaa koko vetoiskun ajan säilyttäen samalla hallitun liikkeen.
Esimerkiksi,FR-100Ttarjoaa1000 kNvetovoima a:llaφ260 × φ120 mmpääsylinteri. Se sopii putkille noinφ45–180 mmhalkaisijaltaan ja seinämänpaksuuksilta enintään20 mm.
Paljon suurempia putkia vartenFR-3000Ttarjoaa jopa3000Tvetovoimaa ja käyttää aφ1420 × φ720 mmpääsylinteri. Kuuden hydrauliaseman ja kuuden 132 kW moottorin ansiosta se on suunniteltu putkille noin alkaenφ530 - φ1800 mm, jonka seinämän paksuus on10-50 mm.
Valitse vetovoima todellisesta prosessista
Tarvittava vetovoima riippuu muustakin kuin valmiista halkaisijasta.Materiaalin lujuus, pienennysalue, seinämän paksuus, voitelu, muottikulma ja vetomenetelmäkaikki vaikuttavat kuormaan. Ruostumaton teräsputki ja kupariputki, joilla on samat mitat, voivat vaatia hyvin erilaisia vetovoimia.
Tästä syystä FangRong voi laskea tarvittavan konekapasiteetin asiakkaan todellisten putken tai tankojen mitoista ja materiaalilaadusta sen sijaan, että suosittelisi vain seuraavaa suurempaa tonnimäärää.
Ohjaa nopeutta materiaalin mukaan
FangRonghydrauliset vetopenkit tarjoavat noin vetonopeudet1-16 m/min, säädettävällä taajuudella ja paluunopeudella jopa30 m/min. Oikea vetonopeus riippuu materiaali-, pelkistys-, voitelu- ja pinnanlaatuvaatimuksista.
Nopeampi juokseminen ei aina tarkoita parempaa tuottavuutta. Liiallinen nopeus voi lisätä lämmöntuotantoa, voiteluongelmia, muotin kulumista ja pintavikoja. Vaikeasti vedettävissä ruostumattomassa teräksessä tai seosaineissa ohjattu vetonopeus voi olla tärkeämpää kuin koneen maksiminopeus.
Putken piirustusmenetelmät
Kone voidaan konfiguroida erilaisiin putkenvetoprosesseihin, mukaan lukienuppoaminen, kiinteän pistokkeen veto, kelluvan pistokkeen veto ja liikkuvan karan veto. Uppoaminen sopii, kun sisähalkaisijan säätö on vähemmän kriittinen, kun taas tulpan tai tuurnan veto valitaan normaalisti, kunsisähalkaisija ja seinämän paksuusvaaditaan.
Hydrauliset kylmävetokoneetvoi käsitelläsaumattomat teräsputket, ruostumattomasta teräksestä valmistetut tarkkuusputket, kupariputket, alumiiniputket ja muut metallituotteetkäytetään autoteollisuudessa, LVI-, ilmailu-, öljy- ja kaasuteollisuudessa, lämmönvaihtimissa ja yleisessä tarkkuusvalmistuksessa.
Hydraulijärjestelmän ja koneen kokoonpano
Konemallista riippuen hydraulijärjestelmissä voidaan käyttää vaihtelevia mäntäpumppuja, joiden teho on alkaen40-800 l/min. Sylinterin isku, pumpun virtaus, moottorin teho ja hydraulipaine sovitetaan vaadittuun vetovoimaan ja sykliaikaan. Järjestelmä voi toimia paineissa enintään31,5 MPa.
PLC-kosketusnäyttöohjausta käytetään koneen käyttöön ja parametrien hallintaan. Sovelluksiin, jotka vaativat tasaisempaa kiihtyvyyttä, hidastamista tai kontrolloidumpaa liikettä,suhteellinen tai servohydraulinen ohjausvoidaan myös konfiguroida.
Piirustuskoneesta täydelliseen tuotantolinjaan
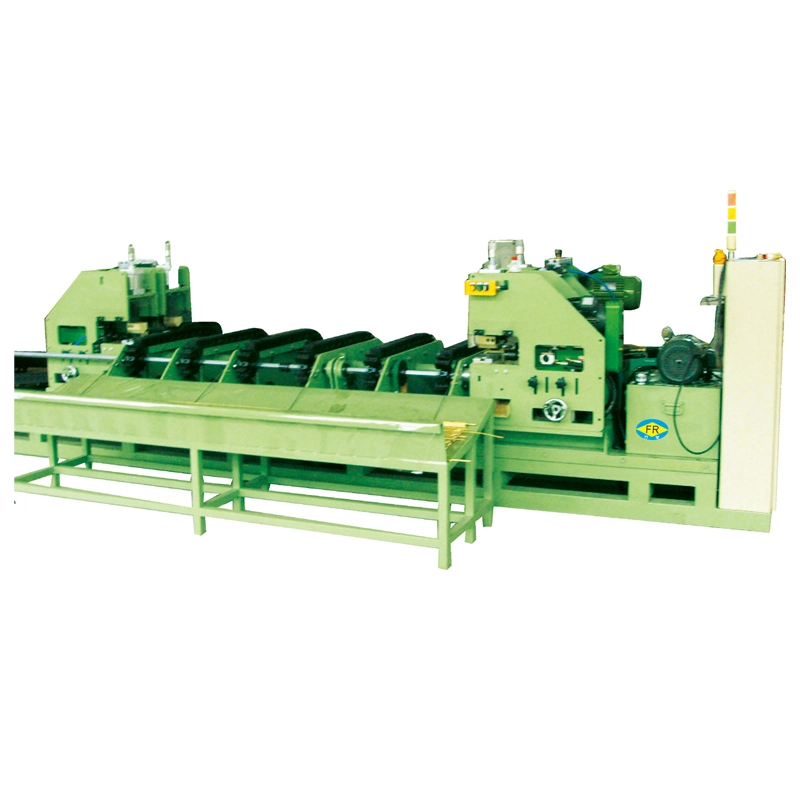
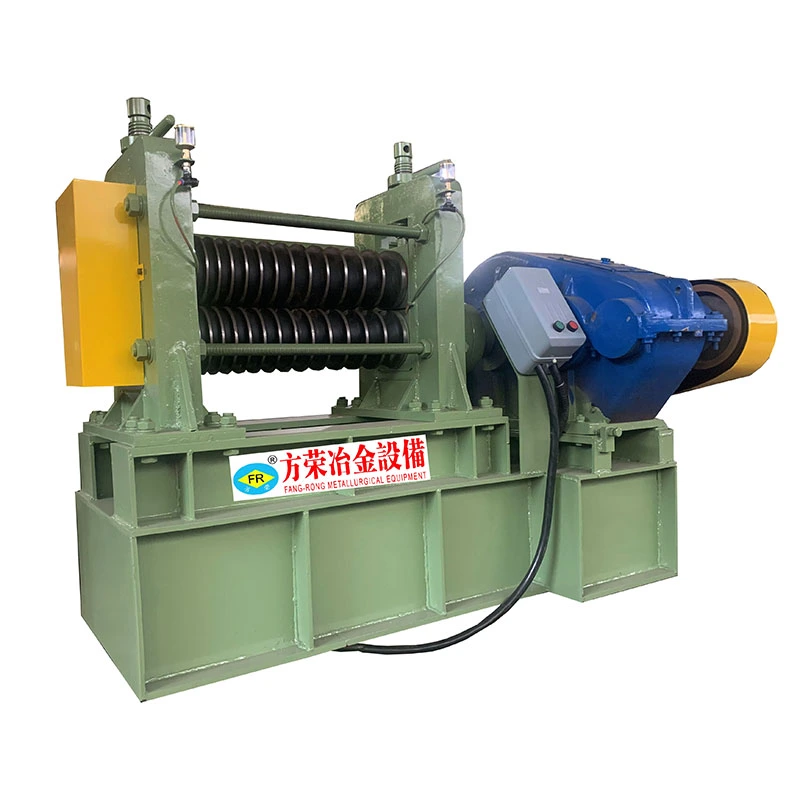
Jos prosessiisi kuuluu muutakin kuin piirtäminen, FangRong voi integroida hydraulisen vetopenkin kanssaosoitus-, oikaisu-, leikkaus-, viiste- ja veto-meistilaitteet. Tämä on hyödyllistä valmistajille, jotka haluavat vähentää manuaalista käsittelyä prosessien välillä ja valmistaa valmiita putkia tai tankoja jatkuvassa työnkulussa.
Pitääkö valita oikea tonnimäärä?Lähetä meille materiaaliluokkasi, aloitushalkaisija, valmis halkaisija, seinämän paksuus, putken pituus ja tavoiteteho. FangRong voi suositella sopivaa hydraulista vetokonetta, piirustusmenetelmää ja kokoonpanoa todellisten tuotantoolosuhteiden perusteella.


 Whatsapp