Tuotteet
Tuotteet

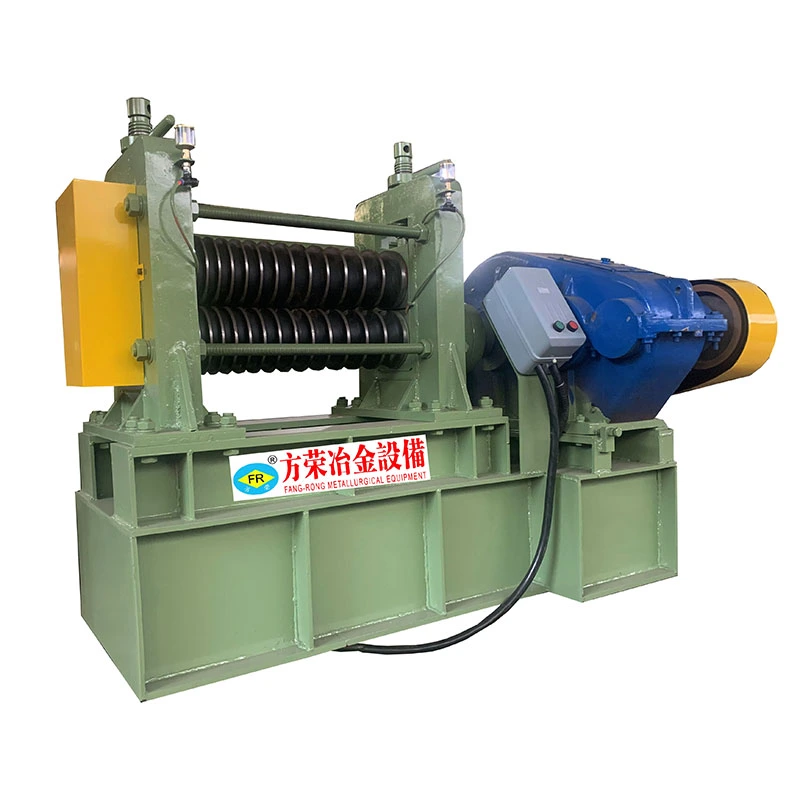
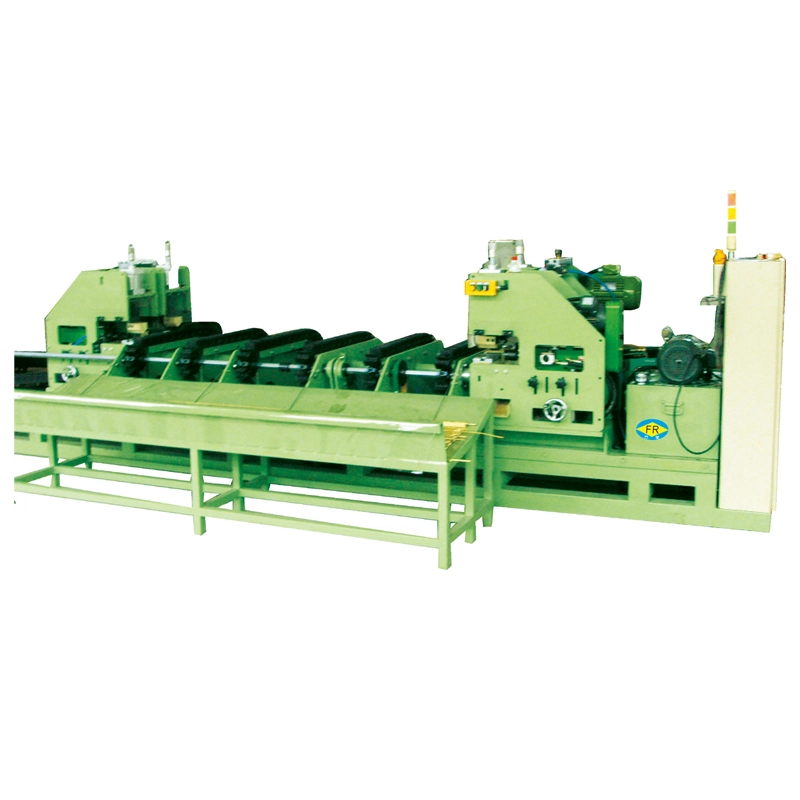
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

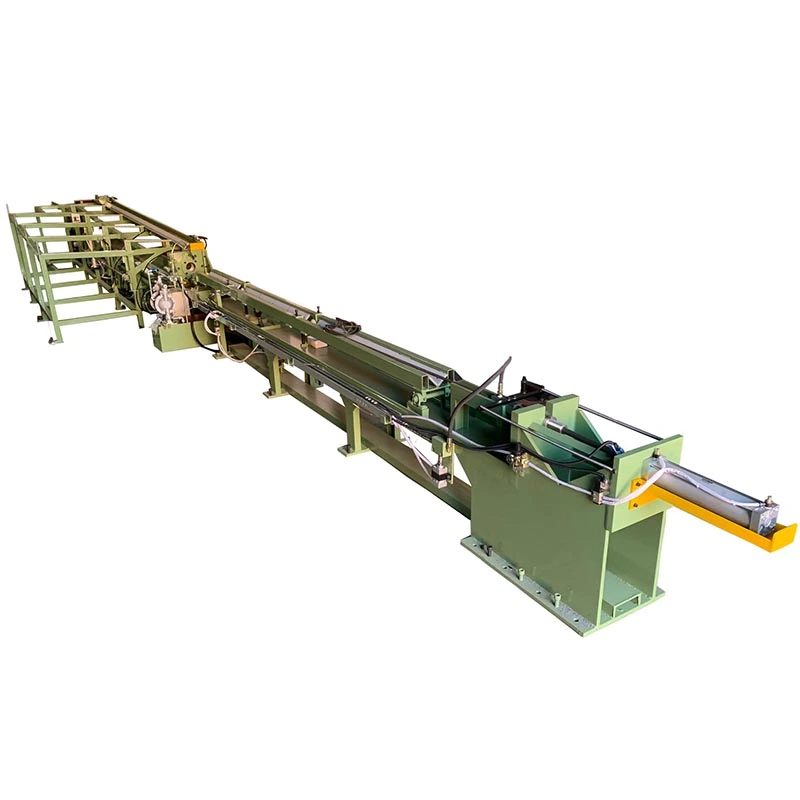
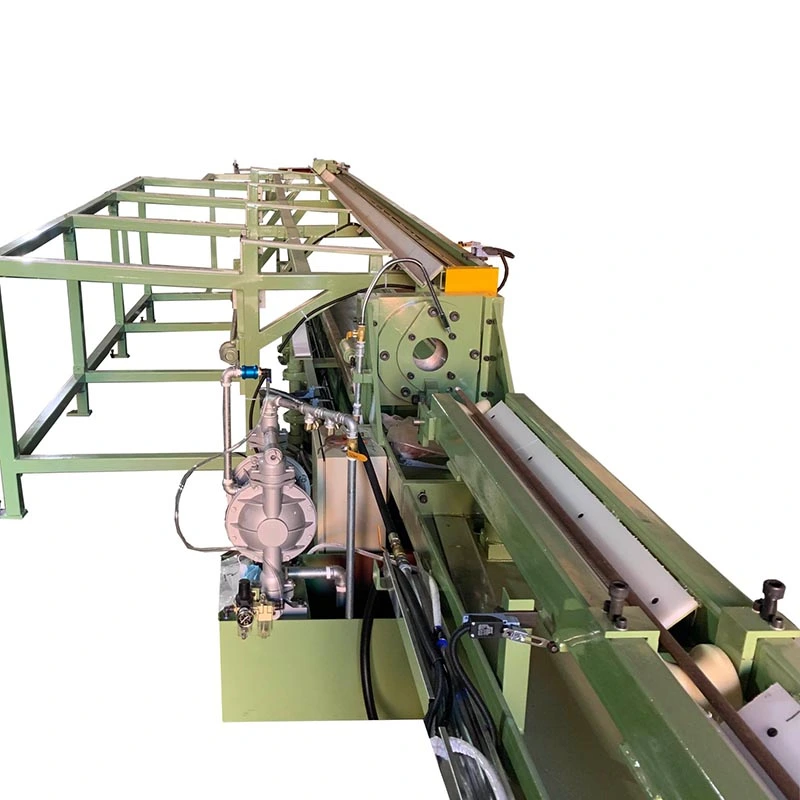
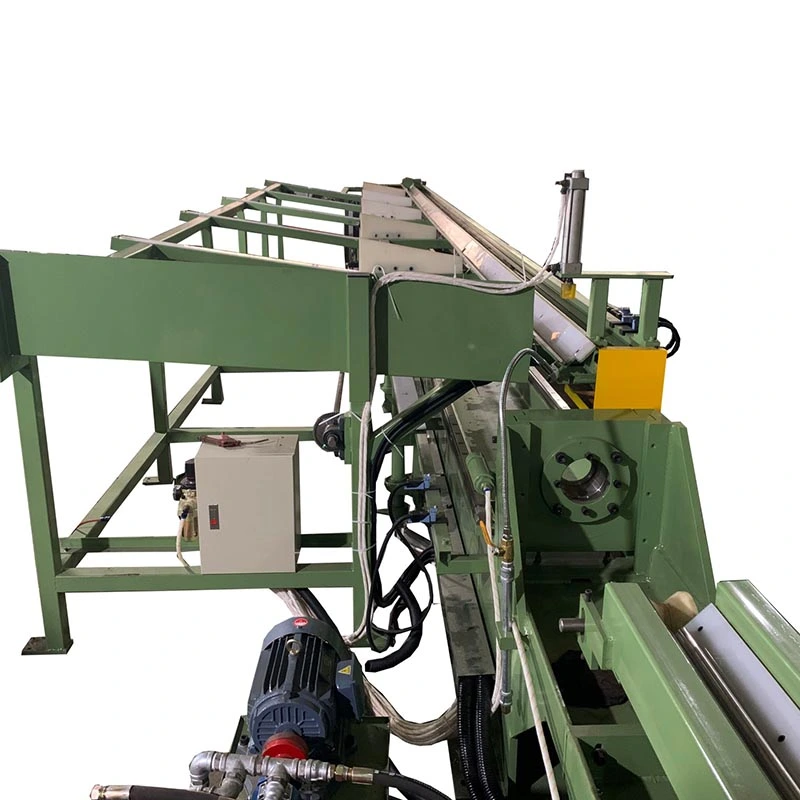
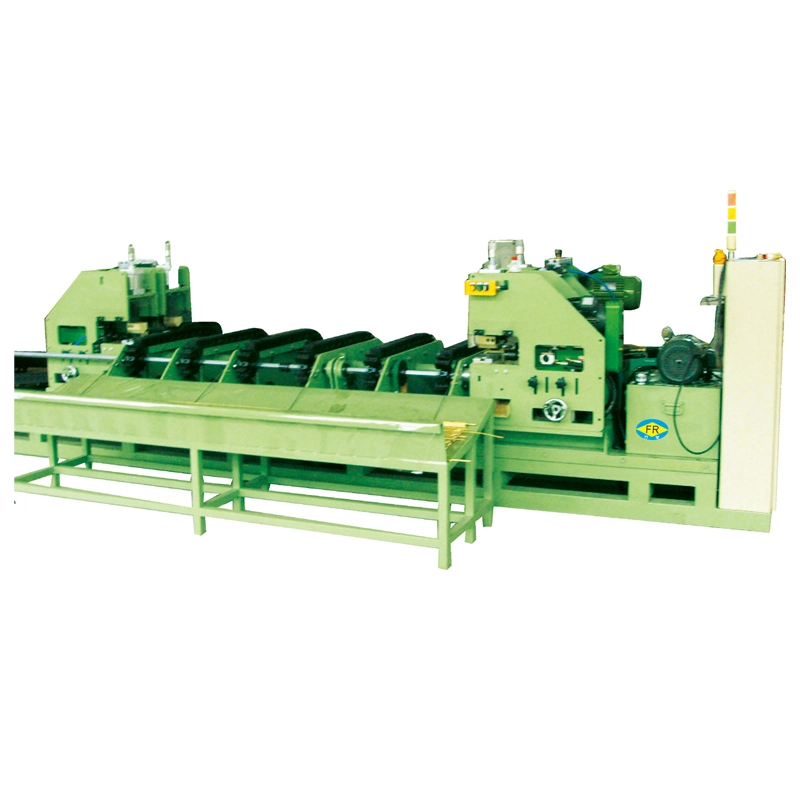
Epäsäännöllinen hydraulinen kylmävetokone
  • Epäsäännöllinen hydraulinen kylmävetokoneEpäsäännöllinen hydraulinen kylmävetokone
  • Epäsäännöllinen hydraulinen kylmävetokoneEpäsäännöllinen hydraulinen kylmävetokone
  • Epäsäännöllinen hydraulinen kylmävetokoneEpäsäännöllinen hydraulinen kylmävetokone
  • Epäsäännöllinen hydraulinen kylmävetokoneEpäsäännöllinen hydraulinen kylmävetokone

Epäsäännöllinen hydraulinen kylmävetokone

TheEpäsäännöllinen hydraulinen kylmävetokoneon tarkoitettu muotoiluunmonimutkaiset ei-pyöreät profiilitjotka vaativat suurta vetovoimaa ja hallittua muodonmuutosta, mukaan lukien neliön, suorakaiteen, kuusikulmaisen, kahdeksankulmaisen, soikean, kanavan, kulman, T-osien ja mukautetut epäsymmetriset muodot. Hydraulinen käyttö tarjoaa50–20 000 kN vetovoimaasti25 m, mikä mahdollistaa suurten tai erittäin lujien putkien ja kiinteiden tankojen muodostamisen yhdellä kylmävetokierroksella. Tarkkuusmuotit ohjaavat profiilin geometriaa, kulmien määrittelyä ja mittatarkkuutta, mikä tekee prosessista sopivan teräksen, ruostumattoman teräksen, kuparin, alumiinin ja erikoisseosprofiilien käsittelyyn, joissa tavanomaisella valssauksella ei saavuteta vaadittua profiilia.

Luokitus: 5.0
(Arviointimäärä: 1)

Epäsäännöllinen hydraulinen kylmävetokone on hydraulikäyttöinen vetopenkki, joka on suunniteltu erityisesti tuottamaan ei-pyöreitä metalliosia --- mukaan lukien neliömäiset, suorakulmaiset, kuusikulmaiset, kahdeksankulmaiset, soikeat, kanava-, kulma-, T-profiilit ja mukautetut epäsymmetriset profiilit - pyöreästä putkesta tai kiinteästä tankomateriaalista yhden kylmävedon kautta. Toisin kuin yleiskäyttöiset, pyöreitä leikkeitä tuottavat vetokoneet, tässä laitteessa on erikoissuulakejärjestelmät ja tarkkuusohjatut vaunut, jotka säilyttävät monimutkaisen poikkileikkausgeometrian koko piirustusprosessin ajan.

Kone toimii vetämällä terävä työkappale tarkkuuskoneistetun muotin läpi, jossa on ei-pyöreä aukko. Kun materiaali kulkee muotin läpi, se deformoituu plastisesti vastaamaan muotin ontelon geometriaa --- pienentäen poikkileikkauspinta-alaa samalla kun se muotoilee poikkileikkausta uudelleen. Putken vetämisessä sisäinen kara tai tulppa ohjaa seinämän paksuuden jakautumista epäsäännöllisen osan poikki. Hydraulivoima tarjoaa tasaisen, tärinättömän voimankäytön --- kriittinen terävien kulmien ja tasaisen seinämän paksuuden ylläpitämiseksi monimutkaisissa osissa.

Insinöörihaaste, jonka se ratkaisee

Kuumavalssatuilla tai suulakepuristetuilla ei-pyöreillä profiileilla on perustavanlaatuisia rajoituksia: löysät mittatoleranssit (yleensä ±0,5 mm tai huonommat), hilseilevät pinnat, jotka vaativat perusteellista puhdistusta, hiilenpoistokerrokset, jotka heikentävät pintaominaisuuksia, ja epäjohdonmukaiset mekaaniset ominaisuudet koko profiilissa. Vaihtoehtoisissa menetelmissä on kompromisseja: kuumavalssauksella ei saavuteta tiukkoja kulman säteiden ja tasaisuuden toleransseja; kylmävalssaus rajoittuu tasaisiin osiin ja jättää jäännösjännitykset; ekstruusio tarjoaa monimutkaisia ​​muotoja, mutta huomattavasti korkeammilla kustannuksilla ja pienemmällä tuotantonopeudella.

Kylmäveto ratkaisee nämä rajoitukset olennaisesti erilaisella muodonmuutosmekanismilla. Suulakegeometrian ja hallitun pelkistyksen yhdistelmä pakottaa materiaalin virtaamaan muotin onteloon puristus- ja vetojännityksen alaisena. Tämä tuottaa:

- Tiukka mittojen hallinta: Toleranssit ±0,05 mm:iin asti kriittisissä mitoissa

- Ylivoimainen pintakäsittely: Sileät, hilseilemättömät pinnat valmiina suoraan käyttöön

- Parannetut mekaaniset ominaisuudet: Kylmätyöstö lisää myötölujuutta ja kovuutta säilyttäen samalla taipuisuuden

- Terävät, selkeät kulmat: Toisin kuin kuumamuovatut profiilit, joissa on pyöristetyt kulmat, kylmävedetyt profiilit säilyttävät tarkan kulmageometrian, joka on välttämätöntä rakenteen eheyden ja kokoonpanon sopivuuden kannalta

- Tasainen seinämän paksuus: Tasainen materiaalin jakautuminen varmistaa ennustettavan suorituskyvyn kuormituksen alaisena

Alan kokemus

FangRong on valmistanut kylmävetolaitteita 26 vuoden ajan vuodesta 1998, joten se on suunnitellut ratkaisuja tuhansiin epäsäännöllisen poikkileikkauksen sovelluksiin. Epäsäännölliset hydrauliset kylmävetokoneemme tuottavat osia pienistä alle 10 mm:n tarkkuusprofiileista suuriin yli 300 mm:n rakenneosiin hiiliteräksille, seosteräksille, ruostumattomille teräksille, alumiinille, kuparille, titaanille ja erikoisseoksille. Jokaisessa koneessa on yli 10 000 asiakkaalta yli 70 maasta kerättyä suunnittelutietoa, mukaan lukien yli 5 000 terästehtaasta, 2 100 ruostumattoman teräksen prosessoijaa, yli 1 800 kuparin valmistajaa, yli 700 alumiinin valmistajaa ja yli 500 titaani- ja erikoisseosasiakasta.

Tärkeimmät ominaisuudet ja edut

1. Tarkka ei-pyöreän geometrian ohjaus
Esijännitetty runko ja jäykkä ohjattu kelkka varmistavat täydellisen muotin kohdistuksen koko iskun ajan – kriittistä monimutkaisen poikkileikkausgeometrian ylläpitämiseksi. Toisin kuin ketjutyyppiset tai mekaaniset vetopenkit, jotka voivat kokea kohdistuspoikkeamista, hydraulijärjestelmä ylläpitää johdonmukaista voimavektorin kohdistusta. Terävät, määritellyt kulmat säilyvät --- kuumamuovatut osat eivät voi vastata tätä tarkkuutta.

2. Hydraulivoima tärinättömällä voimansiirrolla
Hydraulisylinterit tuottavat tasaisen, portaaton voimankäytön --- poistaen mekaanisissa tai ketjuvetoisissa järjestelmissä yleiset tärinäjäljet ​​ja pintavirheet. Tämä on erityisen tärkeää epäsäännöllisissä osissa, joissa epätasainen voiman jakautuminen voi aiheuttaa vääristymiä, seinämän paksuuden vaihtelua tai kulmien pyöristymistä.

3. Leveän profiilin ominaisuus
Tukee neliömäisiä, suorakaiteen muotoisia, kuusikulmaisia, kahdeksankulmaisia, soikeita, elliptisiä, kanava-, kulma-, T-profiileja ja mukautettuja epäsymmetrisiä profiileja. Muotinvaihtojärjestelmät mahdollistavat nopean profiilin vaihdon, mikä tekee koneesta soveltuvan sekä suuren volyymin tuotantoon että työpajajoustavuuteen.

4. Multi-Pas Drawing Capability
Monimutkaiset, merkittävää vähennystä vaativat osat voidaan piirtää useilla ajoilla välilämpökäsittelyllä. Jokainen läpikulku parantaa asteittain mittoja ja mekaanisia ominaisuuksia. Hydraulijärjestelmä ylläpitää tasaisen voiman kulkujaksosta riippumatta.

5. Putkien seinämän paksuuden säätö
Putkenvetoa varten sisäiset kara- tai kelluvat tulppajärjestelmät ohjaavat seinämän paksuuden jakautumista epäsäännöllisten osien välillä. Kriittinen sovelluksissa, joissa tasainen seinämän paksuus määrää paineluokituksen tai rakenteellisen suorituskyvyn.

6. Integroidut tuotantolinjavaihtoehdot
Valinnaisiin in-line-järjestelmiin kuuluu osoitus (pään pienennys), oikaisu ja pituusleikkaus --- kokonaisen tuotantolinjan luominen raaka-aineesta valmiisiin osiin yhdellä kertaa.

7. Materiaalin monipuolisuus
Käsittelee hiiliterästä (matala/keski/korkea hiili, seos, HSLA), ruostumatonta terästä, alumiinia, kuparia, messinkiä, titaania, nikkeliseoksia ja erikoismetalleja. Vetovoima ja nopeus säädettävissä materiaalikohtaisten muodonmuutosominaisuuksien mukaan.

8. PLC-ohjaus ja prosessitietojen kirjaaminen
Ohjelmoitava logiikkaohjain käyttöliittymällä mahdollistaa tarkan parametrien ohjelmoinnin ja reaaliaikaisen valvonnan. Tiedonkeruu tukee laadun jäljitettävyyttä ja prosessien optimointia --- olennaista ISO9001-sertifioiduissa toimissa.

Tekniset tiedot

Oikean mallin valitseminen edellyttää koneen kapasiteetin sovittamista tuotantovaatimuksiisi. Keskeisiä valintaparametreja ovat: vetovoima (määräytyy poikkileikkausalan pienenemisen ja materiaalin myötölujuuden perusteella), poikkileikkauksen enimmäiskoko (saatelee muotinontelon mittojen ja vaunun aukon mukaan), iskunpituus (määräytyy valmiin tuotteen pituuden mukaan) ja vetonopeus (vaikuttaa tuotantonopeuteen ja pinnan laatuun). Epäsäännöllisten osien tehollisen vetovoiman vaatimus on tyypillisesti suurempi kuin pyöreillä osilla, joiden pinta-ala on vastaava, johtuen ylimääräisestä muodonmuutostyöstä, jota tarvitaan kulmien uudelleen muotoilemiseen ja geometrian säilyttämiseen.

Epäsäännölliset hydrauliset kylmävetokoneemme vaihtelevat välillä 50KN - 20000KN, iskunpituus jopa 25m ja nopeus jopa 30m/min. Kaikki tekniset tiedot ovat muokattavissa. Katso lohkon mitat suurin piirretyn ympyrän halkaisija --- pienin ympyrä, joka ympäröi epäsäännöllisen osan.

Malli/tekniikka-parametri FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
Max. Vetovoima (KN) 20 50 100 150 200 300 500 700
Piirustusnopeus (m/min) 0~10 3-10 3-10 3-10 3-10 3-10 2~10 10-16
Valmiin putken tehollinen pituus (m) 6 5 5 9 5 5 7 9
Valmiin putken ulkohalkaisijan piirretty alue (mm) φ5max φ25 max φ50 max φ60 max φ70 max φ30 ~ φ80 φ30 ~ φ100 φ30 ~ φ100
Max. Valmiin putken vedetty paksuus (mm) 1,5 mm 2 mm 3 mm 4 mm 5 mm 6 mm 8 mm 10 mm
Pääöljysylinteri (mm) φ63*φ35 φ80*φ45 φ125*φ70mm*3200mm φ125*φ70 φ150 φ180*φ90*3000 φ200*φ100 φ280*φ150*9000
Systeemisten asemien lukumäärä 1 1 1 1 1 1 1 2
Järjestelmän työpaine (Mpa) 21 21 21 21 21 26 26 26
Max. Järjestelmän paine (Mpa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
Pääöljypumppu (manuaalinen säädettävä mäntäpumppu) 40 40 40 50 50 50 50 50
Päämoottori (KW) 3.7 7.5 22 30 45 75 75 132*2
Ulkoreunan mitat (L × K × P) (m) 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,1*1,2*20 1,2*1,3*25 1,3*1,4*25
Paino (t) 2 3 5 8 10 15 20 30

Mukautetut tekniset tiedot saatavilla pyynnöstä. Leikkauskoko viittaa ympyrän enimmäishalkaisijaan.

Sovellukset

Autot ja sähköajoneuvot

- Alustan osat, turvahäkit, jousitusosat: Neliömäiset ja suorakaiteen muotoiset osat tiukoilla kulmasäteillä rakenteen eheyden takaamiseksi

- Ohjauspylväät, vetoakselit: Kuusikulmaiset ja spline-profiilit, jotka vaativat tarkan mittasäädön

- Akun jäähdytysputket: Soikeat ja suorakaiteen muotoiset ohutseinäiset osat, joiden seinämän paksuus on tasainen lämmönhallintaan

Asia: Tier 1 -luokan autojen toimittaja vaihtoi kuumavalssatut suorakaiteen muotoiset putket kylmävedetyillä osilla jousituskomponentissa. Mittojen toleranssi parani, mikä eliminoi toissijaisen jyrsintätoimenpiteen. Tuotantokustannuksia alennettu.

Teollisuuden koneet

- Ohjaimet, kuljetinkomponentit: Tarkat neliön ja suorakaiteen muotoiset tangot lineaarisiin liikejärjestelmiin

- Koneen rungot, hydrauliset lineaarit: Raskasseinäiset suorakaiteen muotoiset ja mukautetut profiilit kantaviin sovelluksiin

- Teleskooppikomponentit: Sisäkkäiset neliön ja suorakaiteen muotoiset osat, joissa on valvottu välys

Asia: Hydraulisylinterien valmistaja vetää 80 × 80 mm:n neliömäisiä putkia ulkohalkaisijaltaan 89 mm:n renkaista sylinterirunkoja varten. Pinnan viimeistely eliminoi hionnan, mikä säästää 15 minuuttia koneistuksessa sylinteriä kohden.

Kuljetus ja ilmailu

- Perävaunujen rungot, telinejärjestelmät: Erittäin lujat suorakaiteen muotoiset ja kanavaosat

- Lentokoneen rakenneosat: Titaanista ja seosteräksestä valmistetut epäsäännölliset profiilit, joilla on tiukat mitta- ja mekaaniset ominaisuudet

- Rahtikontin komponentit: Standardoidut neliön ja suorakaiteen muotoiset osat

Huonekalut ja kuluttajatuotteet

- Teollisuustyyliset huonekalut: Tarkat geometriset osat, jotka vaativat esteettistä pinnan laatua

- Toimisto- ja vähittäiskaupan esittelyt: Koristeprofiilit mukautetuilla poikkileikkauksilla

Energiaa

- Lämmönvaihtimen putket: Soikeat ja litistetyt putket parantavat lämmönsiirtopinta-alaa

- Tuuliturbiinin komponentit: Rakenteelliset osat, joilla on korkea lujuus-painosuhde

Miksi valita meidät

Pipe Hydraulic Cold Drawing Machine

Insinööriperintö

FangRong on perustettu vuonna 1998, ja se on erikoistunut kylmävetolaitteisiin 26 vuoden ajan. Yritys sai alkunsa Joint Venture -kumppanuudesta taiwanilaisen valmistajan kanssa, jolla on yli 30 vuoden merkkikylmävetokonekokemus ja joka siirtyi kokonaan omistamaan toimintaan vuonna 2013. Tämä insinöörilinja tarkoittaa, että koneissamme on vuosikymmenten kylmävetoprosessin tietämys – ei vain mekaaninen suunnittelu, vaan metallurginen ymmärrys eri materiaalien käyttäytymisestä muodonmuutosten alaisena.

Valmistuskapasiteetti

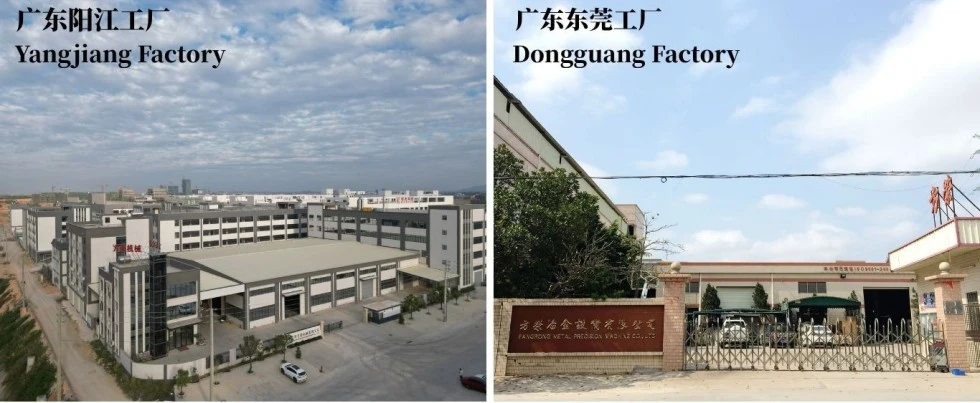
Two factories: Dongguan Fangrong Metallurgical Equipment Co., Ltd. and Yangjiang Fangrong Machinery Co., Ltd. Annual production capacity: 650+ machines. Keskimääräinen vuotuinen liikevaihto: 45 miljoonaa RMB. Kahden laitoksen toiminta mahdollistaa rinnakkaistuotannon ja nopeamman toimituksen.

Maailmanlaajuinen ennätys

Viedään yli 70 maahan. Yli 10 000 asiakasta: yli 5 000 terästehdasta, yli 2 100 ruostumattoman teräksen prosessoijaa, yli 1 800 kuparin valmistajaa, yli 700 alumiinin tuottajaa, 500 yli titaani- ja erikoisseosasiakasta. Tämä asteikko antaa teknistä palautetta, jota mikään pienimuotoinen valmistaja ei pysty vastaamaan.

Testaus ja validointi

Jokaiselle epäsäännölliselle hydrauliselle kylmävetokoneelle suoritetaan täyskuormitustestaus ennen toimitusta: tyhjäkäynti 30 minuuttia, sitten asteittainen lataus nimelliskapasiteettiin. Mittojen tarkistus ±0,02 mm. Öljyn lämpötila valvotaan --- ei saa ylittää 60 ℃ täydellä kuormituksella. Hydraulijärjestelmän painetestattu vuotottoman toiminnan varmistamiseksi.

Myynnin jälkeinen tuki

Asennus-, käyttöönotto-, käyttäjien koulutus-, huolto- ja korjauspalvelut. Globaali huoltokumppaniverkosto paikallista tukea ja varaosia varten.

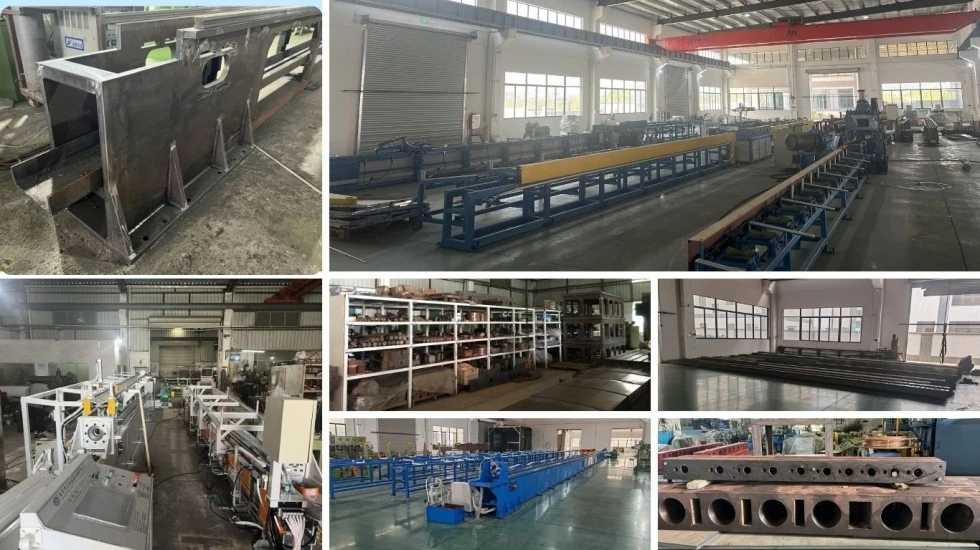
Työpaja ja laadunvalvonta

Pipe Hydraulic Cold Drawing Machine

Kaksi tuotantolaitosta

Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Pääkonttori ja ensisijainen tuotantotukikohta Dalang Townissa, Dongguan Cityssä. Erikoistunut kylmävetokoneisiin, oikaisukoneisiin ja kierteiden valssauslaitteisiin.

Yangjiang Fangrong Machinery Co., Ltd.-- Toissijainen laitos Yangdongin alueella, Yangjiang City, laajentaa tuotantokapasiteettia ja mahdollistaa nopeamman toimituksen.

Tuotantoprosessi

Pipe Hydraulic Cold Drawing Machine

1. Tilaus ja suunnittelu-- Jokainen kone on suunniteltu asiakaskohtaisten osavaatimusten, materiaalien ja tuotantotavoitteiden mukaan.

2. Materiaalin hankinta ja tarkastus-- Kaikki raaka-aineet päteviltä toimittajilta saapuvalla tarkastuksella.

3. Tarkkuustyöstö-- Kriittiset komponentit: pääsylinteri, vetovaunu, muotinpidin, esijännitetty runko, ohjauskiskot. Ohjainkiskon suoruus ≤0,5mm koko pituudelta.

4. Hydraulijärjestelmän kokoonpano-- Tehoyksiköt, patruunaventtiilin integroidut lohkot, ohjausjärjestelmät koottu ja testattu.

5. Alakokous-- Syöttömekanismi, kiinnitysjärjestelmä, valinnaiset oikaisu- ja leikkuuyksiköt.

6. Lopullinen kokoonpano-- Integroidut mekaaniset, hydrauliset ja sähköjärjestelmät.

7. PLC- ja ohjausintegraatio-- Ohjelmointi ja käyttöliittymän asennus.

8. Täyden kuorman testaus-- Jokainen kone: tyhjäkäynti 30 min, asteittainen lataus nimelliskapasiteettiin, mittojen tarkistus, öljyn lämpötilan valvonta (≤60℃).

9. Laaduntarkastus-- ISO9001:2015 vaatimustenmukaisuuden tarkastus.

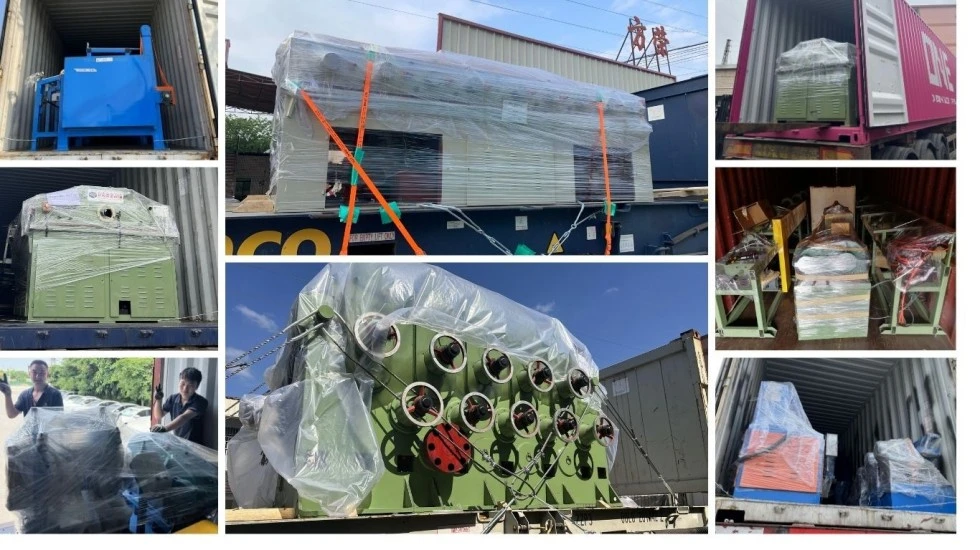
10. Pakkaus & Lähetys-- Suojattu pakkaus kansainvälisiä lähetyksiä varten vientiasiakirjoilla.

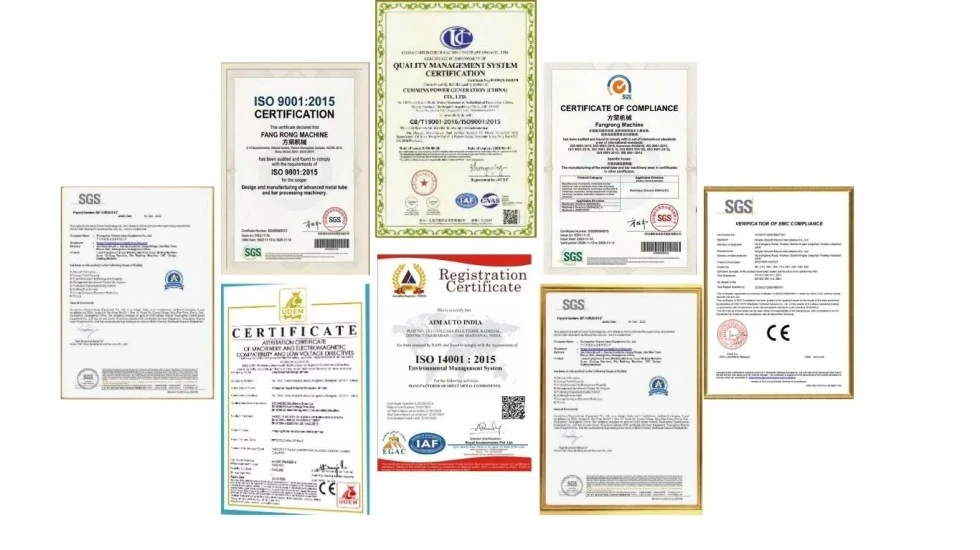
Sertifikaatit

Pipe Hydraulic Cold Drawing Machine

ISO9001:2015 laatujärjestelmä-- Todistusnumero: UQ231211R1. Kattaa suunnittelun, hankinnan, valmistuksen ja huoltopalvelut.

CE-sertifikaatti-- Täyttää eurooppalaisen konedirektiivin 2006/42/EY. Sisältää kahden käden säätimet, turvavaloverhot, lukitut suojukset.

SGS-sertifikaatti-- Tuotteiden laadun ja valmistusprosessien riippumaton tarkastus.

Kansalliset patentit-- 32 keksintöpatenttia + 100+ hyödyllisyysmallipatenttia, jotka suojaavat patentoituja teknologioita hydraulijärjestelmissä, suutinsuunnittelussa, automaation ohjauksessa ja koneen rakenteessa. Edustaja: 2013207829011, 2008300532117, ZL2015 2 0842922.7.

Paketit ja toimitus

Pipe Hydraulic Cold Drawing Machine

Usein kysytyt kysymykset

Osa A: Tekniset kysymykset

Q1: Mitä muotoja tämä kone voi tuottaa?

Neliön muotoiset, suorakaiteen muotoiset, kuusikulmiot, kahdeksankulmaiset, soikeat, elliptiset, kanava-, kulma-, T-profiilit ja mukautetut epäsymmetriset profiilit. Muottivaihto mahdollistaa nopean vaihtamisen profiilien välillä. Putken osissa sisäiset karat ohjaavat seinämän paksuuden jakautumista.

Q2: Mitä mittatoleransseja voin odottaa?

Kylmäveto saavuttaa ±0,05 mm:n toleranssit kriittisissä mitoissa. Terävät kulmat säilyvät --- kuumamuovatut osat eivät vastaa tätä tarkkuutta.

Q3: Mitä materiaaleja voidaan käsitellä?

Hiiliteräs (vähähiili, seos, HSLA), ruostumaton teräs, alumiini, kupari, messinki, titaani, nikkeliseokset ja erikoismetallit.

Q4: Miten kylmäveto eroaa epäsäännöllisten osien kuumavalssauksesta?

Aspekti Kylmä piirustus Hot Rolling
Mitattoleranssi ±0,05 mm ±0,5 mm
Pintakäsittely Skaalaton Kalkki löytyy, vaatii puhdistusta
Kulman geometria Terävä, määritelty Pyöristetty
Mekaaniset ominaisuudet Tehostettu työkarkaisulla Valssattu, pienempi lujuus
Hiilenpoisto Poistetaan pintaleikkauksella Läsnä, pitää koneistaa

Osa B: Tekniset ja valintakysymykset

Kysymys 5: Kuinka määritän osalleni tarvittavan vetovoiman?

Vaadittu voima = poikkileikkausalan pieneneminen × materiaalin myötöraja × muodonmuutoskerroin (1,2--1,5 epäsäännöllisille poikkileikkauksille). Tarjoamme ilmaisia ​​voimalaskelmia materiaalitietojesi ja tavoitemittojen kanssa. Epäsäännöllisillä osilla muodonmuutoskerroin on suurempi kuin pyöreillä kulmanmuodostustyön vuoksi.

Kysymys 6: Mikä on suurin vähennys ajoa kohti epäsäännöllisillä osilla?

Tyypillisesti 15--30 % pinta-alan vähennys ajoa kohti epäsäännöllisillä osilla. Useita ajoja välihehkutuksella voidaan tarvita suurempiin pelkistyksiin. Suosittelemme prosessikokeiluja tietyllä materiaalilla ja leikkausgeometrialla.

Q7: Tarvitsenko osoitinkoneen?

Kyllä. Työkappaleen pään halkaisijaa on pienennettävä, jotta se kulkee suuttimen läpi. FangRong tarjoaa integroituja osoituskoneita (päätä pienentäviä) osana tuotantolinjaa.

Q8: Mikä on tyypillinen toimitusaika tilauksesta toimitukseen?

Tavalliset epäsäännölliset hydrauliset kylmävetokoneet: 30--60 päivää. Mittatilaustyönä valmistetut koneet: 90--120 päivää teknisistä tiedoista riippuen. Kahden tehtaan toiminta mahdollistaa rinnakkaistuotannon useille tilauksille.

Q9: Mitkä ovat laitosvaatimukset?

380V, 50--60Hz teho. Tarvitaan betoniperustus --- esijännitetty runkorakenne tarkoittaa, että perustus tukee vain koneen painoa, ei vetovoimia (voimat sisältyvät suljetun runkorakenteen sisään). Minimilattiatila: riippuu iskun pituudesta. Toimitamme pohjapiirustukset tarjouksen mukana.

Q10: Tarjoatko prosessikehitystukea?

Kyllä. Suunnittelutiimimme tarjoaa meistisuunnittelusuosituksia, läpikulkujärjestyksen suunnittelua, voitelun valintaa ja koekäyttötukea käyttöönoton aikana. Meillä on yli 10 000 asiakasta yli 70 maassa, joten olemme kohdanneet ja ratkaisseet lähes kaikki epäsäännölliset leikkaushaasteet.

Osa C: Kaupalliset kysymykset

Q11: Mitä ostohintaan sisältyy?

Machine, hydraulic power unit, PLC control system with HMI, standard die holder, one set of startup tooling, installation supervision, commissioning, and operator training. Tietyille profiileillesi sopivat muotit ilmoitetaan erikseen geometrian ja materiaalin perusteella.

Q12: Mitä maksuehtoja tarjoat?

Vakio: 30% talletus, 70% ennen lähetystä.

Q13: Minkä takuun tarjoat?

12 kuukautta käyttöönotosta.

Q14: Onko sinulla viiteasiakkaita alallani?

Yli 10 000 asiakasta yli 70 maassa. Voimme toimittaa toimialakohtaisia ​​referenssejä pyynnöstä.

Q15: Kuinka saan tarjouksen?

Lähetä: materiaalityyppi ja laatu, aloitusosan mitat, valmiin leikkauspiirustuksen tavoite, tavoitetuotantomäärä (kpl/päivä tai tonnia/päivä) ja valmiin enimmäispituus. Vastaamme voimalaskelmalla, mallisuosituksella, hinnoittelulla ja toimitusaikataululla.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä