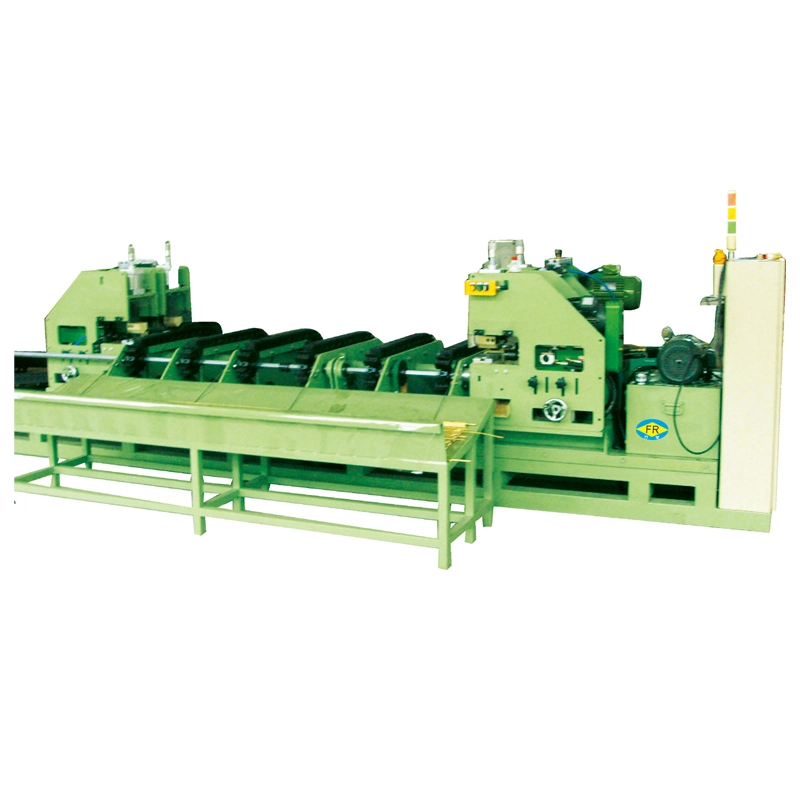
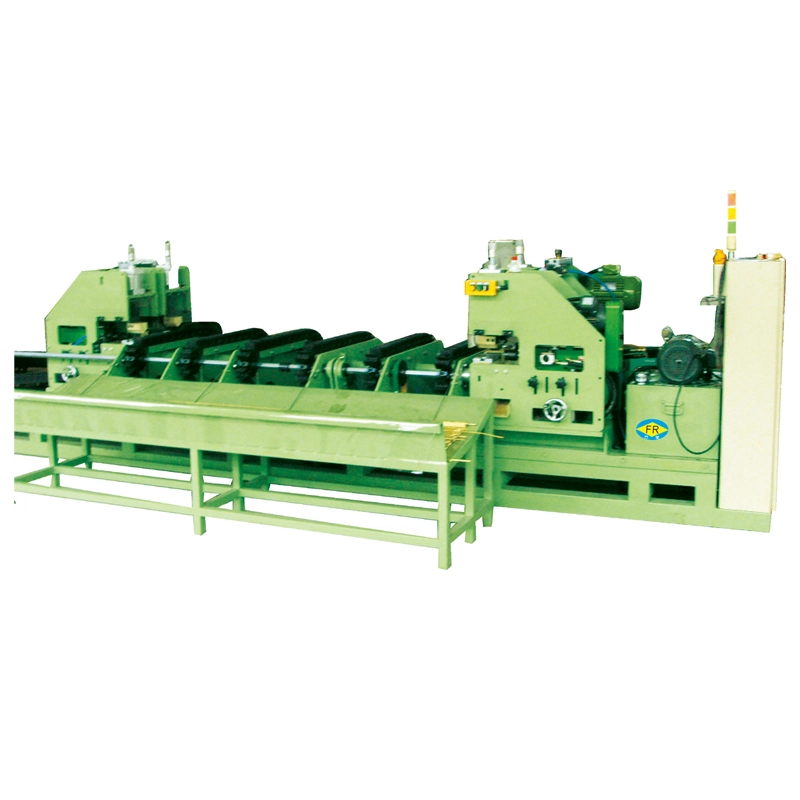
FangRonginRack-Pinion kylmävetokoneon rakennettu tarkkuuspiirtämiseen, jossa lyhyet työpituudet, nopea kiihtyvyys ja tarkka asemointi ovat tärkeämpiä kuin erittäin pitkät vetovedot. Hammasrataskäyttö siirtää servomoottorin liikkeen suoraan vetovaunuun, mikä tarjoaa hallitun liikkeen pienellä mekaanisella välyksellä ja toistettavalla sijoittelulla.
Tehty lyhyisiin, tarkkoihin piirustussykleihin
TheFR-50tarjoaa50kN vetovoima4 metrin tehoisella vetopituudella ja 2 metrin ytimen tangolla. 30 kW:n Inovance-servomoottori käyttää suorakulmaista planeettavaihteistoa 1:15-suhteella. Vetonopeus on portaattomasti säädettävissä välillä 0-40m/min, kun taas kelkan paluunopeus on 0-30m/min.
Tämä kokoonpano on hyödyllinen, kun koneen on kiihdytettävä, pysähdyttävä ja peruutettava toistuvasti asentotarkkuutta menettämättä. Hammaspyörävaihteisto välttää pitkän joustavan ketjupolun, joka löytyy perinteisistä ketjun vetopenkeistä, kun taas esikuormitetut laakerit ja välyksenestovaihteistokomponentit auttavat hallitsemaan mekaanista välystä. Asennuksen toistettavuus voi saavuttaa±0,05 mmsopivissa käyttöolosuhteissa.
FR-50 tärkeimmät tiedot:50kN vetovoima, 4m tehollinen vetopituus, 2m hylsytangon isku, 0-40m/min vetonopeus ja jopa 0-30m/min kelkan paluunopeus.
Ydintangon käsittely on osa konetta
Putken vedossa tuottavuuteen ei vaikuta pelkästään vetoisku vaan myös se, kuinka nopeasti sydäntanko voidaan valmistella seuraavaa sykliä varten. FR-50 sisältääautomaattinen ydintangon kierteitysja pneumaattinen kiilatyyppinen leukajärjestelmä, joka vähentää manuaalista puuttumista lastauksen ja kiinnityksen aikana.
Sisäinen ja ulkoinen voitelu voidaan konfiguroida myös putken vetämiseen, jonka sisähalkaisija on ≥16 mm. Tämä on tärkeää sovelluksissa, joissa käytetään tulppaa tai karaa, joissa voiteluolosuhteet vaikuttavat suoraan vetokuormitukseen, muotin kulumiseen ja putken pinnan laatuun.
FR-50 tekninen kokoonpano
Vetovoima50 kN
Tehokas piirustuspituus4 m
Ydintangon isku2 m
Piirustusnopeus0-40m/min
Vaunun paluunopeus0-30m/min
Pääservomoottori30 kW Innovance
VaihteistoPlanetaarinen suorakulmainen vaihteisto
Vaihteiston suhde 1:15
Asennuksen toistettavuus±0,05 mm
Keskikorkeus800mm
Ydintangon kierteitysAutomaattinen
VoiteluSisäinen ja ulkoinen voitelu saatavilla
Missä hammastanko-hammaspyörällä on etua
Kone sopii erityisestilääketieteelliset letkut, ilmailun hydraulilinjat ja tarkkuusautokomponentit, jossa johdonmukainen liike ja toistettava asento voivat olla tärkeämpiä kuin maksimi vetokyky. Se on myös käytännöllinen valinta, kun käytettävissä oleva työpajatila on rajallinen; FR-50:ssä on kompakti asettelu, jonka keskikorkeus on 800 mm.
Pitkille tuotteille, jotka vaativat pitkiä vetoiskuja tai erittäin suuria vetovoimia, ketju tai hydraulinen vetopenkki voi olla sopivampi. Hammastankolaitteet ovat järkevämpiä, kun tuotantosykli on suhteellisen lyhyt ja prosessi hyötyy servoohjatusta nopeudesta ja asennosta.
Hammastanko vs. perinteinen ketjupiirustus
| Tuote |
Rack-Pinion |
Ketju-tyyppi |
| Ajaa |
Hammastanko servomoottorilla |
Ketju ja supistus |
| Tyypillinen vahvuus |
Paikannus, kiihtyvyys ja nopeuden hallinta |
Raskas veto ja pidemmät vetovedot |
| Piirustusnopeus |
FR-50:llä 0–40 m/min |
Depends on machine model
|
| Piirustuksen pituus |
4m tehollinen pituus FR-50:ssä |
Pidemmät vedot saatavilla useisiin malleihin |
| Paras istuvuus |
Tarkkuusputket ja lyhyt tuotanto |
Yleinen tankojen ja putkien veto, korkeamman kuorman tuotanto |
Vertailu koskee pääasiassa tuotantoprosessia, ei sitä, mikä vaihteisto on yleisesti parempi. Jos työ vaatii 4m-luokan vetopituutta, toistuvia nopeuden muutoksia ja tiukkaa sijoittelua, hammastanko-hammaspyöräjärjestelyllä on selkeä etu. Jos etusijalla on suurin vetokyky tai paljon pidempi isku, tavanomainen ketju tai hydraulikone voi tarjota paremman yhteensopivuuden.
Ohjaa piirustussykliä servoliikkeen avulla
Mitsubishi PLC, jossa on käyttöliittymä, koordinoi piirustussekvenssiä, kun taas servokäyttö mahdollistaa vaunun nopeuden säätelyn. Tämä mahdollistaa veto- ja palautusnopeuden asettamisen materiaalin ja työkalujen mukaan sen sijaan, että konetta ajettaisiin yhdellä kiinteällä nopeudella.
Servoohjaus on hyödyllinen, kun piirustusjakso sisältää toistuvia kiihdytys-, hidastus- ja paluuliikkeitä.Nopeutta voidaan säätää materiaali-, vähennys- ja työkaluolosuhteiden mukaan, kun taas PLC hallitsee järjestystä ja paikannusvaatimuksia.
Suorita tarkkuusputken piirustusprosessi
Tarkkuusputkilinjaa varten kone voidaan yhdistää FangRongin kanssaPiirustus kuolee, mukaan lukien timanttityökalut ja aOsoitinkonemateriaalin valmisteluun. Tuloksena oleva kokoonpano pitää työkalut, syöttö- ja vetoliikkeet valmiin putken tai tangon mittavaatimusten mukaisina.
Hammastankokokoonpanoa voidaan siksi pitää parhaiten tarkkuussuuntautuneena piirustusratkaisuna, eikä kaikentyyppisten vetopenkkien yleisenä korvaajana. Oikea valinta riippuu vaaditusta vetovoimasta, työskentelypituudesta, materiaalista, tuotantosyklistä ja asemointitarkkuudesta.


 Whatsapp