Tuotteet
Tuotteet

Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

Putken sisäkierteen muodostuskone
  • Putken sisäkierteen muodostuskonePutken sisäkierteen muodostuskone
  • Putken sisäkierteen muodostuskonePutken sisäkierteen muodostuskone

Putken sisäkierteen muodostuskone

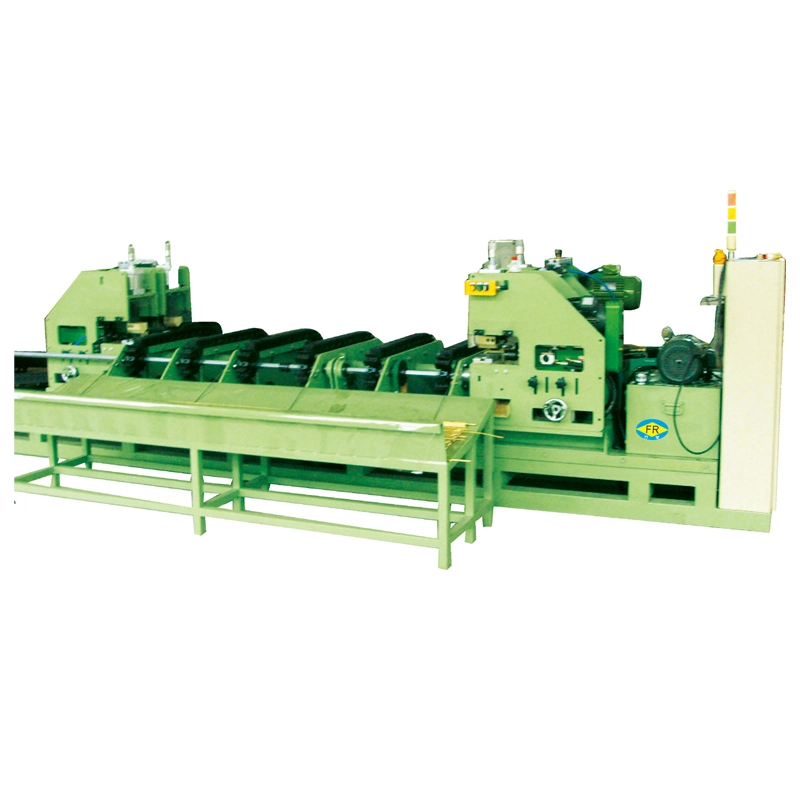
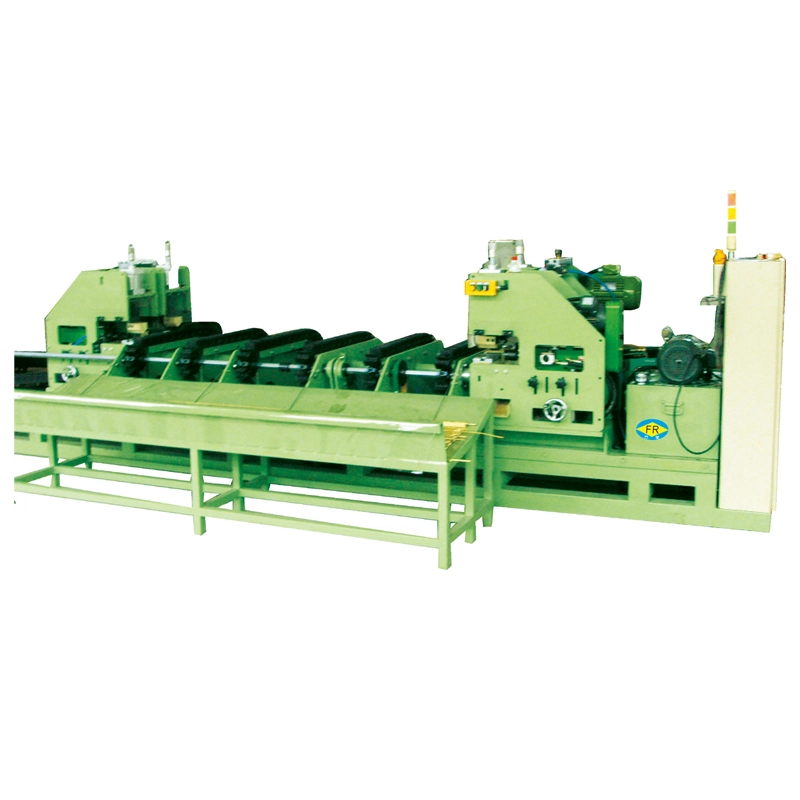
Putken sisäkierteen muodostuskone muodostaa jatkuvasti sisäkierteitä tai uria kupari-, ruostumaton teräs-, messinki- ja alumiiniputkiin. FR-8- ja FR-12-mallit kattavat 5–15 mm putken halkaisijat ja vetonopeudet jopa 60 m/min. Se yhdistää syöttö-, veto-, muotoilu- ja automaattisen kelauksen LVI-, jäähdytys-, taipuisan letkun ja tarkkuusputkien tuotantoon.
Luokitus: 5.0
(Arviointimäärä: 1)

Putken sisäkierteen muodostuskone on suunniteltu sisäisten kierteisten kierteiden tai urien jatkuvaan muotoiluun metalliputkissa ja keloissa. Sitä käytetään pääasiassa kupari-, ruostumattomasta teräksestä, messinki- ja alumiiniputkista taipuisissa letkuissa, aaltoputkissa, LVI-, jäähdytys- ja tarkkuusputkien tuotannossa. Kone yhdistää putkensyötön, sisäisen muovauksen, ohjatun vedon ja kelan käämityksen yhdeksi jatkuvaksi toiminnoksi, mikä vähentää toistuvaa manuaalista käsittelyä tuotannon aikana.

Tube Inner Thread Forming Machine for continuous internal thread forming

Koneen rakenne ja työprosessi

Putken sisäkierteen muodostuskone on järjestetty jatkuvan putken liikkeen ympärille yksittäisen putken käsittelyn sijaan. Kun putki tulee syöttöosaan, muodostusjärjestelmä toimii sisäpinnalla, kun vetoyksikkö pitää putken liikkeessä säädetyllä nopeudella. Käsitelty putki kelataan sitten kelaan keräystä tai siirtämistä seuraavaan tuotantovaiheeseen.

Putken syöttö ja sijoittelu

Syöttöjärjestelmä ohjaa putken muodostusosaan kontrolloidulla nopeudella. Oikea kohdistus on tärkeää, koska putken poikkeama voi vaikuttaa muovaussyvyyteen, jaon tasaisuuteen ja valmiiseen sisäprofiiliin. Kone voidaan konfiguroida putken halkaisijan, materiaalin ja tuotantolinjajärjestelyn mukaan.

Sisäkierteen tai uran muodostus

Sen sijaan, että materiaali poistetaan tavanomaisilla leikkaustyökaluilla, muovausjärjestelmä käyttää muovaustyökalua tarvittavan sisäisen kierteisen profiilin luomiseen kontrolloidun muodonmuutoksen avulla. Tämä lähestymistapa soveltuu jatkuvaan putken käsittelyyn, jossa vaaditaan tasainen jako ja pinnan kunto putken pituudella.

Piirustus ja automaattinen kelaus

Vetojärjestelmä ohjaa putken liikettä muodostusosan läpi. Vetovoimaa ja työnopeutta voidaan säätää materiaalin ja putken spesifikaation mukaan. Muotoilun jälkeen valmis putki kelataan automaattisesti kelaksi, mikä vähentää manuaalista takaisinkelausta ja käsittelyä tuotantovaiheiden välillä.

Metal tube internal thread forming and continuous drawing machine

Mikä määrittää koneen kokoonpanon?

Oikea kone tulee valita todellisten putken ja tuotantovaatimusten perusteella eikä pelkästään koneen tehon perusteella. Putken ulkohalkaisija, materiaali, seinämän paksuus, vaadittu sisäprofiili, muodostusväli, tuotantonopeus ja valmiin kelan halkaisija vaikuttavat kaikki kokoonpanoon.

Putken koko ja materiaali

Kupariputket ovat yleinen käyttökohde, kun taas ruostumatonta terästä, messinkiä ja alumiiniputkia voidaan myös työstää vaadittujen muovausolosuhteiden mukaan. Eri materiaalit vaativat erilaisia ​​muovausvoimia ja työparametreja, joten materiaali tulee varmistaa ennen konemallin valintaa.

Kierteen nousu ja sisäinen profiili

Vaadittu nousu ja sisäprofiili määräävät muotoilutyökalun kokoonpanon. Projekteissa, joissa on erilaisia ​​putkispesifikaatioita, muovausjärjestelmä ja siihen liittyvät työkalut voidaan sovittaa vaadittuihin putken mittoihin sen sijaan, että kullekin tuotteelle käytettäisiin yhtä kiinteää asennusta.

Tuotantonopeus ja kelan halkaisija

Vaaditulla teholla on suora vaikutus koneen valintaan. FR-8 on tarkoitettu pienemmille putkikokoille ja kohtalaisille linjanopeuksille, kun taas FR-12 tarjoaa suuremman vetovoiman ja suuremman työnopeusalueen. Vaadittu kelan halkaisija on myös otettava huomioon käämitysosaa suunniteltaessa.

FR-8 ja FR-12 tekniset tiedot

Malli Vetovoima Putken halkaisija Piirustusnopeus Kelan halkaisija Päämoottori Muuttuva ohjain
FR-8 2 T 5-10 mm 15-30 m/min 600-1000 mm 15 kW 18 kW
FR-12 5 T 8-15 mm 40-60 m/min 800-1200 mm 22 kW 30 kW

Räätälöityjä kokoonpanoja on saatavana erilaisille putkimateriaaleille, mitoille, muovausvaatimuksille ja tuotantoasetelmille. Todelliset käyttöparametrit voivat vaihdella materiaalin ja putken spesifikaatioiden mukaan.

FangRong tube forming machine manufacturing and engineering capability

Tuotantoongelmat, joita tämä kone käsittelee

Sisäputken muodostusta on vaikea hallita, kun tuotanto riippuu voimakkaasti käsinsyötöstä, säädöstä ja kelauksesta. Putken kohdistuksen vaihtelut voivat johtaa epäyhtenäiseen nousuun, kun taas epävakaa veto voi vaikuttaa valmiiseen sisäprofiiliin. Erilliset muovaus- ja kelaustoimenpiteet lisäävät myös käsittelyaikaa ja työvoiman tarvetta.

Jatkuva konfiguraatio tuo ruokinnan, muovauksen, vedon ja käämityksen samaan tuotantoprosessiin. Käyttäjät voivat keskittyä parametrien säätöön ja laaduntarkastukseen sen sijaan, että siirtäisivät toistuvasti yksittäisiä putkiosia koneiden välillä.

Sovellukset putkien valmistuksessa

Putken sisäkierteen muodostuskonetta voidaan käyttää joustavaan ruostumattomasta teräksestä valmistettuun letkuun, kaasuletkuun, vedensyöttöletkuun, aallotettuun metalliputkeen, putkistokomponentteihin, LVI-putkiin, autojen taipuisiin letkuihin, teollisuuden nesteensiirtoletkuihin ja lämmönvaihdinputkien tuotantoon. Kupariputkien käsittelyä varten muodostusjärjestelmä voidaan konfiguroida sisäisiin kierteisiin uriin, joita käytetään ilmastointi- ja jäähdytyslämmönvaihdinsovelluksissa.

Suunnittelu- ja valmistusprosessi

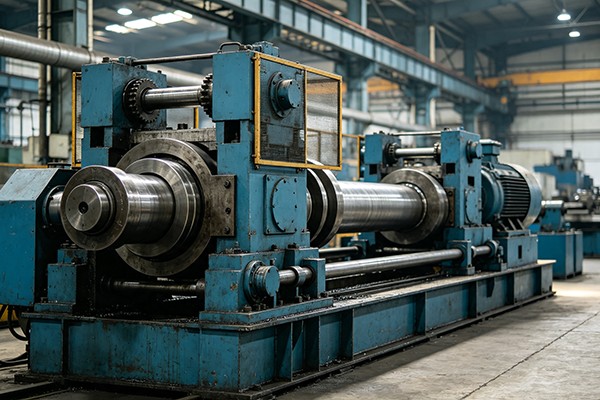
FangRong valmistaa konetta ohjatussa järjestyksessä, joka kattaa suunnittelun, rakennevalmistuksen, koneistuksen, muotoilutyökalujen tuotannon, kokoonpanon ja testauksen. Rungolle ja pyörivälle pöydälle tehdään tarvittaessa leikkaus, hitsaus, jännityksenpoisto ja CNC-työstö. Ydinkomponentit, kuten vetomuotit, ohjauspyörät ja sisäiset muovauspäät koneistetaan ja lämpökäsitellään käyttövaatimustensa mukaisesti.

Mekaanisen asennuksen jälkeen sähkö- ja käyttöjärjestelmät asennetaan ja kone kalibroidaan ennen toimitusta. Pintakäsittely ja loppukokoonpano suoritetaan laitekokoonpanon mukaan. Testaus keskittyy koneen toimintaan, putken liikkeisiin, muovaussuorituskykyyn sekä käyttö- ja ohjausjärjestelmien koordinointiin.

Tube forming machine production and assembly process

Tarkastus ennen toimitusta

Jokainen kone tarkastetaan ennen toimitusta sen varmistamiseksi, että mekaaninen rakenne, voimansiirtojärjestelmä, muotoilukomponentit ja sähköiset ohjaimet toimivat vaaditulla tavalla. Räätälöityjen laitteiden osalta tarkastus voidaan suorittaa sovittujen putkispesifikaatioiden ja tuotantovaatimusten mukaisesti, jotta tärkeimmät konfigurointiongelmat tunnistetaan ennen asennusta asiakkaan tehtaalla.

Valmistajan kokemus ja laatutiedot

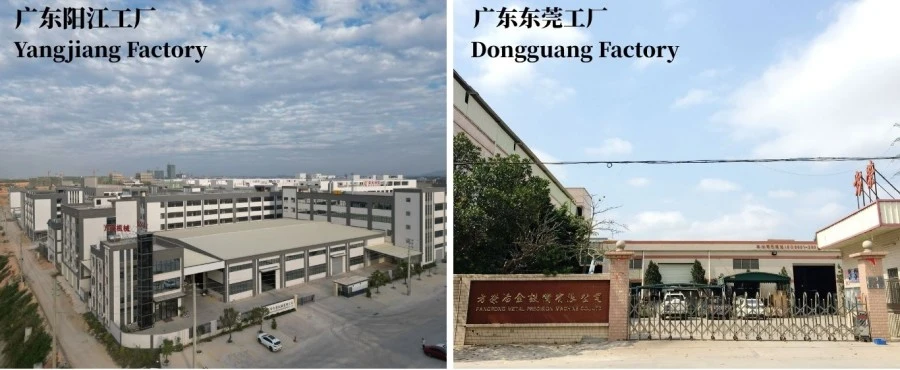
Dongguan Fangrong Metallurgical Equipment Co., Ltd. on perustettu vuonna 1998, ja sillä on yli 26 vuoden kokemus kylmäveto-, oikaisu- ja niihin liittyvistä metallurgisista laitteista. Yrityksellä on tuotantolaitoksia Dongguanissa ja Yangjiangissa Guangdongin osavaltiossa tukemalla laitteiden tuotantoa ja toimituskapasiteettia.

FangRong metallurgical equipment manufacturing workshop

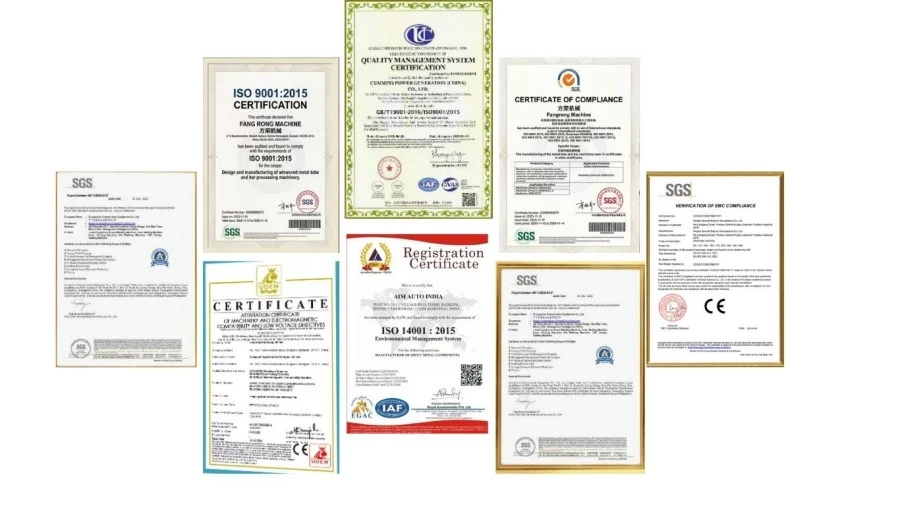
FangRongilla on ISO 9001 -sertifikaatti ja se tarjoaa laitteita, joilla on CE-vaatimustenmukaisuus ja SGS-tarkastus. Sen tekniseen portfolioon kuuluu 32 keksintöpatenttia ja yli 100 hyödyllisyysmallipatenttia. Esimerkkejä ovat patentti 2013207829011 ketjun kiristyslaitteelle, patentti 2008300532117 monisäikeiselle muotinpitimelle ja ZL2015 2 0842922.7 pikavaihtokarajärjestelmälle.


FangRong cold drawing and tube processing equipment

Pakkaus, toimitus ja asennus

Ennen toimitusta kone valmistetaan sen rakenteen, kuljetustavan ja määränpäävaatimusten mukaan. Komponentit on suojattu liike- ja käsittelyvaurioilta kuljetuksen aikana, ja pakkaukset järjestetään tarvittaessa ulkomaille toimitettaviksi.

FangRong metallurgical equipment packaging and overseas shipment

FangRong tarjoaa asennusohjeita, käyttäjäkoulutusta ja teknistä tukea toimituksen jälkeen. Vakiotakuuaika on 12 kuukautta, ei normaalisti kuluvia osia. Varaosia ja pitkäaikaista teknistä tukea on saatavilla laitteiden käyttöön ja huoltoon.

Usein kysytyt kysymykset

Mitä materiaaleja putken sisäkierteen muodostuskone voi käsitellä?

Kone voidaan konfiguroida ruostumattomasta teräksestä, kuparista, messingistä, alumiinista ja muista metalliputkista. Sopivat muovausparametrit riippuvat materiaalista, putken mitoista ja tarvittavasta sisäprofiilista.

Minkä putken halkaisijan kone pystyy käsittelemään?

FR-8 kattaa putken halkaisijat 5-10 mm, kun taas FR-12 kattaa 8-15 mm. Mukautetuista kokoonpanoista voidaan keskustella, kun vaadittu putken koko jää näiden rajojen ulkopuolelle.

Mitä eroa on FR-8:lla ja FR-12:lla?

FR-12 tarjoaa suuremman vetovoiman ja nopeamman vetonopeusalueen kuin FR-8. FR-8:n vetovoima on 2 T ja vetonopeus 15–30 m/min, kun taas FR-12 tarjoaa 5 T ja 40–60 m/min.

Voiko kone muodostaa sisäkierteitä jatkuvasti?

Kyllä. Kone on suunniteltu jatkuvaan putken liikkumiseen ja se voi muodostaa sisäisen kierteisen kierteen tai uran vaaditulla putken pituudella käsittelemättä jokaista putken osaa erikseen.

Voiko koneen liittää olemassa olevaan putkien tuotantolinjaan?

Kyllä. Laitteet voidaan integroida ylä- tai loppupään putkenkäsittelylaitteisiin. Tarvittava liitäntätapa riippuu putken syötöstä, tuotantonopeudesta, kelan käsittelystä ja olemassa olevan linjan sijoittelusta.

Mitä tietoja tarvitaan koneen valintaan?

Ilmoita putken materiaali, ulkohalkaisija, seinämän paksuus, vaadittu sisäkierre tai uraprofiili, nousu, tavoitetuotantonopeus, valmiin kelan halkaisija ja odotettu tuotantokapasiteetti. Linjaintegraatiossa olemassa oleva laiteasetelma on myös hyödyllinen.

Voidaanko koneen eritelmiä mukauttaa?

Kyllä. Koneen kokoonpanoa, työkaluja ja työparametreja voidaan säätää tiettyjen putkien materiaalien, mittojen, muovausvaatimusten ja tuotantoasetelmien mukaan. Lopulliset tekniset tiedot tulee vahvistaa todellisten tuotantoolosuhteiden mukaan.

Tarjoaako FangRong asennus- ja käyttäjäkoulutusta?

Kyllä. Asennusopastus ja käyttäjäkoulutus ovat saatavilla toimituksen jälkeen. Myös teknistä tukea ja varaosapalvelua tarjotaan laitteiden pitkäaikaiseen käyttöön.

Mikä on takuuaika?

Vakiotakuu on 12 kuukautta, ei normaalisti kuluvia osia. Tekninen tuki ja varaosahuolto jatkuvat takuuajan jälkeen.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä