Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
Piirustusmuotit ovat tarkkuusmuovaustyökaluja, joita käytetään metalliputkien, tankojen, tankojen ja lankojen poikkileikkauksen pienentämiseen samalla kun valvotaan valmiin halkaisijan, profiilin ja pinnan kuntoa. Sen sijaan, että materiaalia poistetaan leikkaamalla, työkappale vedetään pienemmän suutinaukon läpi, mikä aiheuttaa hallitun plastisen muodonmuutoksen.
Volframiteräs- ja timanttilevytovat kaksi päätyökaluvaihtoehtoa, joita käytetään kylmävetossa. Teknisesti suurin osa volframiteräsmuotteina markkinoiduista tuotteista on valmistettu sementoidusta volframikarbidista, kun taas timanttimuotteissa käytetään luonnontimanttia, monikiteistä timanttia (PCD) tai timanttipinnoitettua alustaa. Sopiva valinta riippuu työkappaleen materiaalista, pienennyksestä kierrosta kohti, vetonopeudesta, voitelusta, mittatoleranssista ja odotetusta tuotantomäärästä.
Suulakkeen aukko ei ole vain reikä, jolla on kiinteä halkaisija. Sen sisäinen geometria määrittää, kuinka materiaali tulee suuttimeen, läpikäy pelkistys, koskettaa laakerin pintaa ja poistuu työkalusta. Pieni muutos lähestymiskulmassa, laakerin pituudessa tai valmiissa aukossa voi vaikuttaa vetovoimaan, pinnan viimeistelyyn, mittojen vakauteen ja muotin kulumiseen.
Tyypillinen piirustusmuotti sisältää useita toiminnallisia vyöhykkeitä:
Tarkka geometria tulee valita materiaalin, pienennyssuhteen, työkappaleen koon, voitelujärjestelmän ja vetonopeuden mukaan sen sijaan, että kopioitaisiin tavallisesta muotista ottamatta huomioon prosessia.
Volframikarbidin vetomuotit valmistetaan sementoidusta karbidista, joka tavallisesti koostuu volframikarbidihiukkasista, jotka on sidottu metalliseen sideaineeseen, kuten kobolttiin. Lajia, kuten YG6 ja YG8, käytetään yleisesti kovametallityökaluissa, vaikka sopiva laatu riippuu vetomateriaalista ja käyttöolosuhteista.
Karbidi tarjoaa käytännöllisen yhdistelmän kovuutta, kulutuskestävyyttä, puristuslujuutta ja valmistuskustannuksia. Sitä käytetään laajalti yleiskäyttöiseen putkien, tankojen, tankojen ja langan vetämiseen, erityisesti silloin, kun prosessi ei oikeuta timanttityöpinnan korkeampia kustannuksia.
Tyypillisiä kovametallisuuttimen valintatekijöitä ovat:
Karbidilaatuja ei tule valita pelkästään kovuuden perusteella. Sideainepitoisuuden lisääminen voi muuttaa sitkeyttä ja kulumiskäyttäytymistä, joten muotin laadun on vastattava todellista kuormituksen, materiaalin ja vetoolosuhteiden yhdistelmää.
Timanttimuotteissa käytetään timanttityöskentelyaluetta, jossa vaaditaan erittäin suurta kovuutta ja kulutuskestävyyttä. Käyttökohteen mukaan työelementti voi olla luonnontimantti-, PCD- tai CVD-timanttipinnoite. Nämä rakenteet ovat erityisen tärkeitä silloin, kun muotin kulumisesta, mittojen siirtymisestä tai pinnan laadusta tulee suuri tuotannon huolenaihe.
Verrattuna tavanomaiseen kovametallityökaluun, timanttimuotit vaativat suuremman työkaluinvestoinnin, joten niiden arvoa tulee arvioida suhteessa tuotantomäärään, sallittuun mittavaihteluun, muotin vaihtotiheyteen ja vedetyn tuotteen arvoon.
Monikiteinen timantti valmistetaan timanttihiukkasista, jotka on konsolidoitu työkappaleeseen, jota yleensä tukee sementoitu kovametallisubstraatti. Monikiderakenne tarjoaa yhdistelmän kulutuskestävyyttä ja käytännöllistä mekaanista lujuutta.
PCD:tä harkitaan usein jatkuvassa tuotannossa, jossa kovametallin kulumisesta tulee rajoittava tekijä. Sitä voidaan käyttää kupari-, alumiini-, valikoiduissa teräs- ja seoslankasovelluksissa ja muissa prosesseissa, joissa vetoolosuhteet ovat yhteensopivia PCD-laadun ja geometrian kanssa.
Luonnon timanttimuotteissa käytetään valittua yksittäistä timanttia työskentelyelementtinä. Ne yhdistetään perinteisesti hienoon ja tarkkuuteen langanvetoon, jossa vaaditaan erittäin sileää, tarkasti viimeisteltyä laakeripintaa.
Saatavilla oleva kiven koko ja geometria voivat rajoittaa luonnontimantin käyttöä suurempiin aukkoihin. Tästä syystä luonnontimanttia harkitaan yleisemmin silloin, kun lopputuotteella on korkea arvo tai kun hienot mitta- ja pintavaatimukset oikeuttavat työkalukustannukset.
CVD-timanttimuotteissa käytetään substraattia, tavallisesti sementoitua karbidia, jonka työpinnalle on kerrostettu timanttikerros kemiallisen höyrypinnoituksen avulla. Tekniikka mahdollistaa timanttityöpinnan muodostamisen suuremmalle tai eri tavalla rakennetulle alustalle sen sijaan, että luottaisi kokonaan luonnolliseen timanttielementtiin.
CVD-timanttipinnoitteita on tutkittu piirustussovelluksiin, koska timanttipinta voi tarjota korkean kulutuskestävyyden ja suotuisat tribologiset ominaisuudet. Kuitenkin pinnoitteen tarttuvuus, alustan valmistelu, pinnoitteen paksuus, porauksen geometria ja lopullinen kiillotus vaikuttavat kaikki valmiiseen työkaluun, joten CVD tulee arvioida tietyn vetoprosessin mukaan sen sijaan, että sitä tulisi käsitellä yleisenä korvaavana kovametallille tai muille timanttimuotteille.
Valinta välilläVolframiteräs- ja timanttilevytpitäisi aloittaa tuotantoongelmasta eikä itse muotin materiaalista. Kovametallisuutin voi olla tarkoituksenmukaisempi vaihtoehto yleiseen piirtämiseen, toistuviin koon muutoksiin, koetuotantoon tai prosesseihin, joissa työkalukustannukset ovat tärkeä näkökohta. Timanttipohjaisesta suuttimesta tulee houkuttelevampi, kun kulutuskestävyys, mittojen vakaus, pintavaatimukset tai pitkät tuotantojaksot oikeuttavat lisätyökaluinvestoinnin.
| Die Tyyppi | Pääominaisuudet | Tyypillisiä huomioita |
|---|---|---|
| Volframikarbidi | Kova, kulutusta kestävä, suhteellisen taloudellinen | Yleiskäyttöinen putkien, tankojen, tankojen ja langanveto |
| PCD | Korkea kulutuskestävyys ja mittavakaus | Pitkät tuotantojaksot ja sovellukset, joissa kovametallin kuluminen on merkittävää |
| Luonnollinen timantti | Erittäin hieno, vakaa työpinta | Hieno lanka ja vaativat pinta- ja mittavaatimukset vaativat sovellukset |
| CVD-timanttipinnoitettu | Timanttityöstökerros alustalle | Sovellukset, jotka vaativat timanttipinnan päällystetyllä muottirakenteella |
Ei ole olemassa yhtä suulakemateriaalia, joka sopisi parhaiten jokaiseen piirustusoperaatioon. Esimerkiksi timanttisuulakkeen valitseminen pienitilavuuksiseen prosessiin, jossa halkaisija muuttuu usein, ei välttämättä tarjoa merkittävää tuotantoetua, kun taas tavanomaisen kovametallisuulakkeen käyttö suurivolyymissa hienolankasovelluksessa voi johtaa liialliseen kulumiseen ja mittojen siirtymiseen.
Tarkkaa suutinsuunnittelua varten muotintoimittaja tarvitsee enemmän kuin valmiin halkaisijan. Normaalisti vaaditaan seuraavat prosessitiedot:
| Parametri | Miksi sillä on merkitystä |
|---|---|
| Työkappaleen materiaali | Määrittää muodonmuutoskäyttäytymisen, muotin kuormituksen, kulumismekanismin ja sopivan muottimateriaalin |
| Saapuva koko | Käytetään tarvittavan supistuksen ja suuttimen aukon määrittämiseen |
| Valmis koko | Määrittää tavoitelaakerin halkaisijan ja mittatoleranssin |
| Alennus passia kohti | Vaikuttaa suoraan vetovoimaan, lämmöntuotantoon ja muotin kuormitukseen |
| Piirustusnopeus | Vaikuttaa kitkaan, lämpötilaan, voiteluaineen käyttäytymiseen ja kulumiseen |
| Voitelu | Vaikuttaa kitkaan, pinnan viimeistelyyn, vetovoimaan ja työkalun käyttöikään |
| Vaadittu toleranssi | Määrittää laakerin suunnittelun ja viimeistelyvaatimukset |
| Pintavaatimus | Auttaa määrittämään työpinnan materiaalin ja kiillotusspesifikaatiot |
Olemassa oleville tuotantolinjoille nykyisen muottipiirustuksen, kuluneiden muotin mittojen, näytetyökappaleiden ja todellisten piirustusparametrien toimittaminen voi parantaa entisestään vaihtosuuttimen suunnittelun tarkkuutta.
Putken veto vaatii sekä ulkohalkaisijan että prosessista riippuen sisähalkaisijan hallinnan. Erilaiset putkenvetomenetelmät voivat käyttää pelkkää meistiä, kiinteää tulppaa, kelluvaa tulppaa tai muita sisäisiä työkalujärjestelyjä. Muotin geometria on siksi sovitettava koko putken vetoprosessiin sen sijaan, että se valitaan vain valmiista ulkohalkaisijasta.
Tärkeitä tekijöitä ovat putken materiaali, seinämän paksuus, sisääntuleva ulkohalkaisija ja sisähalkaisija, pienennys kulkua kohti, karan tai tulpan kokoonpano, voiteluaine ja vaadittu mittatoleranssi.
Tanko- ja tankoveto sisältää yleensä kiinteitä poikkileikkauksia, joten suutin ohjaa pienenemistä tulevasta halkaisijasta tai profiilista valmiiseen kokoon. Tarvittava muotin materiaali riippuu seoksesta, kovuudesta, pelkistysaikataulusta, vetovoimasta ja tuotantomäärästä.
Hiiliteräkselle, ruostumattomalle teräkselle, kuparille, alumiinille ja erikoisseoksille suuttimen geometria tulee kehittää materiaalin todellisen käyttäytymisen mukaan. Pehmeälle ei-rautametalliseokselle suunniteltua suulaketta ei pidä yksinkertaisesti kopioida lujaa terästä varten.
Langan vetämisessä painotetaan enemmän laakerin laatua, pinnan viimeistelyä, mittojen yhtenäisyyttä ja kulumista, koska pienet muutokset suuttimen aukossa voivat vaikuttaa valmiin langan halkaisijaan. Hienojakoisten ja suurten lankojen tuotannossa PCD-, luonnontimantti- ja CVD-timanttipinnoitettuja rakenteita voidaan harkita tavanomaisten kovametallisuuttimien rinnalla.
Monivaiheisen langan vetämisen yhteydessä stanssauksen valintaa tulisi myös harkita osana täydellistä läpivientiaikataulua. Kullekin muotille määrätty vähennys, tulevan langan kunto, voitelu, vetonopeus ja jäähdytys voivat vaikuttaa työkalun todelliseen suorituskykyyn.
Kaikissa piirustussovelluksissa ei käytetä pyöreitä tuotteita. Piirustusmuotit voidaan suunnitella neliömäisille, suorakaiteen muotoisille, kuusikulmaisille, soikeille, sektoriprofiileille ja muille ei-pyöreille profiileille, kun muovausprosessi ja materiaali sen sallivat.
Muotoiltu muotin suunnittelu vaatii muutakin kuin lopullisen avausprofiilin muuttamisen. Kulman säde, pienennysjakauma, laakerin pituus, sisääntulogeometria, materiaalivirtaus ja kohdistus vaikuttavat kaikki valmiiseen profiiliin. Monimutkaisten osien osalta muotin suunnittelu tulisi kehittää todellisten saapuvien ja valmiiden mittojen perusteella eikä pelkästään nimellisen muodon nimen perusteella.
Valmistusreitti riippuu valitusta muotin materiaalista ja rakenteesta. Tyypillinen prosessi sisältää materiaalin valinnan, aihion valmistelun, karkean koneistuksen, muovauksen tai sintrauksen soveltuvin osin, tarkkuushionnan, porauksen viimeistelyn, kiillotuksen, kotelon tai asennuksen ja lopputarkastuksen.
Timantti- ja timanttipinnoitetuissa muotteissa on kiinnitettävä erityistä huomiota työstettävään elementtiin, alustan valmisteluun, liimaus- tai pinnoitusolosuhteisiin, porauksen geometriaan ja lopulliseen pintakäsittelyyn.
Tarkastustiedot voidaan yhdistää muotin tunnusnumeroon vaihtotilauksen ja tuotannon jäljitettävyyden tukemiseksi.
Muotin kuluminen kehittyy normaalisti vähitellen työskentelyalueella. Yleisiä merkkejä ovat valmiin halkaisijan kasvu, mittojen tasaisuuden menetys, vedetyn tuotteen naarmut, muutokset vetovoimassa tai näkyvä kuluminen laakerialueella.
Kun muotin rakenne mahdollistaa uudelleenhiontamisen tai uudelleenkiillotuksen, päätöksen tulee perustua jäljellä olevaan muotin geometriaan ja vaadittuun valmiiseen kokoon. Pelkästään kuluneen muotin kiillotus ilman oikean geometrian palauttamista ei välttämättä ratkaise mitta- tai pintaongelmia.
Oikea kohdistus, puhdas sisään tuleva materiaali, tehokas voitelu ja piirustusparametrien hallinta ovat yhtä tärkeitä. Jopa korkean kulutuskestävyyden muotti voi vaurioitua ennenaikaisesti, jos työkappale menee suulakkeen ulkopuolelle, kuljettaa kalkkia tai likaa tai toimii sopimattomissa voiteluolosuhteissa.
Volframiteräs- ja timanttilevytei pitäisi verrata vain ostohinnan tai nimelliskovuuden perusteella. Hyödyllisempi vertailu on se, kuinka kukin suulake toimii todellisen materiaalin, vähennyksen, nopeuden, voitelun, toleranssin ja tuotantomäärän yhdistelmässä.
Lyhyellä tuotantojaksolla kovametalli voi tarjota riittävän käyttöiän ilman tarpeettomia työkaluinvestointeja. Jatkuvassa tuotannossa, jossa toistuva muotin vaihtaminen aiheuttaa seisokkeja tai mittojen ajautumista, PCD tai muu timanttipohjainen rakenne voi tarjota vahvemman taloudellisen perusteen. Oikea päätös riippuu pikemminkin mitattavissa olevista tuotantoolosuhteista kuin yleisestä väitteestä, että yksi materiaali on aina parempi.
FangRongilla on yli 26 vuoden kylmävetolaitteiden ja prosessisuunnittelun kokemus, joka tukee putkien, tankojen, tankojen ja langan vetämiseen liittyviä sovelluksia. Piirustusmuotit kehitetään piirustusprosessin yhteydessä, mukaan lukien saapuva materiaali, vähennysaikataulu, valmiit mitat ja koneen olosuhteet.
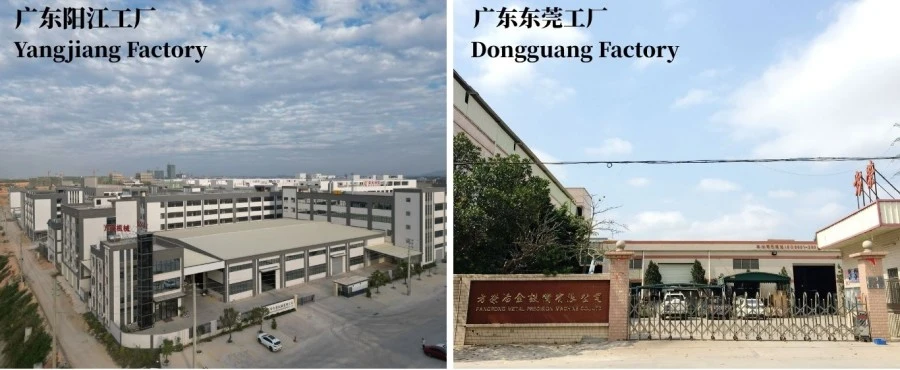
Kaksi tuotantolaitostamme tukevat kylmävetolaitteiden ja niihin liittyvien työkalujen koneistusta, kokoonpanoa, testausta ja teknistä kehitystä. Muottien tekniset tiedot voidaan kehittää asiakkaiden piirustuksista, olemassa olevista muottinäytteistä, työkappaleen mitoista tai todellisista tuotantovaatimuksista.
Jos sovellusta on vaikea määritellä pelkkien piirustusten perusteella, tuotantonäytteitä voidaan käyttää muotin geometrian ja prosessin vaatimusten tarkistamiseen ennen lopullista tuotantoa.
Valmistuksen työnkulkumme sisältää teknisen tarkastuksen, materiaalitarkastuksen, koneistuksen, tarkkuusviimeistelyn, tarvittaessa kokoamisen, mittatarkastuksen ja lopullisen laaduntarkastuksen.
Laadunvalvonta keskittyy mittoihin ja työgeometriaan, jotka vaikuttavat suoraan piirustuksen suorituskykyyn. Räätälöityjen muottien lopputarkastus verrataan hyväksyttyyn piirustukseen tai tekniseen spesifikaatioon ennen toimitusta.
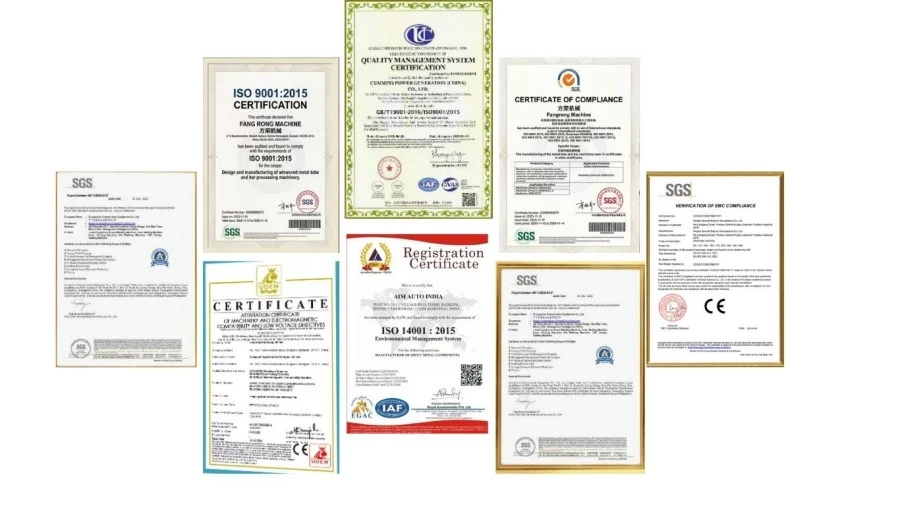
FangRong toimii ISO 9001:2015 -laatujärjestelmän alaisuudessa ja on hankkinut soveltuville laitteille CE- ja SGS-sertifikaatit ja tarkastusasiakirjat. Yhtiöllä on myös kansallisia patentteja, jotka kattavat sen koneiston ja suunnittelutekniikan.
Näitä laitteiden sertifikaatteja ei pidä tulkita jokaisen yksittäisen piirustusmuotin sertifioinniksi. Työkalutilauksissa materiaalilaatu, mittatarkastus, geometria ja asiakaskohtaiset tekniset vaatimukset ovat olennaisia laatukriteereitä.
Piirustusmuotit on pakattu koon, rakenteen ja työpinnan herkkyyden mukaan. Tarkkuustyöalueet on suojattu iskuilta, saastumiselta ja kosteudelta kuljetuksen aikana. Vientipakkaus voidaan järjestää yksittäisille muotteille, työkalusarjoille tai yhdistetyille laitetilauksille.
Volframikarbidi tarjoaa käytännöllisen yhdistelmän kovuutta, kulutuskestävyyttä, sitkeyttä ja työkalukustannuksia moniin yleisiin piirustussovelluksiin. Timanttimuotit tarjoavat yleensä paremman kulutuskestävyyden, ja ne otetaan huomioon, kun tuotantomäärä, hieno mittasäätö tai pintavaatimukset oikeuttavat korkeammat työkalukustannukset.
Kuparille ja alumiinille voidaan käyttää sekä kovametalli- että timanttipohjaisia muotteja. Valinta riippuu metalliseoksesta, kovuudesta, pelkistämisestä, vetonopeudesta, voitelusta, valmiista toleranssista ja tuotantomäärästä. PCD ja muut timanttirakenteet otetaan usein huomioon, kun kulumisesta tai mittojen siirtymisestä tulee merkittävä tuotantoongelma.
Kyllä. Piirustusmuotit voidaan suunnitella neliön, suorakaiteen, kuusikulmaisen, soikean, sektorin ja muille mukautetuille profiileille. Asiakkaan tulee toimittaa saapuva profiili, valmis profiili, materiaali, leikkausaikataulu ja toleranssivaatimukset, jotta muotin geometria voidaan kehittää oikein.
Valinta riippuu pääasiassa langan koosta, vaaditusta pinnasta ja mittojen suorituskyvystä, tuotantomäärästä ja työkalubudjetista. Luonnontimantti voi olla edullinen hienoihin tarkkuussovelluksiin, kun taas PCD tarjoaa erilaisen yhdistelmän kulutuskestävyyttä, rakenteen joustavuutta ja tuotannon taloudellisuutta. Varsinainen sovellus tulee tarkistaa ennen muotin tyypin valintaa.
Ilmoita materiaaliluokka, saapuvat ja valmiit mitat, toleranssi, pienennys ajoa kohti, vetonopeus, voitelumenetelmä, suutintyyppi, jos tiedossa, ja käyttökohde. Piirustus tai näyte olemassa olevasta muotista on myös hyödyllinen, erityisesti vaihdettaessa kuluneita työkaluja.
Ei ole olemassa kiinteää käyttöikälukua, joka koskee jokaista muotia. Kuluminen riippuu työkappaleen materiaalista, vähennyksestä, nopeudesta, voitelusta, linjauksesta, tulevan pinnan kunnosta, muotin materiaalista ja vaaditusta mittatoleranssista. Todellista kulumista on seurattava valmiiden tuotteiden mittojen ja työpinnan tarkastuksen avulla.
Jotkin kovametalli- ja timanttipohjaiset muotit voidaan hioa tai kiillottaa uudelleen riippuen niiden rakenteesta ja jäljellä olevasta työstömateriaalista. Uutta porauksen kokoa ja geometriaa on valvottava kunnostuksen aikana; muuten suulake voi edelleen tuottaa mitta- tai pintaongelmia.
Kyllä. Suulakegeometria liittyy läheisesti piirustusprosessiin. Kun meisti toimitetaan yhdessä kylmävetopenkin tai -viivan kanssa, voimme tarkastella työkappaleen mitat, pienennysaikataulun, vetovoiman, nopeuden, työkalujen järjestelyn ja vaaditun valmiin toleranssin yhtenä prosessina sen sijaan, että käsittelisimme suulaketta erillisenä komponenttina.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti