Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
Ruostumatonta terästä ei ole vaikea oikaista, koska se on vahva. Tärkeämpää on se, kuinka materiaali reagoi toistuvaan muodonmuutokseen. Lajista, kovuudesta, seinämän paksuudesta ja aiemmasta käsittelystä riippuen ruostumattomassa teräksessä voi esiintyä joustavuutta, työstökovettumista ja epätasaista muodonmuutosta vedon, valssauksen, leikkaamisen tai lämpökäsittelyn jälkeen.
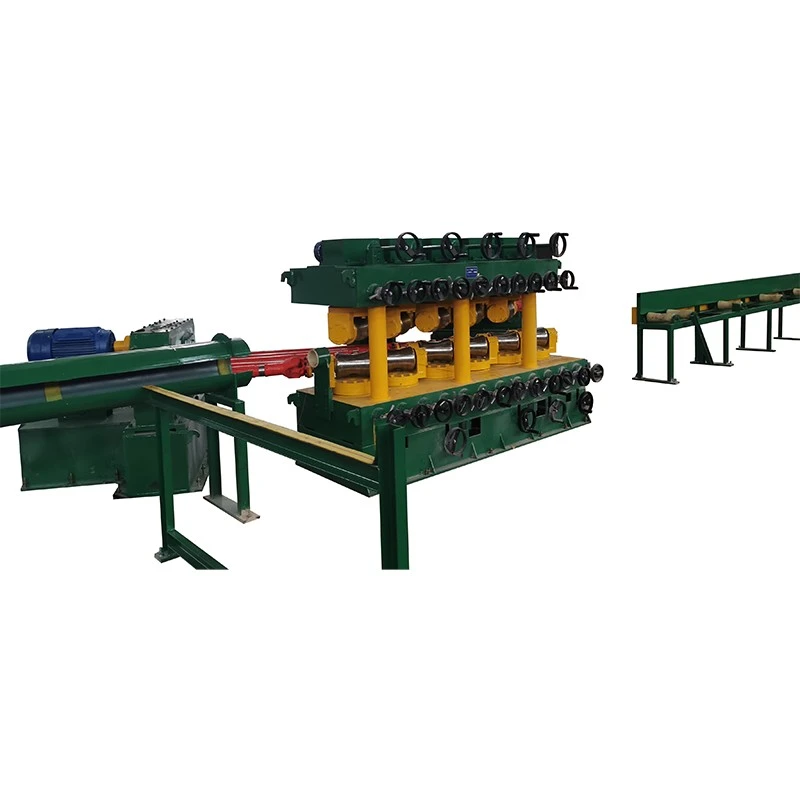
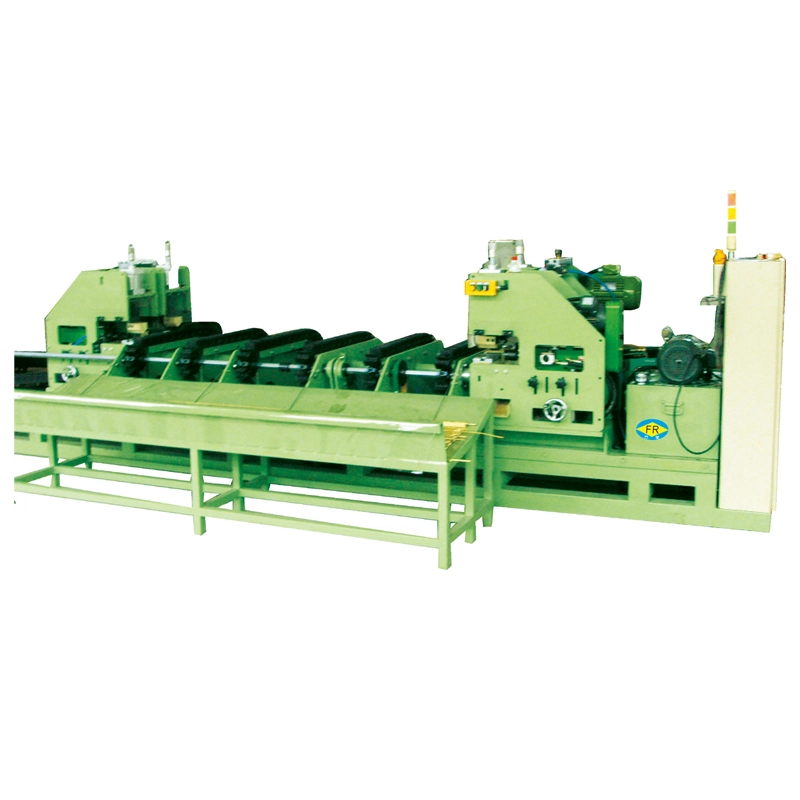
FangRongin ruostumattomasta teräksestä valmistetut pystysuorauskoneet käyttävät peräkkäisiä rullakoskettimia korjatakseen nämä poikkeamat ruostumattomissa teräsputkissa, putkissa, tankoissa ja tankoissa. Telan asento, avautuminen ja työnopeus voidaan konfiguroida materiaalikoon ja vaaditun suoruuden mukaan, jolloin kone sopii jatkuvaan viimeistelyoperaatioon kertaluonteisen manuaalisen korjauksen sijaan.
Ruostumaton teräs voi palauttaa osan aiheuttamasta muodonmuutoksesta poistuttuaan teloista. Jos telan tunkeutuminen valitaan vain näkyvän mutkan mukaan, työkappale ei välttämättä saavuta vaadittua lopullista suoruutta. Oikaisukokoonpanossa on siksi otettava huomioon materiaalin ominaisuudet, alkuperäinen kaarevuus ja peräkkäisten telan koskettimien kautta suoritetun korjauksen määrä.
Jotkin ruostumattomat teräslaadut kovenevat, koska ne muuttuvat plastisesti. Tämä on erityisen tärkeää silloin, kun materiaalille on jo tehty kylmäveto-, valssaus- tai muita muovaustoimenpiteitä. Liiallinen paikallinen muodonmuutos voi tehdä myöhemmistä korjauksista vähemmän ennakoitavissa, joten telan järjestelyn ja kosketusolosuhteiden on vastattava todellista tulevaa materiaalia.
Ruostumattomasta teräksestä valmistetut putket ja tangot toimitetaan usein valmiilla tai puolivalmiilla pinnoilla. Syvät telan jäljet voivat lisätä hionta- tai kiillotustyötä ja vaikuttaa koriste- tai tarkkuusosien ulkonäköön. Rullaprofiili, pinnan viimeistely, kohdistus ja käytetty paine tulee siksi huomioida yhdessä suoruuden kanssa.
Ruostumattomien teräsputkien ulkohalkaisija ei yksin riitä määrittämään suoristusasentoa. Seinämän paksuus vaikuttaa muodonmuutoskestävyyteen ja paikallisen litistymisen tai soikeaisuuden riskiin. Ohutseinäiset putket vaativat erilaisia telojen kosketusolosuhteita kuin umpipalkit tai paksuseinäiset putket, joilla on samanlainen halkaisija.
Työkappale kulkee jatkuvasti ylä- ja alatelojen sarjan läpi. Sen sijaan, että kone korjaa koko taivutuksen yhdestä paikasta, kone käyttää hallittua taivutusta useissa kosketuspisteissä. Työkappale painuu toistuvasti ja vapautetaan sen liikkuessa rullaryhmän läpi, mikä vähentää asteittain alkuperäistä kaarevuutta.
Tämä progressiivinen korjaus on erityisen hyödyllinen pitkille ruostumattomille terästuotteille, joissa taivutus ei välttämättä ole tasaista koko pituudelta. Rullan avautumista ja kallistusta säädetään materiaalin ja halutun tuloksen mukaan, kun taas taajuusmuuttaja mahdollistaa työnopeuden sovittamisen tuotantoprosessiin.
Todellinen telan asetus tulee määrittää materiaalikokeilla, kun tiukka suoruus tai pintavaatimukset ovat voimassa. Ruostumattoman teräksen laatu, vetolujuus, putken seinämän paksuus, alkuperäinen suoruus ja jatkokäsittelyvaatimukset voivat kaikki vaikuttaa lopulliseen asetukseen.
Kylmäveto, valssaus ja muut muovausprosessit voivat jättää tankoihin ja putkiin jäännöskaarevuutta. Monitelakorjaus tarjoaa jatkuvan viimeistelyvaiheen ennen leikkausta, koneistusta, kokoamista tai pakkaamista.
Leikkaus, hitsaus ja muut valmistustoimenpiteet voivat aiheuttaa paikallisia muodonmuutoksia. Kun tuotteen mitat ja materiaalin kunto mahdollistavat mekaanisen oikaisun, voidaan koneella työstökappale palauttaa vaaditulle suoruusalueelle.
Ruostumattomasta teräksestä valmistettu tanko voi olla suhteellisen suora yhdestä osasta ja huomattavasti kaareva toisesta. Useat rullakoskettimet jakavat korjauksen materiaalia pitkin sen sijaan, että luottaisivat yhteen puristuskohtaan.
Manuaalista korjausta on vaikea standardoida, kun tuotantomäärä on suuri tai suoruusvaatimukset ovat tiukat. Hallittu rullaprosessi tarjoaa toistettavan säädön ja voidaan sisällyttää jatkuvaan viimeistelylinjaan.
Ruostumattomasta teräksestä valmistettu pystysuora monitelainen oikaisukone käyttää useita rullakoskettimia jakaakseen muodonmuutoksia työkappaletta pitkin. Mukana toimitettavat kokoonpanot sisältävät mallista riippuen 7+7 tai 10+1 rullaa. Sopiva järjestely riippuu pikemminkin tuotevalikoimasta ja suoristusvaatimuksista kuin telojen määrästä.
Rullageometria on tärkeä ruostumattoman teräksen työstyksessä, koska liiallinen pistekosketus voi jättää jälkiä tai paikallisesti vääntää profiilia. Rullaprofiilin tulee vastata tuotteen geometriaa, erityisesti putkissa, ohutseinämäisissä tuotteissa ja profiileissa, joissa on viimeistelty pinta.
Ylempi ja alempi rullan aukko ja rullan kallistus mahdollistavat mekaanisen säädön, jota tarvitaan eri tuotekokoihin ja korjausolosuhteisiin. Lopulliset asetukset tulee määrittää materiaalin todellisen käyttäytymisen perusteella sen sijaan, että käytettäisiin yhtä asetusta kaikille ruostumattomille teräslaaduille.
Työnopeutta voidaan säätää taajuusmuuttajalla. Hitaampi tai nopeampi ruokinta voidaan valita tuotteen koon, materiaalikunnon ja vaaditun tuotantonopeuden mukaan valitun mallin rajoissa.
FR-sarja kattaa ruostumattomat teräsputket ja kiinteät tangot eri halkaisijaalueilla. Mallin valinta riippuu putken halkaisijasta, seinämän paksuudesta, kiinteän tangon halkaisijasta, vetolujuudesta, alkuperäisestä suoruudesta ja vaaditusta valmiista suoruudesta. Alla olevat arvot ovat viitetietoja; koneen lopullinen kokoonpano tulee vahvistaa todellisten materiaali- ja tuotantovaatimusten perusteella.
| Malli | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Telat Kpl. | 7+7 rullaa | 7+7 rullaa | 10+1 rullaa | 6+6 rullaa | 10+1 rullaa | 10+1 rullaa | 10+1 rullaa | 10+1 rullaa | 10+1 rullaa | 10+1 rullaa |
| Raaka-ainevaatimukset / Putken kantama / mm | φ5-φ10 Seinän paksuus 1-7 |
φ10-φ30 Seinän paksuus 1-7 |
φ10-φ40 Seinän paksuus 1-5 |
φ18-φ50 Seinän paksuus 1-4 |
φ18-φ60 Seinän paksuus 3-12 |
φ30-φ80 Seinän paksuus 2-7 |
φ40-φ100 Seinän paksuus 2,5-10 |
φ50-φ130 Seinän paksuus 2,5-10 |
φ40-φ100 Seinän paksuus 2,5-10 |
φ80-φ180 Seinän paksuus 3-20 |
| Raaka-ainevaatimukset / Kiinteän tangon kantama / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Raaka-aineen pituus / mm | ≥ 2000 | > 2000 | ≥ 2000 | ≥ 2000 | > 2000 | > 2000 | ≥ 2000 | ≥ 2500 | ≥ 2500 | ≥ 2000 |
| Vetolujuus / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Raaka-aineen suoruus / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Valmiin materiaalin suoruus / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Telan koko / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Telan koko / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Ylä- ja alatelan avautumisetäisyys / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Säädettävä kallistusalue | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Päämoottorin teho / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Taajuusmuuttaja / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Nostomoottorin teho / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Työnopeus / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Keskikorkeus / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Paino / T (viite) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Aloita ulkohalkaisijasta ja seinämän paksuudesta. Ohutseinämäinen putki ja umpitanko, joilla on sama ulkohalkaisija, eivät kestä samaa taipumista tai paikallista muodonmuutosta. Putken mitat, materiaalilaatu, vetolujuus ja vaadittu suoruus tulee ottaa huomioon mallia valittaessa.
Kiinteille tuotteille halkaisija ja vetolujuus ovat ensisijaiset lähtökohdat. Alkukaarevuus on myös tärkeä, koska voimakkaasti taipunut materiaali voi vaatia erilaisen telan asennuksen materiaalista, jossa on vain pieni poikkeama.
Jos yksi kone käsittelee useita halkaisijoita tai seinämänpaksuuksia, koko tuotantovalikoima tulisi tarkastella sen sijaan, että valittaisiin malli pelkästään suurimmasta halkaisijasta. Telan työskentelyalue, säätötapa ja työkaluvaatimukset tulee verrata pienimpiin ja suuriin tuotteisiin.
Kun tavoite on normaalin valmiin suoruusalueen alapuolella, suositellaan näytemateriaalin testausta. Ilmoita ruostumattoman teräksen laatu, mitat, alkuperäinen suoruus, pinnan kunto ja tavoitetoleranssi, jotta telan kokoonpano voidaan arvioida ennen koneen viimeistelyä.
Ruostumattomasta teräksestä valmistettujen putkien ja tankojen käsittely:Oikaisua käytetään viimeistelynä vetämisen, valssauksen tai muun muovausprosessin jälkeen ennen leikkausta, koneistusta tai kuljetusta.
Lääketieteelliset ja tarkkuuskomponentit:Tarkkuuskomponenteissa käytettävät ruostumattomasta teräksestä valmistetut tangot ja putket saattavat vaatia hallittua suoruutta ennen lisätyöstöä tai kokoonpanoa. Sovellettavat tuotestandardit ja mittavaatimukset tulee vahvistaa jokaisessa sovelluksessa.
Auton osat:Ruostumattomasta teräksestä valmistetut putket, joita käytetään pakokaasu-, nesteenkäsittely- ja rakennesovelluksissa, voivat vaatia suoruuden korjausta muotoilun tai valmistuksen jälkeen.
Arkkitehtoninen ruostumaton teräs:Kaiteet, koristeputket, kehykset ja muut näkyvät osat saattavat vaatia sekä suoruuden hallintaa että huolellista pinnan suojaamista.
Kiinnikkeiden ja laitteistojen valmistus:Oikaisua ruostumattomasta teräksestä valmistettua tankoa ja tankoa voidaan käyttää tulevana materiaalina myöhemmissä pääty-, kierteitys-, koneistus- ja muovausprosesseissa.
Sähkö- ja teollisuuskomponentit:Ruostumattomasta teräksestä valmistetut tangot, putket ja tarkkuusprofiilit voidaan oikaista ennen koneistusta tai kokoonpanoa, kun vaaditaan mittojen yhdenmukaisuutta.
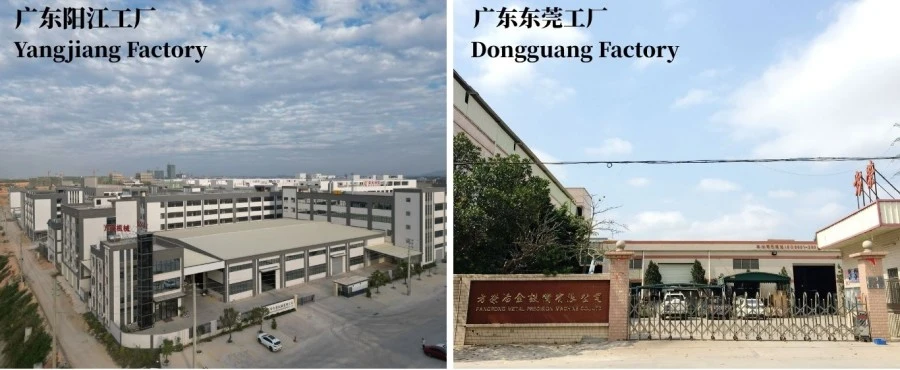
FangRong on valmistanut oikaisukoneita, kylmävetolaitteita ja niihin liittyviä metallurgisia koneita vuodesta 1998. Yhtiö operoi Dongguan Fangrong Metallurgical Equipment Co., Ltd:tä ja Yangjiang Fangrong Machinery Co., Ltd:tä palveleen putkien ja tankojen prosessointiasiakkaita Kiinassa ja ulkomaisilla markkinoilla.
Laitteitamme on toimitettu yli 10 000 asiakkaalle yli 60 maassa ja alueella. Koneen suunnittelu ja konfigurointi perustuvat tuotteen mittoihin, materiaalin kuntoon, vaadittuun suoruuteen ja tuotantovaatimuksiin sen sijaan, että käytettäisiin yhtä vakioasetusta jokaiseen sovellukseen.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.sijaitsee Dalang Townissa, Dongguan Cityssä ja keskittyy kylmävetokoneisiin, oikaisukoneisiin ja niihin liittyviin metallinkäsittelylaitteisiin.
Yangjiang Fangrong Machinery Co., Ltd.sijaitsee Yangdongin alueella, Yangjiang Cityssä ja tarjoaa lisätuotantokapasiteettia metallurgisten koneiden tuotantoon.
Valmistus kattaa rakennevalmistuksen, telatyöstön, käyttöjärjestelmän kokoonpanon, sähköintegraation ja konetestauksen. Räätälöidyn koneen rullajärjestely ja säätöalue määritetään asiakkaan materiaali- ja mittavaatimusten mukaan ennen tuotantoa.
Telat koneistetaan ja viimeistellään määritellyn geometrian mukaan. Koneen rungot, käyttökomponentit, laakerit, säätömekanismit ja ohjausjärjestelmät kootaan ja tarkastetaan ennen toimitusta.
Koneen testaus sisältää käyttötoiminnan, rullan säädön, nopeudensäädön, sähköiset toiminnot ja yleisen mekaanisen toiminnan. Tarvittaessa voidaan käyttää ruostumattomien teräsputkien tai -tankojen näytekappaleita oikaisutuloksen tarkistamiseen sovittujen tuotantovaatimusten mukaisesti.
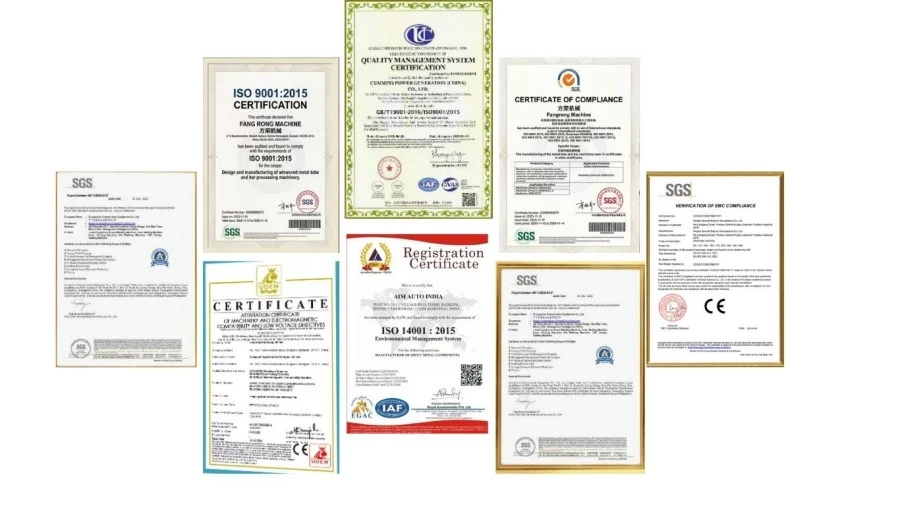
ISO 9001:2015:Laadunhallintajärjestelmän sertifiointi, sertifikaatti nro UQ231211R1.
CE-merkki:CE-merkittyjä laitteita on saatavana soveltuvan konekokoonpanon ja toimituskokonaisuuden mukaan.
SGS-tarkastus:Kolmannen osapuolen tarkastus voidaan järjestää projektin vaatimusten mukaisesti.
Patentit:FangRongilla on keksintö- ja hyödyllisyysmallipatentit, jotka kattavat laitteet ja mekaaniset komponentit. Esimerkkejä ovat 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
Ruostumattomasta teräksestä valmistettu pystysuora monitelainen oikaisukone on valmistettu kansainvälisiin kuljetuksiin sen rakenteen, mittojen ja toimitustavan mukaan. Tärkeimmät kokoonpanot varmistetaan ennen lastausta, vientipakkaukset ja dokumentaatio on järjestetty kohteen ja projektin vaatimusten mukaan.
Ilmoita ruostumattoman teräksen laatu, putken tai tangon mitat, putkien seinämän paksuus, vetolujuus tai kovuus, jos saatavilla, materiaalin pituus, alkuperäinen suoruus, vaadittu viimeistellyn suoruus ja odotettu tuotantokapasiteetti. Näytteet tai piirustukset ovat hyödyllisiä, kun toleranssi on tiukka.
Kyllä. FR-sarja sisältää tekniset tiedot sekä putkille että massiivitankoille. Putken seinämän paksuus ja kiinteän tangon halkaisija edellyttävät kuitenkin erilaisia näkökohtia, joten ruostumattomasta teräksestä valmistettu pystysuorauskoneen kokoonpano on tarkistettava todellista tuotevalikoimaa vasten.
Kulkiessaan telojen läpi materiaali voi osittain palauttaa muodonmuutostaan. Takaisinjousituksen määrä riippuu materiaalin ominaisuuksista ja käsittelyolosuhteista. Telan läpäisy ja järjestely on siksi määritettävä todellisen käsiteltävän ruostumattoman teräksen mukaan.
Kyllä, jos putken mitat ovat valitun mallin toiminta-alueella. Seinämän paksuus on tärkeä valintaparametri, koska liiallinen paikallinen kuormitus voi vaikuttaa putken pyöreyteen tai aiheuttaa litistymistä. Näytetestausta suositellaan ohutseinäisille tai pintakriittisille tuotteille.
Telan pinnan kunto, telan profiili, kohdistus, kosketuspaine ja syöttöolosuhteet vaikuttavat kaikki pintamerkintään. Tuotteille, joissa on kiillotetut, kirkkaat tai koristeelliset pinnat, nämä vaatimukset on määritettävä ennen telojen ja koneen kokoonpanon viimeistelyä.
Yes, within the working range of the selected model. Tarjouksen yhteydessä tulee toimittaa täydellinen tuotevalikoima, jotta telojen säätö, avausetäisyys ja työkaluvaatimukset voidaan arvioida sekä pienille että suurille kooille.
Taulukossa olevat viitevalmiiden suoruusarvot vaihtelevat välillä ≤0,3-0,5 mm/m - ≤0,8 mm/m mallista riippuen. Todelliset tulokset riippuvat materiaalin ominaisuuksista, alkuperäisestä muodonmuutoksesta, mitoista ja koneen säädöstä.
Kyllä. Oikaisukone voidaan järjestää osaksi viimeistelyprosessia tuotantolinjan asettelun ja käsittelyn vaatimusten mukaisesti. Automaattinen lastaus- tai purkulaitteisto voidaan harkita, kun projektin kokoonpano sitä vaatii.
Vakiokoneet vaativat tyypillisesti 30-60 päivää tilausvahvistuksen jälkeen. Räätälöidyt laitteet saattavat vaatia lisäaikaa koneen koosta, telan kokoonpanosta, sähkövaatimuksista ja muista projektin teknisistä tiedoista riippuen.
Kyllä. FangRong tarjoaa teknisiä ohjeita asennusta ja käyttöönottoa varten. Etätuki on saatavilla, ja paikan päällä asennus ja operaattorikoulutus voidaan järjestää projektisopimuksen mukaisesti.
Vakiotakuuaika on 12 kuukautta vastaanottamisesta tai sopimusehtojen mukaan kattaa valmistusvirheet sovitun takuun puitteissa.
Ilmoita ruostumattoman teräksen laatu, putken tai tangon koko, seinämän paksuus, materiaalin pituus, vetolujuus tai kovuus, alkuperäinen suoruus, vaadittu viimeistelty suoruus, tuotantokapasiteetti ja käytettävissä olevat laitoksen olosuhteet. Jos mahdollista, lähetä tuotepiirustukset ja näytemateriaalitiedot. Nämä tiedot mahdollistavat koneen mallin ja telan kokoonpanon arvioinnin tarkemmin.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti