Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
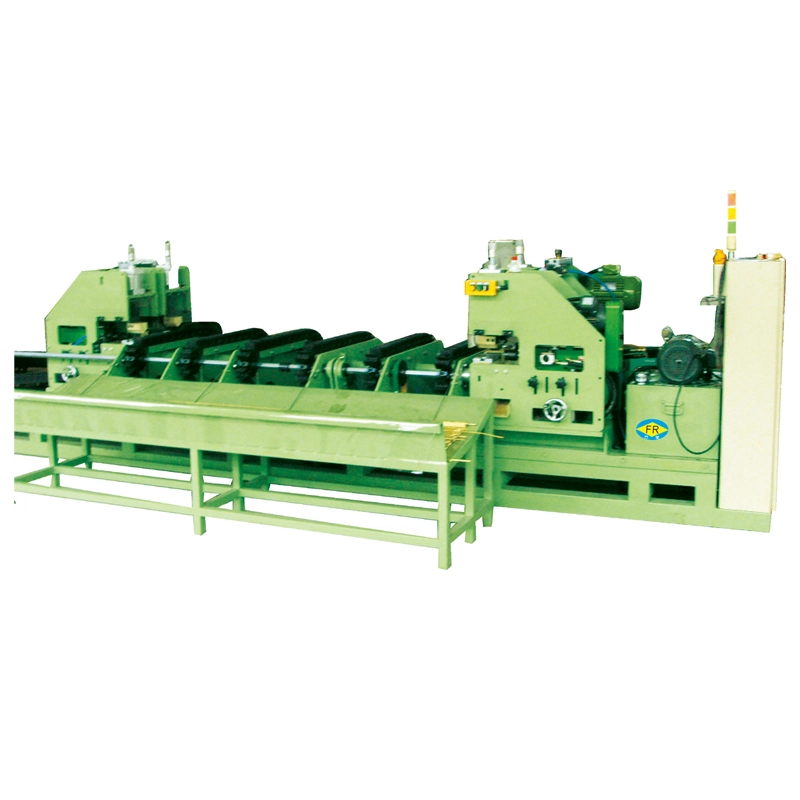
TheAutomaattinen osoitin piirustus oikaisu leikkaus ja viisteyhdistää osoittamisen, kylmävedon, oikaisun, leikkaamisen ja viisteen yhdeksi automatisoiduksi prosessiksi. Hydraulisilla työntöpään voimilla10-300 tonniaja vetokapasiteettia5-200 tonnia, se käsittelee kiinteitä pyöreitä tankojaØ13-100 mm. Automaattinen siirto vähentää työtä, käsittelyvaurioita ja osoitusjätettä, kun taas keskitetty PLC-ohjaus tukee johdonmukaista tuotantoa ja jäljitettävyyttä. Sopii käytettäväksihiiliteräs, seosteräs, ruostumaton teräs, kupari ja alumiinitangotkäytetään kiinnikkeissä, autojen akseleissa, laakerirullissa ja tarkkuuskomponenteissa.
TheAutomaattinen osoitin piirustus oikaisu leikkaus ja viisteon täydellinen tankoviimeistelyjärjestelmä valmistajille, jotka tarvitsevat pyöreät tangot vedetyiksi, oikaisuiksi, mitoiksi leikatuiksi ja viisteiksi viimeistellyiksi tankoiksi minimaalisella käsinkäsittelyllä. Se yhdistääosoitus, kylmäveto, oikaisu, kiinteäpituinen leikkaus ja päiden viistoyhdellä tuotantolinjalla sen sijaan, että tankoja siirrettäisiin viiden itsenäisen koneen välillä.
Tämä kokoonpano on erityisen hyödyllinen, kun pinnan laatu, toistettavat mitat ja tuotannon jäljitettävyys ovat tärkeitä. Pitkien tankojen manuaalinen siirtäminen eri koneiden välillä voi aiheuttaa naarmuja, kolhuja, suuntavirheitä ja epäjohdonmukaisia asetuksia. Integroitu siirtojärjestelmä pitää tangon hallitulla prosessireitillä raakavarastosta valmiiseen tuotteeseen.
FangRong rakentaa linjan FR-sarjan push-draw-kylmävetokoneidensa ympärille, joiden vetokapasiteetti on5-200 tonniaja hydraulisen työntöpään kapasiteetit alkaen10-300 tonnia. Vakiokokoonpanot kattavat kiinteät pyöreät tangot alkaenØ13 - Ø100 mm. Materiaalista ja pelkistyssuhteesta riippuen linja voidaan konfiguroida hiiliteräkselle, seosteräkselle, ruostumattomalle teräkselle, kuparille, alumiinille ja valituille erikoisseoksille.
Viiden aseman linja ei ole automaattisesti parempi kuin viisi yksittäistä konetta. Suurin etu ilmenee, kun saman tankon on toistuvasti läpäistävä useita viimeistelytoimenpiteitä keskisuurella tai suurella tuotantomäärällä.
Esimerkiksi akiinnittimien valmistaja, joka valmistaa vedettyä tankoa kylmäpäätä vartensaattaa tarvita tasaisen halkaisijan, suoruuden ja leikkauspituuden ennen kuin materiaali siirtyy syöttöprosessiin. Tässä tilanteessa vedon, oikaisun ja leikkaamisen yhdistäminen vähentää toistuvaa lastausta ja purkamista ja pitää tuotantoreferenssin yhtenäisenä.
Erilliset koneet voivat tarjota enemmän joustavuutta työpajalle, joka käsittelee useita toisiinsa liittymättömiä tankokokoja pienissä erissä. Integroidusta linjasta tulee houkuttelevampi, kuntangon halkaisija, materiaalilaatu ja valmis pituus toistuvat useinja manuaalisen siirron kustannukset kasvavat merkittäviksi.
1. Osoittaminen:Tangon pää on pienennetty kartiomaiseksi profiiliksi, jotta se pääsee sisään vetomuotiin. Tarvittava osoitusmenetelmä riippuu lähtöhalkaisijasta, materiaalin lujuudesta ja vedon pienennyksestä. Osoittaminen on erityisen tärkeää kovissa tai halkaisijaltaan suurissa tangoissa, joissa etupään on mentävä luotettavasti suulakkeeseen.
Asiakashakemus:Käsiteltäessä seostettuja terästankoja myöhempää kylmävetoa varten, johdonmukainen pään geometria auttaa estämään epäonnistuneen muotin sisäänpääsyn ja vähentää käyttäjien tarvetta korjata tankoa toistuvasti ennen vetoa.
2. Push-draw kylmäpiirustus:Hydraulinen työntöpää auttaa tankoa muotin läpi alkuvaiheen aikana. Kun riittävä määrä materiaalia on kulkenut muotin läpi, vetokelkka puristaa pienennetyn pään ja suorittaa vetoiskun loppuun. Tämä järjestely on hyödyllinen suuremmille tankoille tai vahvemmille materiaaleille, joissa alkuperäinen suuttimen sisääntulovastus on huomattava.
Merkittävä parametri:Vetotonnia ei saa valita pelkästään tangon halkaisijan perusteella. Materiaalin lujuus, pienennys ajoa kohti, muotin geometria, voitelu ja tavoitehalkaisija vaikuttavat kaikki vaadittavaan vetovoimaan. Isompi kone ei välttämättä ole parempi valinta, jos todellinen voimantarve on paljon pienempi.
3. In-line suoristus:Vetämisen jälkeen tanko siirtyy suoraan suoristusosaan. Monitela- tai kaksirullakokoonpanot voidaan valita halkaisijan, materiaalin ja vaaditun suoruuden mukaan. Yleisesti määritelty tavoite on≤0,3 mm/m, riippuen materiaalin, saapuvan kunnon ja lopullisen prosessin vaatimuksista.
Asiakashakemus:Lineaariliikenteisille akseleille ja tarkkuuskomponenttivarastolle suoruus on tärkeämpää kuin pelkkä tavoitehalkaisijan saavuttaminen. Hallittu linja-oikaisuprosessi voi vähentää ennen koneistusta vaadittavan toissijaisen korjauksen määrää.
4. Kiinteäpituinen leikkaus:PLC ohjaa leikkausasentoa ohjelmoidun valmiin pituuden mukaan. Sahaus- tai leikkausleikkaus voidaan valita materiaalin, halkaisijan, tarvittavan päätetilan ja tuotantonopeuden mukaan.
Merkittävä parametri:Jos tangot syötetään suoraan CNC-koneistukseen tai kylmäpäähän, leikkaustoleranssi ja päätyolosuhteet voivat vaikuttaa loppupään asennukseen. Karkeassa massan valmistelussa äärimmäisen tiukka leikkaustoleranssi voi lisätä kustannuksia ilman käytännön tuotantohyötyä.
5. Pään viiste:Valmiit tangon päät viistetään terävien reunojen poistamiseksi ja materiaalin valmistelemiseksi käsittelyä, kokoonpanoa tai myöhempää työstöä varten. Sisäinen, ulkoinen tai yhdistetty viiste voidaan konfiguroida asiakkaan piirustuksen mukaan.
Asiakashakemus:Akselien ja kiinnittimien valmistuksessa hallittu viiste voi parantaa komponenttien syöttöä ja vähentää jäysteisiin liittyvien ongelmien riskiä asennuksen tai myöhemmän koneistuksen aikana.
Täydellinen materiaalivirta:Raakapalkki → automaattinen lastaus → osoitus → piirustus → oikaisu → kiinteäpituinen leikkaus → viiste → automaattinen pinoaminen.
Liikaa manuaalista siirtoa:Kun viisi toimintoa erotetaan toisistaan, tangot on toistuvasti purettava, kohdistettava ja ladattava uudelleen. Automaattinen siirto vähentää käsittelyä asemien välillä ja on erityisen arvokas pitkille tankoille tai viimeistellyille pinnoille, jotka naarmuuntuvat helposti.
Epävakaa myötävirran suoruus:Pelkkä piirtäminen ei takaa koneistus- tai kokoonpanoprosessin edellyttämää lopullista suoruutta. In-line suoristin tarjoaa erillisen korjausvaiheen välittömästi piirtämisen jälkeen.
Epäjohdonmukaiset valmiit pituudet:Manuaalinen mittaus ja leikkaaminen voivat aiheuttaa vaihtelua erien välillä. PLC-ohjattu pituusasemointi antaa käyttäjälle toistettavan tuotantoreferenssin.
Erilliset tuotantotiedot:Itsenäisillä koneilla materiaalia voidaan siirtää eri tuotantotilausten tai toimijoiden välillä. Keskitetty ohjaus mahdollistaa veto-, oikaisu-, leikkaus- ja viisteparametrien hallinnan yhtenä tuotantoreseptinä.
Suuri työpanos:Integroitu linja on suunniteltu yhdelle käyttäjälle valvomaan tuotantosykliä sen sijaan, että jokaisella asemalla vaadittaisiin omaa käyttäjää. Todellinen henkilöstömäärä riippuu lastaus-, pakkaus- ja tehdasautomaatiovaatimuksista.
Integroitu viiden prosessin tuotanto:Osoitus, piirtäminen, oikaisu, leikkaus ja viiste on yhdistetty yhdeksi prosessireitiksi. Tämä on arvokkainta toistuvassa tuotannossa, jossa samaa sarjaa käytetään jatkuvasti.
Push-draw-kokoonpano:Hydraulinen työntöpää auttaa voittamaan alkuperäisen suuttimen sisääntulovastuksen ennen kuin päävetovaunu ottaa vallan. Tämä tulee tärkeämmäksi tangon halkaisijan, materiaalin lujuuden tai vedon pienenemisen kasvaessa.
Tankoalue Ø13–Ø100 mm:Saatavilla olevat FR-mallit kattavat eri halkaisijaalueita. Mallin valinnan tulee perustua todelliseen aloitushalkaisijaan ja vetovoimaan sen sijaan, että valittaisiin vain suurin halkaisijaalue.
Linjassa suoristus:Suoristuslaite valitaan tangon halkaisijan, materiaalin myötörajan, vetokunnon ja vaaditun suoruuden mukaan. Yleisessä massan valmistelussa äärimmäiset suoruusvaatimukset eivät välttämättä ole tarpeen; akseleiden ja tarkkuuskomponenttien osalta ne voivat vaikuttaa suoraan koneistusvara- ja hylkäysnopeuteen.
Automaattinen leikkaus:PLC-ohjattu pituusasetus vähentää toistuvia manuaalisia mittauksia. Saha- ja leikkausratkaisut voidaan arvioida tangon materiaalin, halkaisijan, tuotantonopeuden ja vaaditun leikkauslaadun mukaan.
Automaattinen viiste:Viistemitat voidaan määrittää loppupään koneistus- tai kokoonpanovaatimuksen mukaan. Viisteyksikkö tulee mitoittaa yhdessä leikkuuaseman kanssa sen sijaan, että sitä tulisi käsitellä erillisenä lisävarusteena.
Keskitetty PLC ja HMI:Ohjausjärjestelmä koordinoi aseman ajoitusta, siirtoa, vetojaksoja, leikkauspituutta ja turvalukituksia. Reseptipohjainen toiminta on hyödyllistä, kun sama tehdas käsittelee useita vakiotankomäärityksiä.
Seuraavat FR-sarjan tekniset tiedot viittaavat hylsyn piirustusasemaan. Osoitus-, oikaisu-, leikkaus-, viiste- ja siirtojärjestelmät on suunniteltu valmiin tuotteen vaatimusten mukaan.
| Malli/parametri | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Hydraulisen työntöpään vetoisuus (tonnia) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Sylinterin halkaisija × isku (mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200 × 300 | φ220×300 | φ250×300 | φ280×300 | φ300 × 300 |
| Öljypumpun teho (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Tangon materiaalialue (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50-100 |
| Päämoottorin teho (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Tärkeää:Hydraulisen työntöpään vetoisuus ei ole sama kuin vetokapasiteetti. Lopullinen malli tulee valita todelliselle materiaalille lasketusta vetovoimasta, aloitushalkaisijasta, valmiista halkaisijasta, vähennyssuhteesta ja voiteluolosuhteista.
Normaali piirustuspituus on noin10 m; voidaan suunnitella pidemmät tai erityiset iskukonfiguraatiot. Kaikki tämän taulukon mallit on tarkoitettu kiinteisiin pyöreisiin tankoihin.
Halkaisijaltaan pienille hiiliterästangoille:Pienempi FR-malli riittää normaalisti, kun pienennys ja materiaalin lujuus johtavat suhteellisen pieneen vetovoimaan. Hydraulijärjestelmän ylimitoitus lisää investointi- ja tehovaatimuksia ilman, että tuotteen laatu välttämättä paranee.
Ruostumattomalle teräkselle:Vetovoima ja työkarkaisu korostuvat. Suulakkeen materiaali, voitelumenetelmä, pienennys ajoa kohti ja vetonopeus tulee arvioida yhdessä koneen vetoisuuden kanssa.
Suurille seosterästangoille:Hydraulinen työntökapasiteetti ja rakenteellinen jäykkyys tulevat kriittisiksi, koska muotin ensimmäinen sisääntulo voi vaatia huomattavaa voimaa. Mallin valinnan tulisi perustua tekniseen voimalaskelmaan pelkän halkaisijan sijaan.
Tarkkuusakseleille:Piirustuskone on vain yksi osa toleranssiketjua. Oikaisukyky, leikkauspituuden toleranssi, viisteen mitat ja materiaalin kunto tulee ilmoittaa ennen tilaamista.
Suuren volyymin tuotantoon:Automaattinen lataus, siirto ja pinoaminen ovat tärkeämpiä kuin pelkkä piirtonopeuden lisääminen. Todellinen tuotantotavoite tulee arvioida valmiina tankoina tunnissa, mukaan lukien siirto- ja leikkausaika.
Automaattinen suuntaava piirustus oikaisu- ja viistolinja voi valmistaa vedetyn tangon pulteille, nasteille, tappeille ja muille kylmäpäisille komponenteille, joissa halkaisijan tasaisuus, suoruus ja säädelty leikkauspituus vaikuttavat loppuvirtausprosessiin.
Tyypillinen tuotantoskenaario:Kiinnikkeiden valmistaja, joka käyttää toistuvia hiili- tai seosteräslajeja, voi käyttää automaattista oikaisua ja piirtämistä, minkä jälkeen suoristetaan ja leikataan linjassa, mikä vähentää toistuvaa käsittelyä, ennen kuin tanko tulee kylmäpään valmisteluun.
Käyttökohteita ovat akselivarasto, ohjauskomponentit, männänvarret, venttiileihin liittyvät komponentit ja muut tarkkuustankotuotteet.
Tyypillinen tuotantoskenaario:CNC-työstölinjoja toimittavalle akselin valmistajalle automaattinen pituussuunnan säätö voi vähentää manuaalista mittausta ennen koneistusta, kun taas oikaisu auttaa ylläpitämään tasaisemman työstövaran.
Laakerirullien, ohjausakseleiden ja vastaavien tuotteiden kohdalla suoruus ja mittojen tasaisuus ovat usein tärkeämpiä kuin vain maksimivetonopeuden saavuttaminen.
Tyypillinen tuotantoskenaario:Laakerikomponenttien valmistaja voi konfiguroida linjan toistettavan halkaisijan ja valmiin pituuden ympärille, mikä mahdollistaa piirtämisen, oikaisun ja leikkaamisen ilman, että tangot siirretään erottamaan koneet toimintojen välillä.
Titaani-, nikkelipohjaiset ja muut erikoisseokset vaativat enemmän huomiota vetovoimaan, työkarkaisuun, työkaluihin, voiteluun ja pinnan suojaukseen. Nämä sovellukset tulee arvioida todellisten materiaalilaatujen ja vähennysaikataulujen perusteella ennen koneen valintaa.
Tyypillinen tuotantoskenaario:Kun kalliin metalliseostangon on säilytettävä pinnan eheys useissa viimeistelyvaiheissa, automaattinen siirto vähentää tarpeettomia kosketuspisteitä ja mahdollistaa prosessiparametrien pysymisen sidottuna samaan tuotantotilaukseen.
Pikateräs- ja työkaluterästangot voivat vaatia suuria vetovoimia ja huolellista muodonmuutosten hallintaa. Integroidut leikkaus- ja viisteasemat ovat hyödyllisiä, kun valmiit aihiot toimitetaan suoraan koneistukseen.
Tyypillinen tuotantoskenaario:Työkaluteräsprosessori, joka tuottaa toistuvia aihion pituuksia, voi eliminoida erillisen leikkauksen jälkeisen purseenpoistotoimenpiteen, kun tarvittava viiste on sisällytetty linjaan.
Kuparilla ja alumiinilla on erilaiset muodonmuutos- ja pintavaatimukset kuin teräksellä. Muotin geometria, voitelu ja oikaisupaine tulisi siksi konfiguroida tietylle seokselle sen sijaan, että ne kopioidaan terästankokokoonpanosta.
Tyypillinen tuotantoskenaario:Liittimessä tai johtavassa tankossa määritellyn halkaisijan ja pinnan kunnon säilyttäminen voi olla tärkeämpää kuin suurin vetovoima, joten linja voidaan konfiguroida mittojen ohjauksen ja hellävaraisen siirron ympärille.
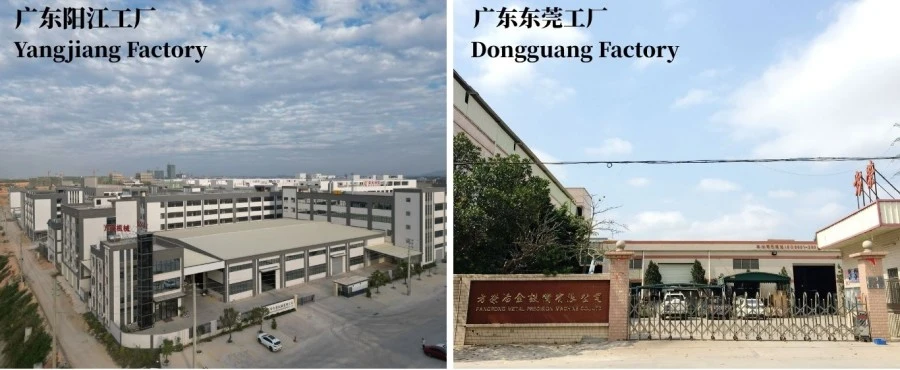
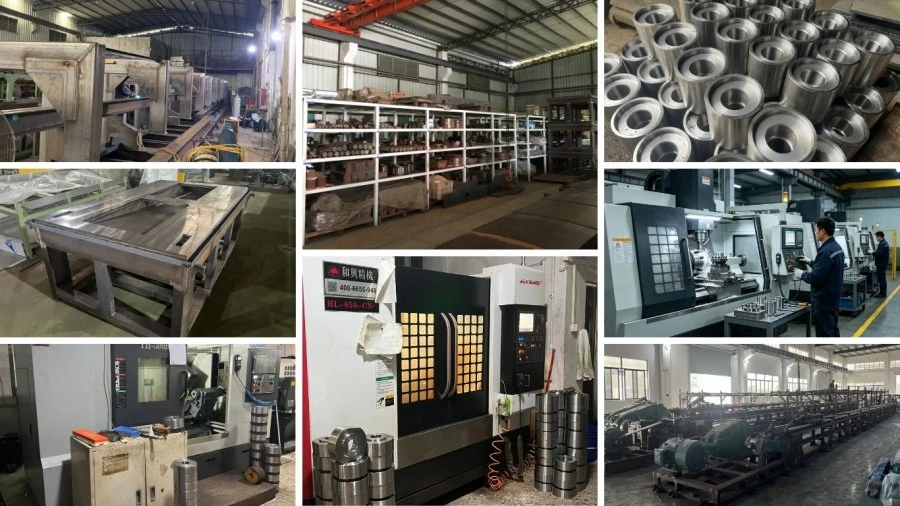
Dongguan Fangrong Metallurgical Equipment Co., Ltd.sillä on päätuotantopaikkansa DongguanissaYangjiang Fangrong Machinery Co., Ltd.tarjoaa lisää tuotantokapasiteettia. Tilat valmistavat kylmäveto-, oikaisu- ja niihin liittyviä metallinmuovauslaitteita.
Ennen tuotantoa Automaattinen osoitinpiirustus suoristusleikkaus- ja viistolinja määritetään asiakkaanmateriaaliluokka, aloitushalkaisija, valmis halkaisija, valmis pituus, vähennyssuhde, suoruusvaatimus, leikkaustoleranssi, viisteen geometria ja tavoiteteho. Nämä tiedot määräävät koneen vetoisuuden, meistin järjestelyn, suoristimen tyypin ja automaation asettelun.
Valmistus ja tarkastus:Hydraulikomponentit, sylinterikokoonpanot, rakenneosat, muotinpitimet, oikaisutelat ja siirtomekanismit koneistetaan ja kootaan ennen koko linjan integrointia. Hydraulipiirit painetestataan, kun taas mekaaninen kohdistus ja sähköiset toiminnot tarkistetaan ennen toimitusta.
Tehtaan hyväksyntätestaus:Koko linja voidaan testata asiakkaan toimittamilla tankonäytteillä, kun niitä on saatavilla. Käytännön hyväksymiskohtiin tulee sisältyä vetoteho, siirron luotettavuus, suoruus, viimeistelty pituus, viisteen mitat, turvalukitus ja automaattinen syklin vakaus – ei pelkästään sitä, voiko kone toimia ilman kuormaa.
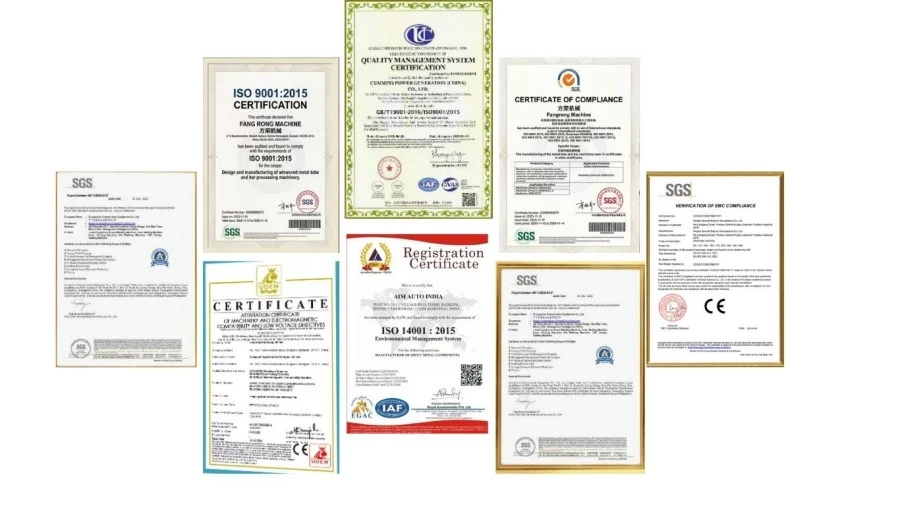
ISO 9001:2015:Laatujärjestelmä kattaa yrityksen suunnittelu-, valmistus- ja palveluprosessit. Todistusnumero UQ231211R1.
CE:FR-vakiovarusteet toimitetaan sovellettavien eurooppalaisten konevaatimusten mukaisesti. EU-hankkeissa lopullinen konekokoonpano ja vaatimustenmukaisuusvakuutus on tarkistettava soveltuvan lainsäädännön ja toimitettujen laitteiden yhdenmukaistettujen standardien mukaisesti.
Koneiden turvallisuus:Turvatoiminnot, kuten hätäpysäytykset, suojat ja lukitukset, sisällytetään koneen lopullisen konfiguraation mukaan. Tarkat sovellettavat EN/ISO-turvastandardit tulee vahvistaa koneen mukana toimitetuissa teknisissä asiakirjoissa.
SGS-tarkastus:Kolmannen osapuolen tarkastus voidaan järjestää, jos ostosopimus tai hankespesifikaatio niin vaatii.
Patentit:FangRong ilmoittaa, että sillä on keksintö- ja hyödyllisyysmallipatentit, jotka kattavat sen metallinmuovauslaitteissa käytetyt komponentit ja mekanismit.
MOQ: 1 täydellinen tuotantolinja.Automaattinen osoitinpiirustus oikaisu- ja viistolinja on suunniteltu ja valmistettu asiakkaan tankoerittelyjen mukaan, joten yksi sarja riittää kokonaiseen projektiin.
Määrään perustuva tarjous:Projektihankintoja varten tarjoukset voidaan jäsentää1 sarja, 2–3 sarjaa ja 4+ sarjaa. Kunkin määrätason todellinen yksikköhinta tulee vahvistaa kaupallisessa tarjouksessa, koska konfiguraatio, työkalut ja automaatiotaso voivat muuttaa laitekustannuksia olennaisesti.
FOB-termi: FOB Shenzhenin satama, Kiinavoidaan tarvittaessa käyttää vientinoteerauksiin. Lopullinen satama, pakkausspesifikaatio, sisämaakuljetus- ja vientimaksut on mainittava erikseen proforma-laskussa ja myyntisopimuksessa.
Normaali tilauksen toimitusaika:suunnilleen60-90 päiväävakiokokoonpanoille, kuten FR-5T - FR-60T, lopullisen teknisen vahvistuksen ja tuotantoaikataulun mukaan.
Raskaaseen käyttöön tarkoitettu vakiotilaus:suunnilleen90-150 päivääFR-80T:lle ja suuremmille kokoonpanoille koneen koosta, automaatio- ja testausvaatimuksista riippuen.
Kiireellinen tilaus:Nopeutettua tuotantoaikataulua voidaan pyytää ennen tilausvahvistusta. Thenopeutettu toimitusaika on projektikohtainenja se tulee vahvistaa komponenttien saatavuuden, tehdaskapasiteetin ja vaaditun FAT-aikataulun tarkistamisen jälkeen. Kiireellisessä tilauksessa ei saa ilmoittaa oletettua toimituspäivää ennen kuin nämä tuotteet on vahvistettu.
Linja valmistetaan vientikuljetuksia varten kuljetusmittojen mukaan pakattuilla lohkoilla. Puukoteloita, kosteussuojaa ja korroosiosuojaa käytetään koneen kokoonpanon ja kuljetusreitin edellyttämissä tilanteissa. Lopulliset pakkausmitat ja kontin lastaussuunnitelmat vahvistetaan sen jälkeen, kun linjasuunnitelma on viimeistelty.
Kyllä. Vakiokonsepti yhdistää kaikki viisi toimintoa automaattisen siirron ja keskitetyn PLC-ohjauksen avulla. Raakatankojen lastaus, valmiiden nippujen poistaminen ja materiaalin täydentäminen voivat kuitenkin vaatia käyttäjän osallistumista valitusta lastaus- ja pinoamisjärjestelmästä riippuen.
Älä valitse konetta pelkästään tangon halkaisijan perusteella. Tarvittava vetovoima riippuu materiaalilaadusta, aloitushalkaisijasta, valmiista halkaisijasta, pienennyksestä kulkua kohti, suutinkulmasta, voitelusta ja vetonopeudesta. Anna nämä parametrit FangRongille voiman laskemista varten ennen FR-mallin valitsemista.
Työntöpää ja osoitinasema suorittavat erilaisia toimintoja. Työntöpää tarjoaa aksiaalista voimaa auttamaan muotin sisäänpääsyä, kun taas osoittaminen pienentää tangon pään geometriaan, joka voi mennä suuttimeen. Tietyn osoitinmenetelmän tarve riippuu aloitustangon halkaisijasta, materiaalista ja muotin konfiguraatiosta. Osoitusromu tulisi siksi arvioida erikseen sen sijaan, että oletetaan, että työntö-vetotoiminto eliminoi sen.
In-line suoristimen vakiotavoite on≤0,3 mm/m. Todellinen saavutettava suoruus riippuu tangon materiaalista, halkaisijasta, sisääntulokunnosta, vetokunnosta ja suoristimen kokoonpanosta. Kriittisissä akseli- tai tarkkuussovelluksissa hyväksymismenetelmä ja mittauspituus tulee sopia ennen tuotantoa.
Kyllä, edellyttää teknistä vahvistusta. Nämä materiaalit vaativat tavallisesti suurempaa vetovoimaa ja enemmän huomiota työkarkaisuun, voiteluun, muotin valintaan ja pienennykseen ajoa kohti. Materiaaliluokka tulee ilmoittaa ennen koneen mitoitusta.
Kyllä, suunnitellulla toiminta-alueella. Halkaisijan muutokset edellyttävät normaalisti vastaavia työkaluja ja asetusmuutoksia, kun taas valmis pituus voidaan ohjelmoida PLC:n kautta koneen leikkaus- ja käsittelyrajoissa. Jos päivittäisessä tuotannossa sekoitetaan useita halkaisijoita, työkalujen vaihtoaika tulee sisällyttää tuotantokapasiteettilaskelmaan.
Leikkaustarkkuus riippuu leikkausmenetelmästä, tangon halkaisijasta, materiaalista, mittausjärjestelmästä ja vaaditusta toleranssista. Valmiin pituuden toleranssi tulisi määrittää teknisessä sopimuksessa sen sijaan, että luottaisi yleiseen lausuntoon, kuten "korkea tarkkuus".
Kyllä. Siirtosuunta, lastauskorkeus, valmiiden tankojen pinoaminen, alkupään massan valmistelu ja loppupään koneistusliitännät voidaan ottaa huomioon layout-suunnittelussa. Olemassa olevan linjajärjestelyn ja materiaalivirtaussuunnan ilmoittaminen tarjousvaiheessa auttaa välttämään kalliita muutoksia asennuksen jälkeen.
Tarjoamateriaaliluokka, aloitushalkaisija, valmis halkaisija, tangon pituus, valmis pituus, vaadittu suoruus, viisteen koko, vuosi- tai tuntituotanto, olemassa olevat ylävirran laitteet, virtalähde ja haluttu automaatiotaso. Näytepiirustus tai valmiin tuotteen piirustus on hyödyllinen leikkaus- ja viisteasemien määrittelyssä.
Tyypillinen laajuus sisältää osoitinaseman, työntö-vetokoneen, hydraulisen voimayksikön, vetovaunun, suoran suoristimen, automaattisen leikkausyksikön, viisteyksikön, siirtomekanismit ja PLC/HMI-ohjausjärjestelmän. Muotit ja erikoistyökalut tulee mainita erikseen tarjouksessa, jotta ostaja voi selkeästi tunnistaa projektin kokonaiskustannukset.
MOQ on1 täydellinen tuotantolinja. Määräperusteiset tarjoukset voidaan valmistaa1 sarja, 2-3 sarjaa ja 4+ sarjaa. Todellinen hinta kullakin määrätasolla riippuu lopullisesta koneen kokoonpanosta ja työkaluista.
Vakiokokoonpanot yleensä vaativat60-90 päivää. Suuremmat FR-80T ja sitä uudemmat projektit vaativat yleensä90-150 päivää. Kiireellisissä projekteissa nopeutettu aikataulu voidaan arvioida ennen sopimuksen allekirjoittamista komponenttien saatavuuden ja nykyisen tehdaskapasiteetin perusteella.
Kyllä.FOB Shenzhenin satama, Kiinavoidaan lainata tarvittaessa. Tarjouksessa tulee mainita selkeästi FOB-satama, pakkauksen laajuus, maakuljetusvastuu ja mahdolliset poissuljetut maksut, jotta ostaja voi vertailla tarjouksia samalla perusteella.
Vakiotakuu on12 kuukautta käyttöönotosta. Asennusvalvonta, käyttöönotto, kuljettajan koulutus, varaosatuki ja etävianetsintä voidaan sisällyttää sopimuksen mukaan. Tarkka vastaustapa ja varaosien laajuus tulee mainita myyntisopimuksessa.
Kyllä. Testaamista asiakkaan toimittamilla materiaaleilla suositellaan projekteissa, joissa on vaikeita metalliseoksia, tiukkoja suoruusvaatimuksia tai erityistä viistegeometriaa. Sen avulla voidaan arvioida vetovoima, työkalut, oikaisuasetukset, leikkaus ja viimeistelty pinta ennen toimitusta.
Ostajan tulee tarkistaa muutakin kuin koneen liikettä. Käytännön FAT:n pitäisi kattaavetovoima ja syklin vakaus, tangon siirto, mittojen pienennys, suoruus, viimeistelty pituus, viisteen mitat, hydraulivuoto, sähkötoiminnot ja turvalukot. Kriittisten tuotteiden osalta valmiit näytteet tulee mitata sovittujen hyväksymisvaatimusten mukaisesti.
Tarvittava perustus riippuu linjan pituudesta, koneen painosta, vetovoimasta ja työmaan olosuhteista. FangRong voi tarjota perustus- ja ankkuripulttipiirroksia, kun lopullinen laiteasettelu on vahvistettu. Perustus on valmistettava hyväksytyn piirustuksen mukaan ennen asennusta.
Kyllä. Yleisiä räätälöintialueita ovat tangon halkaisija-alue, vetoisku, muotinpidin, suoristimen kokoonpano, leikkausmenetelmä, viistegeometria, siirtojärjestelmä, lastaus ja pinoaminen, PLC-kommunikaatio ja valmiiden tankojen käsittely. Räätälöinti tulee viimeistellä varsinaisesta tuotantoprosessista sen sijaan, että lisättäisiin käyttämättömiä toimintoja.
Drawbench suunnittelu vuodesta 1998:FangRong on keskittynyt kylmävetoon ja niihin liittyviin metallinmuovauslaitteisiin yli kahden vuosikymmenen ajan. Yhtiö kertoo, että sen laitteita on toimitettu asiakkaille yli 70 maahan.
Integroitu prosessisuunnittelu:Hanke ei rajoitu vetopenkin toimittamiseen. Vetovoiman, muotin järjestelyn, oikaisun, leikkaamisen, viisteen ja materiaalin siirron on toimittava yhdessä; Tämä on erityisen tärkeää silloin, kun asiakas haluaa yhden valmiin tangon kulkevan kaikkien toimintojen läpi ilman välivarastointia.
Kaksi tuotantolaitosta:Dongguanin ja Yangjiangin tuotantolaitokset tarjoavat lisätuotantokapasiteettia suuriin tai usean koneen projekteihin.
Sovelluspohjainen testaus:Mikäli mahdollista, asiakkaan varsinaisella tankomateriaalilla testaus antaa hyödyllisempää näyttöä kuin kuormittamattoman koneen esittely. Tämä koskee erityisesti ruostumatonta terästä, korkealujuutta seosterästä ja tiukat toleranssit.
Tekninen tuki toimituksen jälkeen:Asennusvalvonta, käyttöönotto, kuljettajan koulutus, varaosatuki ja etävianetsintä voidaan sisällyttää projektin laajuuden mukaan.
Tarkkaa koneen valintaa ja tarjousta varten lähetä materiaaliluokka, aloitushalkaisija, valmishalkaisija, valmis pituus, vaadittu suoruus, viisteen mitat ja tavoiteteho. Nämä parametrit riittävät suunnittelutiimille sopivan FR-mallin ja integroidun linjakokoonpanon määrittämiseen.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti