Tuotteet
Tuotteet

Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

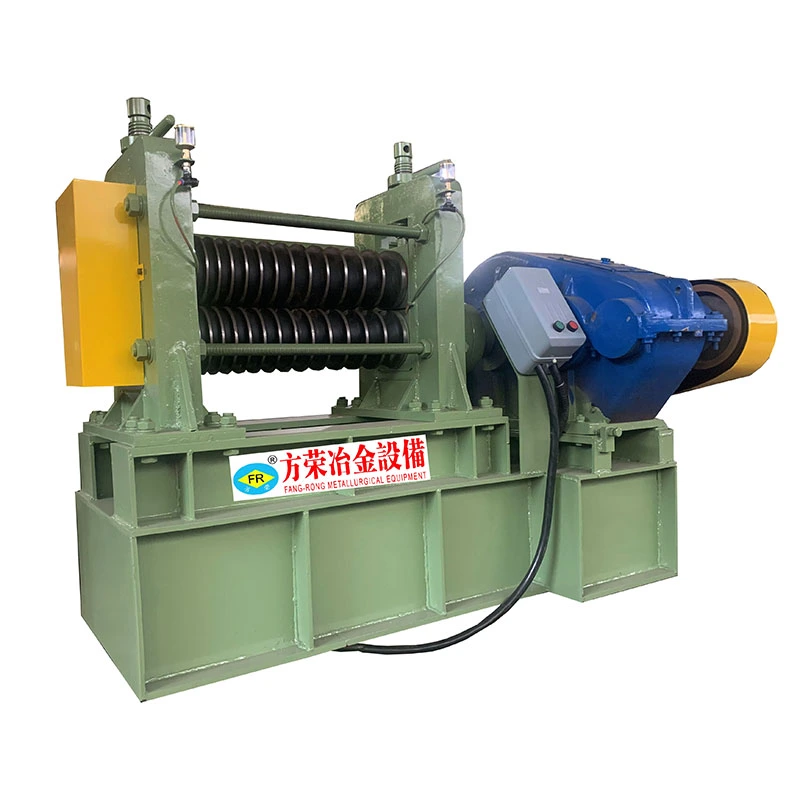
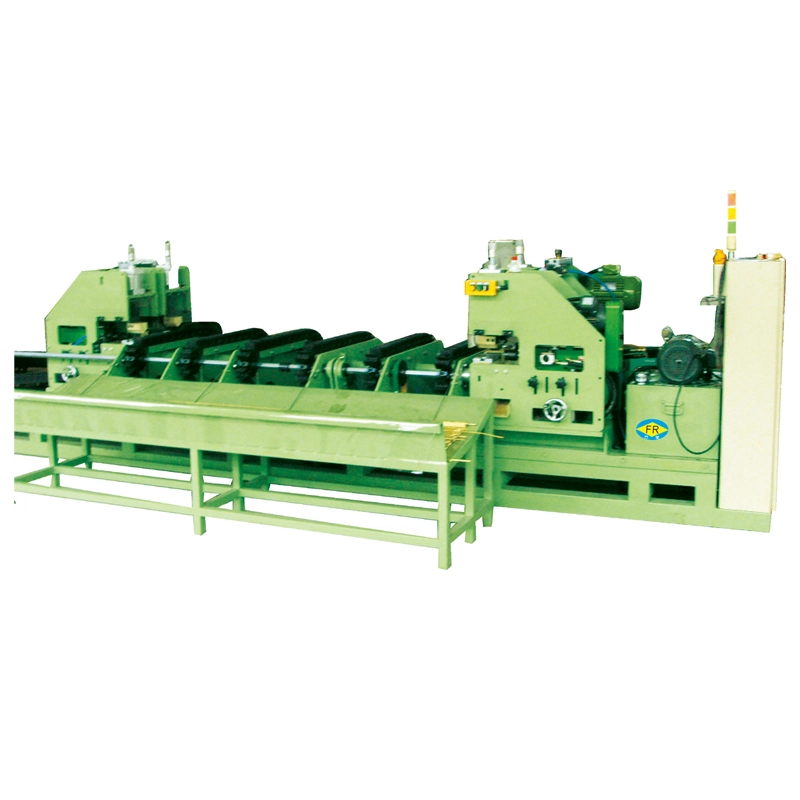
Nelirullainen rullapiirustuskone
  • Nelirullainen rullapiirustuskoneNelirullainen rullapiirustuskone
  • Nelirullainen rullapiirustuskoneNelirullainen rullapiirustuskone
  • Nelirullainen rullapiirustuskoneNelirullainen rullapiirustuskone

Nelirullainen rullapiirustuskone

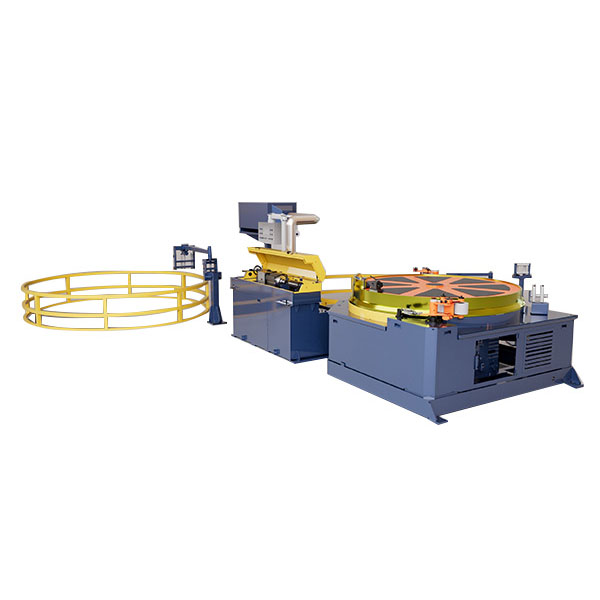
TheNelirullainen rullapiirustuskoneon suunniteltu kylmävetoonohjauskiskot, liukusäätimet ja erikoismuotoiset teräsprofiilit. Vetovoimilla300–750 kNja kiihtyy13 m/min, se käsittelee S55C, 20CrMo ja vastaavia teräksiä, joiden vetolujuus on jopa 900 MPa. Thekaksiketjuinen käyttö, pneumaattinen kiristysvaunu, säädettävä muottipidike ja jäykkä C-runko varmistavat vakaan vedon ja suoruuden≤1 mm/m. PLC-kosketusnäytön ohjaus tukee tarkkaa nopeuden säätöä. Sopii käytettäväksirakennuskoneet, automaatiolaitteet ja tarkkuusteräsprofiilit.

Luokitus: 5.0
(Arviointimäärä: 1)

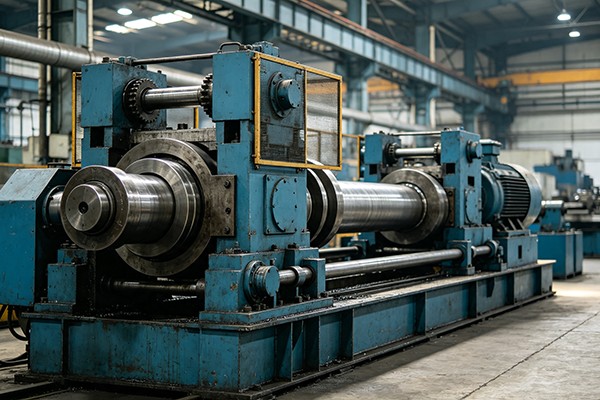
TheNelirullainen rullapiirustuskoneon ketjukäyttöinen kylmävetopenkki, joka on suunniteltu erikoismuotoisten teräsprofiilien, mukaan lukien ohjauskiskojen, liukukappaleiden, epäsymmetristen profiilien ja muiden ei-pyöreiden osien tarkkuusvetämiseen. Työkappale kohdistetaan etukäteen etureunasta ja vedetään tarkkuusveto- tai valssausmuotin läpi, mikä pienentää poikkileikkauspinta-alaa samalla kun valvotaan viimeisteltyä profiilia, mittoja ja suoruutta.

Toisin kuin perinteiset tankovetokoneet, joita käytetään pääasiassa pyöreisiin tuotteisiin, tämä kone on konfiguroitu profiileihin, joissa muotin kohdistus, vetovakaus ja viimeistelty suoruus ovat tärkeitä. Pallomainen meistinpidike mahdollistaa muotin kulman säätämisen asennuksen aikana, mikä tarjoaa lisäkeinoa vedetyn osan suoruuden korjaamiseen.

Vakiovalikoimaan kuuluvat FR-30-, FR-45- ja FR-65-mallit, joiden nimellisvetovoimat ovat 300 kN, 450 kN ja 650 kN. FR-65 käyttää kaksiketjuista vetoa suuremman kuormituksen sovelluksissa, kun taas FR-30 ja FR-45 käyttävät yksiketjuisia kokoonpanoja.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Miten piirustusprosessi toimii

Kone yhdistää ohjatun vetovoiman, tarkan meistinohjauksen ja automaattisen materiaalinkäsittelyn yhdessä vetosyklissä.

1. Materiaalin lastaus— Terästaangot tai erikoismuotoiset osat, kuten S55C ja 20CrMo, lastataan pinoamispöydälle, tavallisesti nosturilla. Työkappale siirretään sitten syöttötelan pöydälle ja sijoitetaan piirtämistä varten.

2. Työkappaleen valmistelu ja stanssaus— Työkappaleen etupää on esiterätty, jotta se voi kulkea muotin aukon läpi. Suulake on asennettu pallomaiseen muottiholkkiin. Sen kapeneva reikä, tyypillisesti noin 6°, mahdollistaa muotinpitimen säätämisen vetosuunnan ohjaamiseksi.

3. Piirustus— Vaunu tarttuu terävästä päästään käyttämällä kiilatyyppistä pneumaattista puristusmekanismia. Pääkäyttö, joka koostuu tasavirtamoottorista, vaihteistosta ja raskaasta ketjujärjestelmästä, vetää vaunua tarkkuuskoneistettuja ohjauskiskoja pitkin.

4. Hallittu purkaminen— Vetoiskun päätyttyä kelkan leuat vapauttavat työkappaleen. Valmis osa siirretään vastaanottolaitteeseen, jossa on nylonrullat kosketusvaurioiden vähentämiseksi. Sivuttaissiirtomekanismi siirtää sitten tuotteen pois piirtoviivasta.

5. Vaunun palautus— Vetokelkka palaa alkuasentoonsa, jolloin seuraava työkappale pääsee tuotantosykliin.

Mitä ongelmia se ratkaisee?

Löysät mitat kuumakäsittelyn jälkeen— Kuumavalssattujen ja suulakepuristettujen osien mitat voivat vaihdella, mikä tekee niistä sopimattomia tarkkuuskokoonpanoon. Kylmäveto pienentää poikkileikkausta hallitun suuttimen aukon kautta ja tarjoaa yhtenäisempiä valmiita mittoja.

Suoruuden vaihtelu— Pitkät ohjauskiskot ja epäsymmetriset profiilit ovat herkkiä taipumiselle aikaisempien valmistus- ja käsittelytoimenpiteiden aikana. Säädettävän pallomaisen suuttimen pidikkeen avulla käyttäjät voivat kompensoida piirustussuunnan poikkeamia asennuksen aikana.

Pinnan kunto kuumamuovauksen jälkeen— Piirtäminen voi parantaa oikein valmistetun työkappaleen pinnan kuntoa saattamalla materiaali hallittuihin kosketuksiin muotin kanssa. Kylmäveto ei kuitenkaan poista automaattisesti kaikkia pintavirheitä, joten vakavat hilseet, kuopat, saumat tai halkeamat tulee käsitellä ennen piirtämistä.

Suuret vetokuormat pitkillä profiileilla— Erikoismuotoiset teräsprofiilit voivat vaatia huomattavaa vetovoimaa, erityisesti käytettäessä vahvempia metalliseoksia tai suurempia supistuksia. FR-sarja tarjoaa erilaisia ​​voimakapasiteetteja, ja FR-65 käyttää kaksiketjuista käyttövoimaa raskaisiin sovelluksiin.

Vaurioiden käsittely piirtämisen jälkeen— Pitkät tarkkuusosat voivat naarmuuntua tai lommoja purkamisen aikana, jos ne putoavat suoraan metallipinnoille. Nailonrullia ja sivuttaista siirtojärjestelmää käytetään vähentämään iskuja ja pintakosketusta tuotteen käsittelyn aikana.

Erikoismuotoisen teräksen piirtämisen suunnitteluominaisuudet

Kolme vetovoimaluokkaa

FR-30, FR-45 ja FR-65 kattavat erilaiset vetovoimavaatimukset. Mallin valinnan tulee perustua materiaalin lujuuteen, aloitus- ja valmiisiin poikkileikkauksiin, vähennykseen ajoa kohti ja vaadittuun tuotantomäärään pelkän tonnimäärän sijaan.

Dual-chain Drive FR-65:ssä

FR-65 käyttää kahta raskasta ketjulinjaa jakaakseen vetokuorman tasaisemmin vaunun poikki. Sen pääketjussa on 200 mm jako suora levyrakenne. Tämä kokoonpano on tarkoitettu sovelluksiin, joissa vetovoima on suuri ja vakaa kuormansiirto on tärkeää.

Pallomainen muottipidike

Muotinpitimessä käytetään pallomaista holkkijärjestelyä, joka mahdollistaa muotin kulman säätämisen. Tämän ansiosta käyttäjät voivat hienosäätää vetosuunnan ja valmiin suoruuden ilman, että meistiä irrotetaan ja asennetaan uudelleen toistuvasti.

Kiilatyyppinen pneumaattinen kiinnitys

Vaunu käyttää kiilatyyppistä pneumaattista puristusmekanismia tarttumaan työkappaleen terävään päähän. Vetoiskun jälkeen leuat vapautuvat automaattisesti purkamista ja vaunun paluuta varten.

Tarkkuuskoneistettu ohjausjärjestelmä

C-tyypin runko on hitsattu rakenneteräksestä ja kuormitettu ennen koneistusta. Ohjauspinnat, asennuspinnat ja asiaankuuluvat pohjatasot koneistetaan kelkan liikkeen ja muotin sijoittelun edellyttämän kohdistuksen määrittämiseksi.

DC-moottorin ja taajuusmuuttajan ohjaus

Vetovaunua käytetään tasavirtamoottorilla ja raskaalla vaihteistolla. Mallista riippuen käytetään Parkerin tai Siemensin tasavirtakäyttöjä. Nopeussäätö mahdollistaa vetonopeuden säätämisen työkappaleen ja prosessin vaatimusten mukaan.

Automaattinen vastaanotto ja siirto

Vedon jälkeen työkappale siirretään nylonteloilla varustettuun vastaanottolaitteeseen. Ketjutyyppinen sivuttaissiirtomekanismi siirtää sitten valmiin osan pois koneesta, mikä vähentää käsinkäsittelyä vetosyklien välillä.

Integroitu öljynkeräysalusta

Koneen pohjassa on suljetut hitsatut levyt, jotka keräävät vetovoiteluainetta ja estävät sen leviämisen suoraan konepajan lattialle. Järjestely yksinkertaistaa myös siivousta piirtoviivan ympärillä.

PLC ja HMI ohjaus

Sähköjärjestelmä käyttää PLC-pohjaista ohjausta HMI-kosketusnäytöllä koneen käyttöön, parametrien asettamiseen, valvontaan ja turvallisuuteen liittyviin signaaleihin. Manuaaliset ja automaattiset käyttötilat voidaan konfiguroida tuotantoprosessin mukaan.

Yhteensopivuus kovametallin ja rullaavan muotin kanssa

Muotinpitimeen voidaan sijoittaa volframikarbidi- ja valssausmuotteja, mikä mahdollistaa työkalujen kokoonpanon sovittamisen työkappaleen materiaaliin, profiilin geometriaan ja supistusvaatimuksiin.

Tekniset tiedot

Mallin valinta

Valitse vetokone todellisen vetovoiman mukaan pelkän nimellisen leikkauskoon sijaan. Tarvittavaan voimaan vaikuttavat materiaalilaatu, vetolujuus, aloitus- ja viimeistelymitat, pienennys ajoa kohti, kitka, voitelu ja muotin geometria.

Jatkuvassa tuotannossa on yleensä edullista välttää jatkuvaa käyttöä absoluuttisella maksimivoimalla. Todellinen sallittu työkuorma tulee varmistaa voimalaskelman ja koneen valmistajan teknisen arvioinnin avulla.

Parametri FR-65 FR-30 FR-45
Kokoonpano Kaksiketjuinen, yksilinjainen Yksiketjuinen, yksirivinen Yksiketjuinen, yksirivinen
Nimellinen vetovoima 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
Suurin vetovoima 750 kN nopeudella 0–13 m/min 350 kN nopeudella 0–13 m/min 550 kN nopeudella 0–12 m/min
Nimellispiirtonopeus Noin 13 m/min Noin 13 m/min Noin 12 m/min
Nopeusalue 0–37 m/min 0-19 m/min 0-18 m/min
Tehokas piirustuspituus 12 m 12 m 12 m
Sängyn pituus ≤16 m 25 m kokonaispituus 25 m kokonaispituus
Päämoottori Z4-280-41, 166 kW, 675/1900 rpm, tasavirta 75 kW, 1000/2000 rpm, DC 110 kW, 1000/2000 rpm, DC
Päävaihdelaatikko ZFY560, suhde 112, 185 kW syöttö ZFY400-112 500-160 ZFY
Pääketju 200 mm jako, raskas suoralevyketju 180 mm, suora ketju, 2 × 2 240 mm, suora ketju, 2 × 2
DC-asema Siemens 6RA80 Parker Parker
PLC/HMI Innovaatio Innovaatio Innovaatio
Noin Jalanjälki 31 m × 4,1 m 25 m × 1,8 m 25 m × 2,1 m

Tärkeät valintaparametrit

Materiaali:Ilmoita tarkka teräslaatu, lämpökäsittelyolosuhteet, vetolujuus ja myötöraja, jos saatavilla. S55C, 20CrMo ja muut seosteräkset käyttäytyvät eri tavalla kylmämuodonmuutoksen aikana.

Aloitus- ja loppumitat:Erikoismuotoisille poikkileikkauksille on esitettävä piirustukset, joissa näkyvät kaikki kriittiset mitat pelkän nimellisen profiilin nimen sijaan.

Alennus passia kohden:Väheneminen on arvioitava yhdessä materiaalin lujuuden ja muotin geometrian kanssa. Suurempi vähennys lisää yleensä vetovoimaa ja saattaa vaatia useita läpikulkuja tai välilämpökäsittelyä.

Vaadittu suoruus:Ilmoita suoruusvaatimus sekä mittausmenetelmä ja tuotteen pituus. Väitetyllä suoruusarvolla on merkitystä vain, kun tarkastusmenetelmä ja tuotteen kunto on määritelty.

Tuotantonopeus:Sopiva vetonopeus riippuu materiaalista, muotin tyypistä, voitelusta, supistuksesta ja pintavaatimuksista. Koneen enimmäisnopeutta ei pitäisi automaattisesti pitää suositeltuna tuotantonopeudena.

Die tyyppi:Määritä, käytetäänkö prosessissa volframikarbidi-, valssaus- tai muuta työkalujärjestelyä. Suulaketyyppi vaikuttaa sekä vetovoimaan että pinnan kuntoon.

Sovellukset

Ohjauskiskot ja lineaariset liikeprofiilit

Kone soveltuu teräksisten ohjauskiskojen, liukukappaleiden ja muiden lineaarisesti liikkuvien osien vetämiseen, joissa viimeistellyn suoruus ja mittojen tasaisuus ovat tärkeitä.

Ohjainkiskotuotannossa muottiprofiili on suunniteltava todellisen poikkileikkauksen ympärille. Kriittiset mitat, kuten kiskon leveys, korkeus, uran geometria, kulman säde ja vertailupinnat, tulee sisällyttää meistinpiirustukseen.

Erikoismuotoiset teräsprofiilit

Nelirullainen valssausvetokone voidaan konfiguroida ei-pyöreille teräsprofiileille, mukaan lukien epäsymmetriset profiilit, T-profiilit, kanavaprofiilit, kulmaprofiilit ja asiakaskohtaiset muodot, joissa kylmäveto sopii.

Autojen ja raskaiden laitteiden komponentit

Kylmävedettyjä profiileja voidaan käyttää valituissa rakenne-, alusta-, jousitus- ja mekaanisissa komponenteissa, joissa vaaditaan valvottuja mittoja ja suoruutta. Prosessin soveltuvuus riippuu teräslaadusta ja tarvittavasta pelkistyksestä.

Rakennuskoneet

Sovelluksia ovat erikoisprofiilit, joita käytetään rakennuslaitteissa, ohjausjärjestelmissä, rakennekokoonpanoissa ja muissa koneen komponenteissa, joissa pitkät osat tarvitsevat kontrolloituja mittoja kuumavalssauksen tai suulakepuristuksen jälkeen.

Tarkkuustankojen ja profiilien valmistus

Konetta voidaan käyttää myös tarkkuustankovarastoon ja räätälöityihin teollisuusprofiileihin, kun vaaditut poikkileikkaus- ja materiaaliominaisuudet ovat koneen vetovoiman alueella.

Tuotantotapaukset

S55C ohjauskiskot:FR-65 voidaan konfiguroida raskaaseen ohjauskiskojen vetämiseen, jossa vaadittu vetovoima vaatii kaksiketjuista vetoa. Pallomainen meistinpidike tarjoaa säätöpisteen valmiin suoruuden ohjaamiseen asennuksen aikana.

20CrMo-liukuprofiilit:FR-45:tä voidaan harkita vahvemmille seosteräsprofiileille, kun laskettu vetovoima pysyy koneen kapasiteetin sisällä. Todelliset pienennys- ja pintatulokset tulee tarkistaa asiakkaan materiaalin kunnon, muotin suunnittelun ja voitelujärjestelmän mukaan.

Miksi valita FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 vuotta kylmäpiirustustekniikkaa

FangRong aloitti kylmävetolaiteliiketoimintansa vuonna 1998 yhteisyrityksen kautta taiwanilaisen piirtotarvikeasiantuntijan kanssa ja siirtyi kokonaan omistukseensa vuonna 2013. Yritys on edelleen keskittynyt kylmäveto-, oikaisu- ja niihin liittyviin metallinmuovauslaitteisiin.

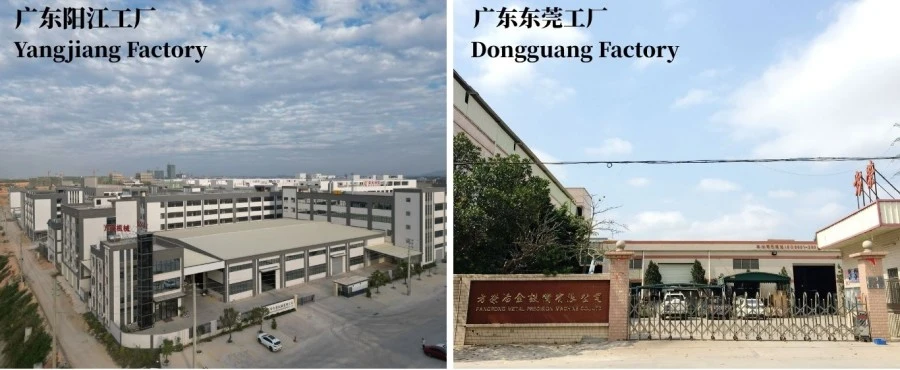
Kaksi tuotantolaitosta

Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd. tukevat laitteiden valmistusta ja kokoonpanoa. Vuotuinen tuotantokapasiteetti on yli 650 konetta.

Kansainvälinen projektikokemus

FangRong-laitteita on viety yli 70 maahan, ja asiakkaat, jotka työskentelevät teräksen, ruostumattoman teräksen, kuparin, messingin, alumiinin ja erikoisseosten kanssa, ovat käyttäneet niitä.

Tekninen tuki konetoimitusten lisäksi

Täydellisen piirustusprojektin kohdalla koneen valinta on vain yksi osa suunnittelutyötä. FangRong voi tukea muotin valintaa, perustusten suunnittelua, asennuksen valvontaa, käyttöönottoa, kuljettajan koulutusta, varaosien toimittamista ja etävianmääritystä.

Työpaja ja laadunvalvonta

Four Rollers Rolling Drawing Machine workshop

Tuotantolaitokset

Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Dalang Townissa, Dongguan Cityssä sijaitseva laitos keskittyy kylmävetokoneisiin, oikaisulaitteisiin, kierteiden valssauskoneisiin ja niihin liittyviin metallinmuovauslaitteisiin.

Yangjiang Fangrong Machinery Co., Ltd.— Yangdongin kaupunginosassa Yangjiangin kaupungissa sijaitseva toinen laitos laajentaa tuotantokapasiteettia ja tukee suurempia laiteprojekteja.

Tuotantoprosessi

Four Rollers Rolling Drawing Machine production process

1. Materiaalin tarkastus— Teräsrakennelevyt ja -profiilit tarkastetaan ennen valmistusta.

2. Leikkaus ja muotoilu— Runko- ja rakenneosat leikataan ja valmistetaan teknisten piirustusten mukaan.

3. Rungon hitsaus— C-tyypin runko ja pohja on hitsattu ja tarkastettu ennen jännityksenpoistoa.

4. Stressin lievitys— Hitsauksen jälkeinen jännityksenpoisto suoritetaan jäännöshitsauksen jännityksen vähentämiseksi ennen tarkkuustyöstöä.

5. Integroitu koneistus— Ohjauspinnat, asennuspinnat ja kriittiset pohjatasot koneistetaan vaaditun kohdistuksen aikaansaamiseksi.

6. Mekaaninen kokoonpano— Vaihteisto, ketjujärjestelmä, vaunu, muottipidike ja vastaanottomekanismit on koottu.

7. Sähköinen ja pneumaattinen integrointi— Moottorit, käytöt, PLC, käyttöliittymä, anturit ja pneumaattiset komponentit on kytketty ja testattu.

8. PLC-ohjelmointi— Ohjauslogiikka, toimintajaksot, valvontatoiminnot ja turvallisuuteen liittyvät signaalit on konfiguroitu.

9. Konetestaus— Koneen liike, vetojärjestelmä, vaunun toiminta, purkaminen, siirto ja ohjaustoiminnot tarkastetaan.

10. Lopputarkastus— Mekaaninen kohdistus, sähköturvallisuus, ohjaustoiminnot ja asiaankuuluva koneen suorituskyky tarkastetaan ennen toimitusta.

11. Vientipakkaukset— Kone on suojattu korroosiolta, iskuilta ja kuljetusvaurioilta ennen lastausta.

Tehdastestaus ennen toimitusta

Ennen toimitusta kone voidaan tarkastaa tyhjäkäynti- ja vetotesteillä sovittujen teknisten eritelmien mukaisesti. Kun asiakas toimittaa todellisia työkappalenäytteitä, tuotantotestausta voidaan käyttää vetovoiman, kelkan liikkeen, nopeuden, muotin asennuksen, purkamisen ja lopputuotteen vaatimusten tarkistamiseen.

Sovelluksissa, joissa on tiukat suoruus- tai mittavaatimukset, hyväksymiskriteerit tulee määrittää etukäteen, mukaan lukien materiaalin kunto, tuotteen pituus, toleranssi, mittausmenetelmä ja testimäärä.

Sertifikaatit

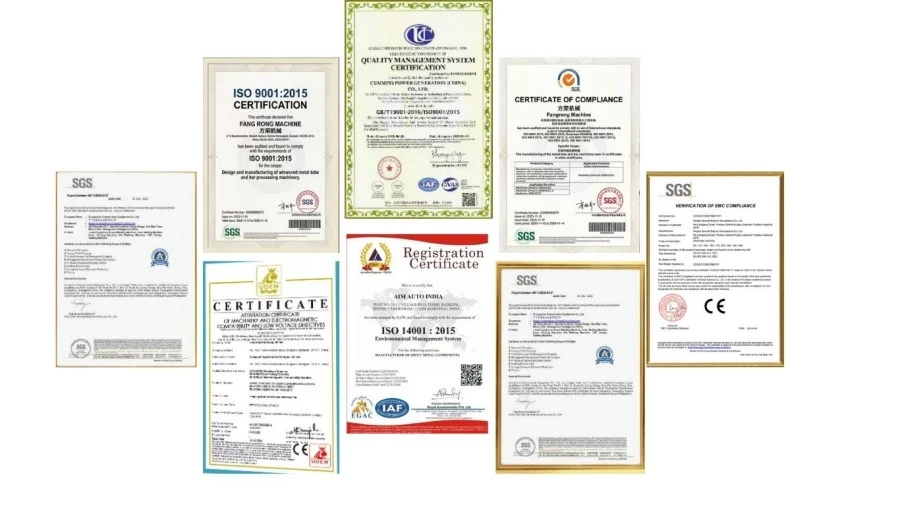
FangRong certifications for drawing machines

ISO 9001:2015— Laadunhallintajärjestelmä, joka kattaa asiaankuuluvat suunnittelu-, valmistus-, asennus- ja palvelutoiminnot. Todistusnumero UQ231211R1.

CE-merkintä— Sovellettavat FR-sarjan vakiolaitteet toimitetaan CE-dokumentaation kanssa asiaankuuluvien koneiden turvallisuusvaatimuksia varten.

SGS:n tarkastus— Riippumattomat tarkastuspalvelut voidaan järjestää projektin vaatimusten mukaisesti.

Kansalliset patentit— FangRongilla on 32 keksintöpatenttia ja yli 100 hyödyllisyysmallipatenttia, jotka kattavat laiterakenteet ja niihin liittyvät teknologiat.

Paketit ja toimitus

Four Rollers Rolling Drawing Machine packaging and shipping

Nelirullainen telapiirustuskone on valmistettu pitkän matkan kuljetuksiin rakennesuojauksella, korroosionestolla ja komponenttikohtaisilla pakkauksilla. Suuret koneen osat voidaan toimittaa lopullisen laitekokoonpanon ja työmaan logistiikkavaatimusten mukaan.

Ennen toimitusta voidaan toimittaa perustuspiirustukset, ankkuripulttiasettelut, laitedokumentaatio, sähkötiedot ja muut asennukseen liittyvät asiakirjat projektin laajuuden mukaan.

FAQ

1. Millaisia ​​teräsprofiileja nelirullainen valssausvetokone voi käsitellä?

Konetta käytetään pääasiassa erikoismuotoisten teräsosien, kuten ohjauskiskojen, liukukappaleiden, kiskojen ja muiden profiilien, joiden poikkileikkaus ei ole pyöreä, kylmävetoon. Todellinen soveltuvuus riippuu profiilin geometriasta, materiaalilaadusta, saapuvista mitoista, tarvittavasta pienennyksestä ja vetovoimasta. Koneen ja muotin valintaa varten tulee toimittaa malliprofiili tai yksityiskohtainen leikkauspiirustus.

2. Kuinka valitsen mallien FR-30, FR-45 ja FR-65 välillä?

Mallin valinnan tulisi perustua laskettuun vetovoimaan pelkän profiilin koon sijaan. FR-30, FR-45 ja FR-65 tarjoavat 300 kN:n, 450 kN:n ja 650 kN:n nimellisvetovoimat suuremmalla maksimivoimakapasiteetilla. Materiaalin lujuus, poikkileikkauksen pienennys, muottikitka, vetonopeus ja tuotantovaatimukset tulee kaikki ottaa huomioon sopivaa mallia määritettäessä.

3. Mikä on pallomaisen suutinpitimen etu?

Pallomainen meistinpidike mahdollistaa muotin asennon ja kulman säätämisen todelliseen vetosuuntaan. Tämä on erityisen hyödyllistä epäsymmetrisille profiileille, joissa pienet kohdistusvirheet voivat aiheuttaa epätasaista kuormitusta, mittapoikkeamaa tai pintajälkiä. Oikea muotin kohdistus auttaa myös säilyttämään vakaat vetoolosuhteet pidempien tuotantoajojen aikana.

4. Saavuttaako kone vaaditun suoruuden piirtämisen jälkeen?

Piirtäminen voi parantaa mittojen yhtenäisyyttä ja suoruutta, mutta lopputulosta ei ratkaise pelkkä vetopenkki. Sisään tulevan materiaalin suoruus, profiilin tarkkuus, jäännösjännitys, muotin geometria, pienennys per ajo, koneen kohdistus ja piirustusparametrit vaikuttavat kaikki tulokseen. Tiukkoja suoruusvaatimuksia varten kohde tulee varmistaa näytepiirustuksen ja mittauksen avulla ennen koneen konfiguroinnin viimeistelyä.

5. Voiko yksi kone käsitellä erilaisia ​​erikoismuotoisia profiileja?

Kyllä, edellyttäen, että profiilit ovat koneen voiman, työskentelypituuden, kelkan ja muotin kokorajojen sisällä. Eri profiilit vaativat yleensä erityisiä vetomuotit tai työkalut, kun taas samaa vetopenkkiä voidaan käyttää useille tuotteille. Jos tuotetta vaihdetaan usein, koneen valinnassa tulee huomioida myös muotinpitimen saavutettavuus ja työkalujen vaihtoaika.

6. Mitä tietoja tarvitaan ennen koneen suosittelemista?

Hyödyllisimpiä tietoja ovat materiaalilaatu, saapuvan profiilin mitat, valmiit mitat, profiilipiirustus tai CAD-leikkaus, aloitus- ja viimeistelypituus, tarvittava suoruus, tavoitesuoruus ja pinnan kunto, tuotantomäärä ja haluttu vetonopeus. Näiden parametrien avulla voidaan arvioida vaadittu vetovoima, muottikokoonpano, konemalli ja apukäsittelyjärjestelmä ennen tarjouksen tekemistä.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä