Tuotteet
Tuotteet

Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

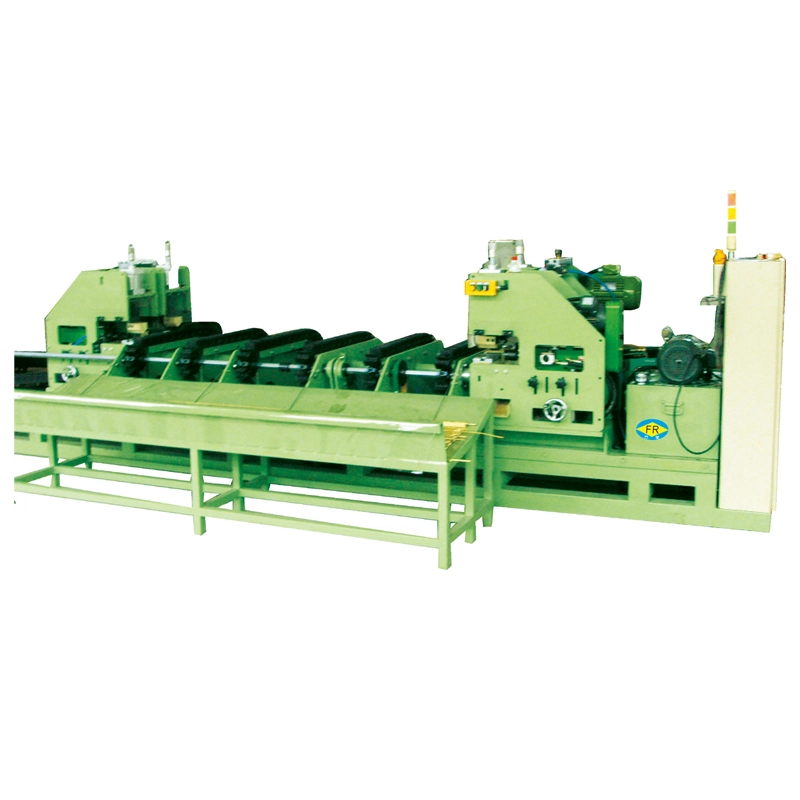
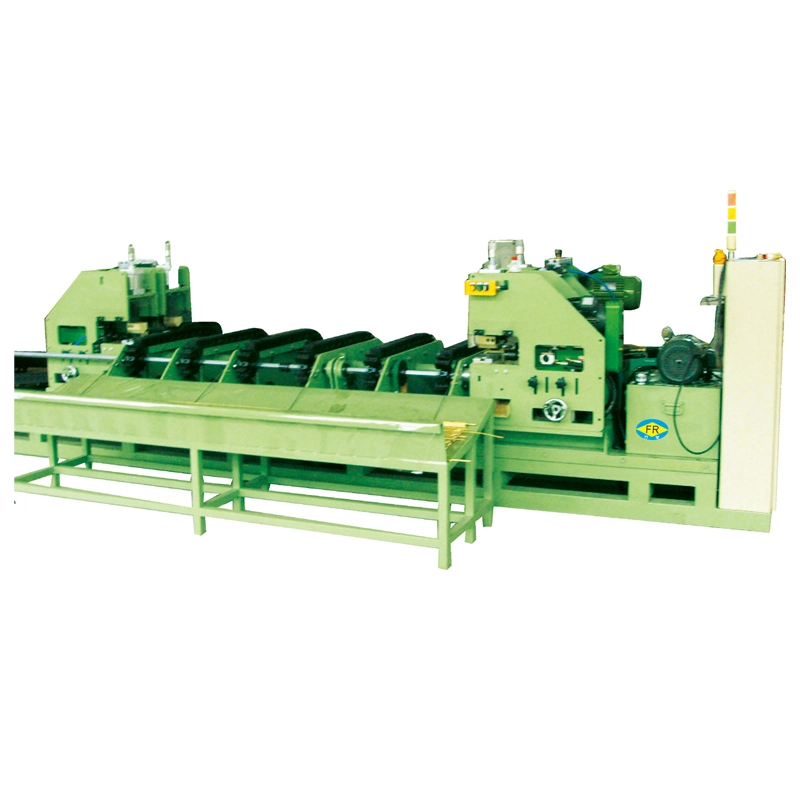
Epäsäännöllinen ketju kylmävetokone
  • Epäsäännöllinen ketju kylmävetokoneEpäsäännöllinen ketju kylmävetokone
  • Epäsäännöllinen ketju kylmävetokoneEpäsäännöllinen ketju kylmävetokone
  • Epäsäännöllinen ketju kylmävetokoneEpäsäännöllinen ketju kylmävetokone
  • Epäsäännöllinen ketju kylmävetokoneEpäsäännöllinen ketju kylmävetokone

Epäsäännöllinen ketju kylmävetokone

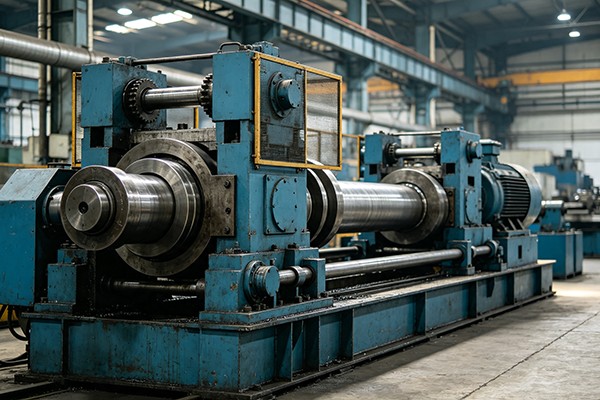
TheEpäsäännöllinen ketju kylmävetokonemuuntaa pyöreät putket tai kiinteät tangotneliömäiset, suorakaiteen muotoiset, kuusikulmiot, kahdeksankulmaiset, soikeat, kanava-, kulma-, T-muotoiset ja mukautetut epäsymmetriset profiilitohjatun kylmävedon kautta. Ketjuvetoinen vetopenkki tarjoaa7–1000 kN vetovoima, nopeuttaa28 m/min, ja vedot jopa10 m. Monisäikeiset kokoonpanot voivat piirtää 1–5 kappaletta kerralla, kun taas tarkkuussuuttimet ohjaavat profiilin mittoja, kulmien määrittelyä ja pintakäsittelyä. Soveltuu hiiliteräkselle, ruostumattomalle teräkselle, seosteräkselle, kuparille, alumiinille, titaanille ja muille erikoisseoksille.

Luokitus: 5.0
(Arviointimäärä: 1)

TheEpäsäännöllinen ketju kylmävetokoneon mekaaninen vetopenkki ei-pyöreiden putkien ja kiinteiden profiilien kylmävetoon tarkkuussuuttimen läpi. Se on suunniteltu neliön, suorakaiteen, kuusikulmaisen, kahdeksankulmaisen, soikean, kanavan, kulman, T-profiilin ja muiden mukautettujen epäsymmetristen profiilien käyttöön, jotka vaativat tiukempia mittoja, hallittua kulmageometriaa ja tasaisemman pinnan kuin kuumamuovattu materiaali voi normaalisti tarjota.

Suurin ongelma, jonka tämä kone ratkaisee, ei ole vain metalliosan muodon muuttaminen. Sen avulla valmistajat voivat aloittaa sopivasta pyöreästä putkesta tai tankosta ja käyttää hallittua kylmämuodonmuutosta valmiin epäsäännöllisen profiilin saamiseksi, jolla on ennustettavammat mitat ja pinnan kunto. Tämä on erityisen hyödyllistä hydraulisylinteriputkille, rakenneprofiileille, tarkkuusmekaanisille osille, kupari- ja alumiiniprofiileille, autokomponenteille ja erikoisseostuotteille, joissa muutoin tarvittaisiin myöhempää työstöä.

FangRongin FR-sarja kattaa 10 vakiomallia FR-16 - FR-250, maksimivetovoimat 7 - 1000 kN ja vetonopeudet jopa 28 m/min. Mallista, työkaluista ja tuotteen mitoista riippuen voidaan vetää 1-5 putkea tai tankoa samanaikaisesti. Koneeseen voidaan myös konfiguroida automaattinen syöttö-, leikkaus- ja vastaanottolaitteisto toistuvaa tuotantoa varten.

Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

Miksi Cold Draw epäsäännöllinen profiili?

Kuumavalssaus ja suulakepuristus ovat tehokkaita perusprofiilien valmistuksessa, mutta ne eivät välttämättä tarjoa tarkkuussovellusten edellyttämää mittatarkkuutta, pinnan kuntoa tai kulmien määrittelyä. Jos valmis osio työstetään myöhemmin, valmistajan on otettava huomioon myös lisämateriaalin poisto, työstöaika ja romu.

Kylmäveto muuttaa leikkausta muotin läpi kontrolloidun vetovoiman alaisena. Muotti määrittää ulkoprofiilin, kun taas vedon pienennys mahdollistaa mittojen mitoituksen ja työkarkaisun. Ontoissa profiileissa voidaan käyttää myös tuurnaa tai tulppaa ohjaamaan sisämittoja ja seinän jakautumista.

Tämä prosessi on arvokkain, kun asiakas tarvitsee toistettavan viimeistellyn profiilin pelkän karkean rakennemuodon sijaan. Esimerkiksi nelikulmaisia ​​hydraulisylinteriputkia valmistava valmistaja voi käyttää kylmävetoa tuodakseen ulkomitat ja sisägeometria lähemmäksi lopullista vaatimusta ennen hiontaa tai muita viimeistelytoimenpiteitä. Jos tuote on yksinkertainen matalatarkkuusrakenneosa, kuumamuovaus voi kuitenkin jäädä edullisemmaksi prosessiksi.

Kuinka epäsäännöllisen ketjun kylmävetokone toimii

Theprocess normally starts with a prepared round tube or solid bar. The leading end is reduced or pointed so it can enter the drawing die and be gripped by the carriage. The workpiece then passes through a non-round die while the chain-driven carriage pulls it along precision-guided rails.

Materiaalin liikkuessa muotin läpi sen poikkileikkaus pienenee ja muotoutuu uudelleen samanaikaisesti. Materiaali virtaa muottipesään muodostaen tarvittavan neliön, suorakaiteen, kuusikulmaisen tai mukautetun geometrian. Ontoissa osissa sisäinen kara tai tulppa ohjaa porausta ja auttaa hallitsemaan seinämän paksuuden jakautumista.

Ketjukäytön, alennusvaihteiston ja vaunun on toimittava yhtenä järjestelmänä. Jos vetovoima on epävakaa tai kelkka on huonosti kohdistettu, kulmien mitat, suoruus ja pinnan laatu voivat muuttua epäjohdonmukaisiksi. Tästä syystä koneen kapasiteetti tulee valita todellisen materiaalin ja vähennysaikataulun perusteella eikä pelkästään valmiiden profiilien mittojen perusteella.

Tyypillinen tuotantoskenaario:Tarkkoja suorakaiteen muotoisia putkia valmistava asiakas voi käyttää monisäikeistä kokoonpanoa, kun useat putket käyttävät samaa materiaalia ja piirustusaikataulua. Tämä lisää tehoa piirustuksen vetoa kohti. Jos asiakas muuttaa profiilin mittoja usein, yksisäikeinen asennus voi olla käytännöllisempää, koska muotinvaihdot ja asetussäädöt ovat yksinkertaisempia.

Mitä ongelmia se ratkaisee?

Tuotanto ongelma Kuinka kylmäpiirustus auttaa Kun Sillä on eniten merkitystä
Löysät mitat kuumamuovauksen jälkeen Vetomuotti mittaa osan kylmämuodonmuutoksen aikana. Tärkeää komponenteille, jotka vaativat hallittua asennustilaa tai koneistusvaraa.
Epäsäännöllinen kulmageometria Suulake ohjaa ulkoprofiilia ja kulman muotoa. Tärkeää neliön, suorakaiteen muotoisille ja mukautetuille profiileille, joita käytetään liitos- tai rakennekomponentteina.
Lisätyöstö muotoilun jälkeen Lähempänä viimeisteltyä profiilia voi vähentää myöhempää koneistusta. Työstössä arvokkain on merkittävä osa olemassa olevista tuotantokustannuksista.
Epätasainen seinän jakautuminen ontoissa profiileissa Kara- tai tulppatyökalut tarjoavat sisäistä tukea piirtämisen aikana. Tärkeää paineputkille, sylinteriputkille ja tarkkuusputkille.
Alhainen teho yksiosaisesta käsittelystä Monisäikeisillä työkaluilla voidaan piirtää useita kappaleita yhdellä vedolla. Hyödyllinen suurille tuotteille, joilla on vakaat mitat ja toistettavat työkalut.

Tuotannon tärkeimmät ominaisuudet

1. Precision Control of Non-Round Profiles
Muotti ja ohjattu vetokelkka ohjaavat profiilia materiaalin kulkiessa vetovyöhykkeen läpi. Tämä on erityisen hyödyllistä suorakaiteen ja neliön muotoisissa osissa, joissa leveys, korkeus ja kulmien mitat vaikuttavat kokoamiseen. Tyypillisessä rakenne- tai mekaanisessa komponenttisovelluksessa tiukempi profiiliohjaus voi vähentää korjaavan koneistuksen määrää vedon jälkeen.

2. Piirustusnopeus jopa 28 m/min
Ketjuvetoiset vetopenkit voivat tarjota suuria vetonopeuksia sopiville materiaaleille ja pienemmille profiileille. Suuremmasta nopeudesta on hyötyä, kun samaa tuotetta valmistetaan jatkuvasti suuria määriä. Se on vähemmän tärkeä lujille metalliseoksille tai vaikeasti vedettäville materiaaleille, joissa voitelu, muotin kuluminen ja muodonmuutoskestävyys voivat rajoittaa käytännön vetonopeutta.

3. 1-5-säikeinen piirustus
Yhden vaunun iskun aikana voidaan piirtää useita profiileja, kun tuotteen mitat ja muotin järjestely sen sallivat. Kupari-, alumiini- tai teräsprofiilien valmistajalle, joka käyttää tuhansia samanlaisia ​​kappaleita, monisäikeinen veto voi lisätä tehoa ilman, että lineaarivetonopeus kasvaa. Pienen volyymin tilauksissa, joissa koko muuttuu usein, yksisäikeinen piirtäminen voi helpottaa vaihtoa.

4. Hallittu pinnan kunto
Kylmäveto voi parantaa sopivasti valmistetun työkappaleen pinnan kuntoa, koska materiaali kulkee tarkkuussuuttimen läpi sen sijaan, että pysyisi kuumamuovatussa tilassa. Sitä ei kuitenkaan pitäisi kuvata jokaisen halkeaman, kuopan tai vian automaattiseksi poistamiseksi. Pinnan laatu vedon jälkeen riippuu edelleen tulevan materiaalin kunnosta, peittauksesta tai pinnan esikäsittelystä, voitelusta, muotin kunnosta ja valitusta kavennuksesta.

5. Epäsäännöllisten putkien sisäinen valvonta
Ontoissa profiileissa tuurna- tai tulppatyökalut ohjaavat sisäistä geometriaa, kun taas ulkoinen meisti määrittelee ulkomuodon. Tämä on tärkeää hydraulisilla ja pneumaattisilla sylinteriputkilla, joissa sisäinen välys ja seinämän jakautuminen vaikuttavat suoraan myöhempään koneistukseen ja käyttösuoritukseen.

6. Heavy Duty -ketjun ja vaihteiston käyttö
FR-sarjassa käytetään erilaisia ​​ketjun nousuja ja vaihteistokokoonpanoja vetovoimavaatimusten mukaan. Suuremmat ketjujärjestelmät on tarkoitettu raskaammille kuormille. Erittäin lujassa teräsprofiilissa, joka vaatii suurta vetovoimaa, ketjun kapasiteetista ja vaihteiston valinnasta tulee suurempia vetonopeutta tärkeämpiä.

7. Erillinen vaunun paluuasema
Paluumoottori siirtää vaunun takaisin lähtöasentoon vetoiskun jälkeen. Tämä ei lisää koneen muodonmuutoskapasiteettia, mutta se lyhentää ei-vetoaikaa ja siksi sillä on enemmän merkitystä toistuvissa tuotantoajoissa kuin pienierätuotannossa.

8. Valinnainen tuotantoautomaatio
Automaattiset syöttö-, leikkaus- ja vastaanottojärjestelmät voidaan integroida tuotantosuunnitelman mukaan. Automaatiosta on eniten hyötyä, kun tuotteen mitat pysyvät vakaina pitkien tuotantoajojen aikana. Prototyyppityössä tai toistuvissa profiilin vaihdoissa manuaalinen lastaus voi olla taloudellisempaa.

Tekniset tiedot

Mallia valittaessa tärkeimmät parametrit ovat vaadittu vetovoima, tuotteen mitat, materiaalin lujuus, pienennys ajoa kohti, vetonopeus, iskun pituus ja säikeiden lukumäärä. Vetovoima tulee laskea todellisesta prosessista sen sijaan, että käytettäisiin yksinkertaista poikkipinta-alakaavaa, koska muotin kitka, materiaalin kunto, muodonmuutosgeometria ja voitelu vaikuttavat kaikki vaadittavaan voimaan.

Malli Max. Vetovoima (kN) Max. Piirustusmatka (m) Piirustusnopeus (m/min) Paluumoottori (kW) Vähentäjä Ketjun nousu Päämoottori (kW)
FR-16 7 7 28 0.75 ZQ250 1,5" 4
FR-25 10 8 28 0.75 ZQ400 2" 7,5/11
FR-50 50 8 25 1.1 ZQ500 2,5" 22
FR-76 100 9 25 2.2 ZQ650 3" 30/37
FR-100 150 10 12 3 ZQ850 4" 45
FR-120 200 10 12 3 ZQ850 3" tupla 55
FR-150 400 10 10 3 ZQ1000 4" Double 75
FR-180 600 10 10 4 ZQ1250 5" tupla 98
FR-200 800 10 10 4 ZQ850 × 2 4" kolminkertainen 55 × 2
FR-250 1000 10 10 4 ZQ1450 5" kolminkertainen 132

Vakiokokoonpano:karajärjestelmä putken vetämiseen, pääkäyttöön, alennusvaihteistoon, vetovaunuun, meistinpitimeen ja ohjausjärjestelmään. Automaattinen syöttölaite, leikkuri ja vastaanottoteline ovat valinnaisia. Säikeiden lukumäärä: 1-5. Piirustusviiva ja työkalut voidaan räätälöidä tuotantovaatimusten mukaan.

Vetovoima ja mallin valinta

Konemalli tulee valita suurimman lasketun vetovoiman mukaan sopivalla käyttömarginaalilla. Pelkkä pinta-alan pienentämiseen ja myötörajaan perustuva laskenta ei riitä epäsäännöllisille profiileille, koska materiaalia muotoillaan myös uudelleen suulakkeen sisällä.

Esimerkiksi vähähiilisen teräksen suorakaiteen muotoinen putki, jossa on kohtalainen supistaminen, voi toimia mukavasti pienemmässä FR-mallissa, kun taas ruostumattomasta teräksestä tai nikkeliseoksesta valmistettu profiili, jolla on samat valmiit mitat, voi vaatia huomattavasti enemmän vetovoimaa. Käytännön valinnassa tulee siksi ottaa huomioon materiaalin lujuus, alku- ja loppuosa, muotin geometria, kitka, voitelu, vähennysaikataulu ja tuotantonopeus.

Tyypillinen asiakasskenaario:kun valmistaja siirtyy pyöreästä suorakaiteen muotoisesta piirroksesta monimutkaisempaan epäsymmetriseen poikkileikkaukseen, kone saattaa vaatia suurempaa voimaa, vaikka valmis poikkileikkauspinta-ala olisi samanlainen. Tämä johtuu siitä, että materiaalin täytyy virrata syvemmälle kulmiin ja muuttuvan leikkausgeometrian ympärille.

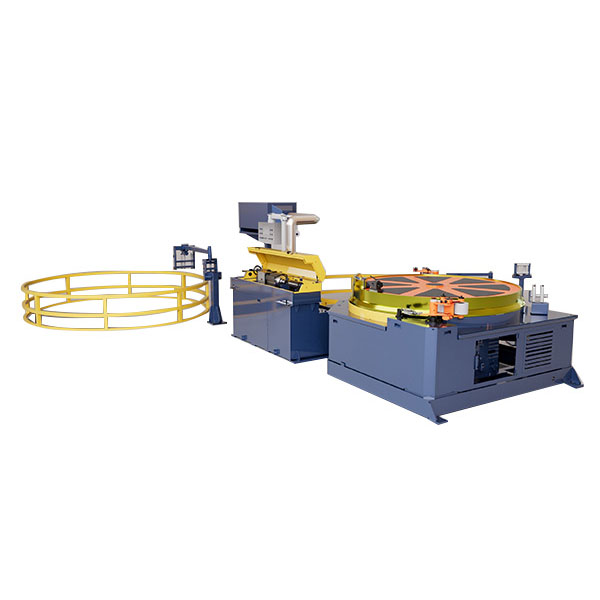
Automatic cold drawing machine configuration for irregular profiles

Sovellukset

Hydrauliset ja pneumaattiset sylinteriputket

Neliömäiset, suorakaiteen muotoiset ja muut ei-pyöreät sylinteriputket vaativat kontrolloituja sisä- ja ulkomittoja, koska lopullinen välys ja seinämän paksuus vaikuttavat hiontaan, tiivistykseen ja käyttöominaisuuksiin. Näitä putkia valmistava asiakas voi käyttää karaavusteista piirtämistä vähentääkseen korjauksen määrää ennen viimeistelyä.

Autojen ja sähköajoneuvojen komponentit

Suorakulmaisia, soikeita ja mukautettuja osia käytetään rakenneosissa, ohjaukseen liittyvissä osissa, akun jäähdytysjärjestelmissä ja muissa ajoneuvosovelluksissa. Kun tarvitaan tuhansia identtisiä profiileja, monisäikeinen piirto ja automaattinen syöttö voivat parantaa tuottoa. Pienen volyymin prototyyppituotannossa nämä automaatiovaihtoehdot eivät välttämättä oikeuta lisäinvestointeja.

Sähkö ja elektroniikka

Kuparisia ja alumiinisia suorakaiteen muotoisia osia käytetään virtakiskoissa, liittimissä ja lämmönhallintakomponenteissa. Mittojen yhtenäisyys on tärkeää silloin, kun profiilin tulee sopia ennalta määrättyyn sähköiseen tai mekaaniseen kokoonpanoon. Vetonopeus on yleensä vähemmän tärkeä kuin pinnan kunto, mittojen toistettavuus ja materiaalin muodonmuutosten hallinta.

Teollisuuskoneet ja lineaariset komponentit

Neliömäisiä ja suorakaiteen muotoisia tankoja voidaan käyttää ohjauskomponenteissa, konerakenteissa, teleskooppiosissa ja muissa mekaanisissa kokoonpanoissa. Kylmäveto on hyödyllinen, kun profiilin on säilytettävä kontrolloitu ulkomitta pitkällä pituudella sen sijaan, että se vastaisi karkeaa rakennespesifikaatiota.

Ilmailu ja erikoismetalliseokset

Titaani, nikkeliseokset ja lujat teräkset voivat vaatia tarkasti kontrolloituja vähennyksiä, koska liiallinen muodonmuutos yhdellä ajokerralla voi lisätä työkarkaisua ja vaikuttaa työkalun käyttöikään. Näissä sovelluksissa kone tulee valita yhdessä meistin suunnittelun ja läpikulkuaikataulun kanssa eikä pelkästään valmiin profiilin koon mukaan.

Lääketieteelliset ja kirurgiset osat

Ruostumattomasta teräksestä ja titaanista valmistettuja kuusikulmaisia ​​tai mukautettuja profiileja voidaan kylmävetää, kun toistettavia mittoja ja pinnan laatua tarvitaan myöhempään työstöön tai muotoiluun. Lääketieteellisissä sovelluksissa vaadittava materiaalisertifiointi ja pintaspesifikaatio tulee kuitenkin vahvistaa erikseen ostajan laatuosastolta.

Huonekalut ja koristeprofiilit

Räätälöityjä neliömäisiä, soikeita ja epäsymmetrisiä profiileja voidaan käyttää huonekalujen kehyksissä, esittelyissä ja arkkitehtonisissa komponenteissa. Tässä ulkonäkö ja mittojen toistettavuus voivat olla tärkeämpiä kuin suurin vetovoima, joten pienempi nopea FR-malli on parempi, kun materiaalia on helppo vetää.

Tuotantoskenaariot ja prosessin näkökohdat

Suuren volyymin neliömäisille putkille:käytä monisäikeisiä työkaluja, kun useilla putkilla on samat mitat ja piirustusaikataulu. Suurin tuottavuushyöty tulee käsittelemällä useita kappaleita iskua kohden sen sijaan, että vain nostetaan koneen nopeutta.

Paksuseinäisille ruostumattomille teräsprofiileille:aseta vetovoima, vaunun jäykkyys, muotin materiaali ja voitelu etusijalle ennen maksiminopeutta. Liian aggressiivinen juokseminen voi lisätä muotin kulumista ja pintavirheitä.

Hydraulisylinteriputkille:kiinnitä erityistä huomiota karan valintaan, seinämän paksuuden jakautumiseen ja vedon jälkeen jäljellä olevaan pintakäsittelyvaraan. Kone tulee sovittaa koko putken viimeistelyprosessiin sen sijaan, että sitä pidettäisiin erillisenä toimenpiteenä.

For aluminium and copper profiles:suurempi vetonopeus voi olla hyödyllistä tuotannon tehokkuuden kannalta, mutta muotin kunto ja voitelu ovat tärkeitä, koska pintajäljet ​​voivat näkyä valmiissa sähkö- tai koristetuotteissa.

Automaatiovaihtoehdot

Kone voidaan toimittaa:

  • Automaattinen ruokintateline
  • Automaattinen osoitus tai loppuvalmistelu integrointi
  • Automaattinen leikkausjärjestelmä
  • Automaattinen vastaanottoteline
  • Monisäikeinen piirustustyökalu
  • PLC ja HMI ohjaus
  • Mukautettu piirustusviiva

Täysautomaattinen linja on yleensä perusteltu, kun samaa profiilia valmistetaan jatkuvasti ja manuaalisesta lastauksesta tulee merkittävä osa työvoimakustannuksia. Jos asiakas valmistaa useita erilaisia ​​profiileja pienissä erissä, puoliautomaattinen konfigurointi voi vähentää vaihdon monimutkaisuutta ja alkuinvestointeja.

Mitä sisältyy ja mitä tulee tehtaallesi?

Vakio Irregular Chain Cold Drawing Machine -paketti on konfiguroitu vahvistetun FR-mallin ja projektispesifikaatioiden mukaan. Pääkone sisältää vetolaitteen, alennusvaihteiston, ketjujärjestelmän, vaunun, muotinpitimen ja ohjausjärjestelmän. Putken vetokokoonpanot sisältävät vaaditun karajärjestelyn.

Profiilikohtaiset muotit, erikoiskarat, automaattiset syöttö-, leikkaus- ja vastaanottolaitteet konfiguroidaan normaalisti asiakkaan tuotantovaatimusten mukaan. Ennen toimitusta kone kootaan ja sen toiminta testataan. Jos asiakasnäytteitä on saatavilla, koepiirustus voidaan järjestää valitun prosessikonfiguraation tarkistamiseksi ennen lähettämistä.

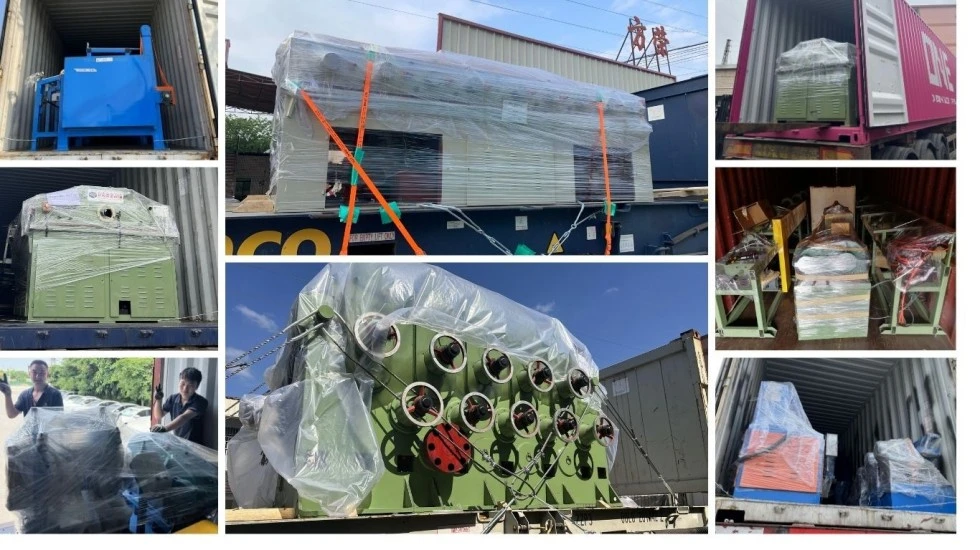
Vientikuljetuksessa pääkomponentit suojataan kosteudelta ja korroosiolta ja pakataan sovitun kuljetustavan mukaisesti. Perustuspiirustukset, asennustiedot ja käyttöönottovaatimukset toimitetaan osana projektidokumentaatiota.

Suunnittelu ja laadunvalvonta

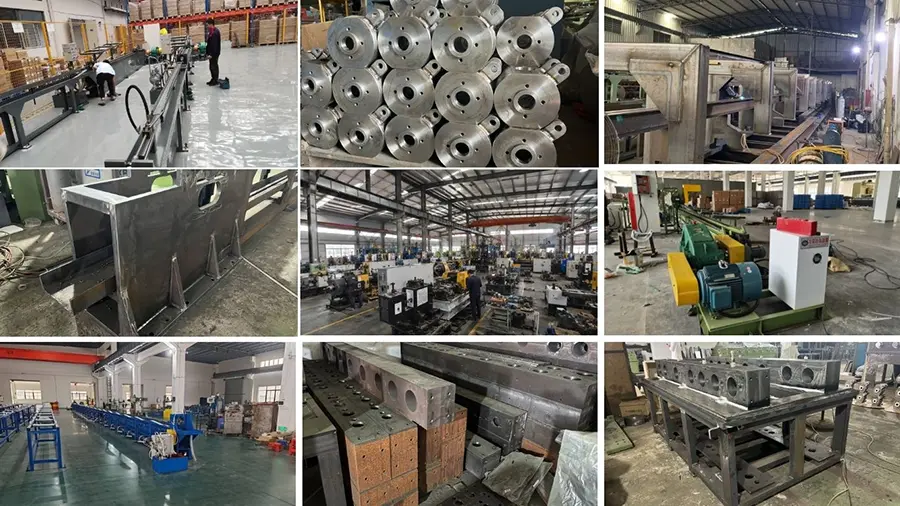
FangRongin valmistusprosessi kattaa sovellussuunnittelun, raaka-aineiden tarkastuksen, koneistuksen, mekaanisen kokoonpanon, sähköintegraation, PLC-ohjelmoinnin, testauksen ja lopputarkastuksen. Pitkäiskuisessa vetopenkissä ohjauksen kohdistus ja kelkan liike ovat erityisen tärkeitä, koska pienet kohdistusvirheet voivat vaikuttaa profiiliin koko vetopituudella.

Tehdastestaus voi sisältää tyhjäkäynnin, nimelliskuormituksen testauksen, ketjun ja kelkan tarkastuksen, tärinän ja melun valvonnan, öljyn lämpötilan tarkastukset, sähköturvallisuustarkastukset ja koetuotteiden mittojen tarkastuksen näytteitä toimitettaessa.

FangRong cold drawing machine manufacturing and assembly

Tuotantolaitokset

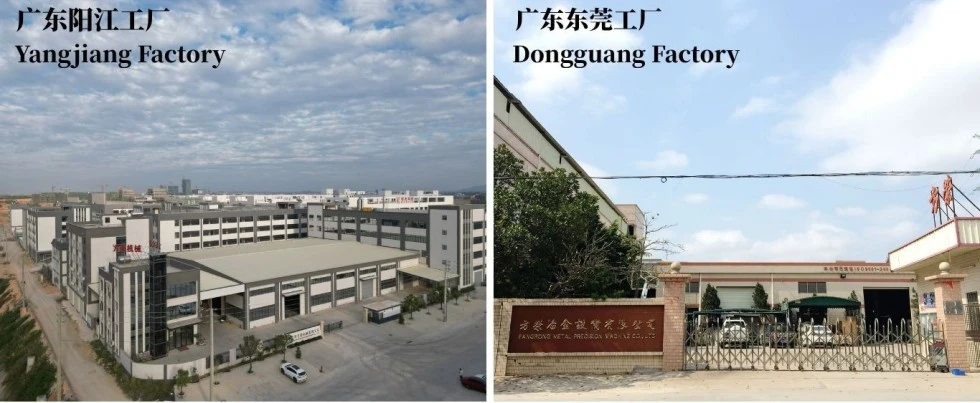
Dongguan Fangrong Metallurgical Equipment Co., Ltd.sijaitsee Dalang Townissa, Dongguan Cityssä, ja se toimii kylmäveto- ja niihin liittyvien metallinmuovauslaitteiden päävalmistusasemana.

Yangjiang Fangrong Machinery Co., Ltd.sijaitsee Yangdongin alueella, Yangjiang Cityssä ja tarjoaa lisätuotantokapasiteettia suurempiin ja räätälöityihin laiteprojekteihin.

Irregular Chain Cold Drawing Machine factory production

Valmistusprosessi

  1. Sovellustekniikka:vahvista materiaali-, profiili-, pienennys-, isku-, tuotantonopeus- ja työkaluvaatimukset.
  2. Komponenttien tarkastus:tarkastaa teräsrakenteet, akselit, ketjut, vaihteistot ja ostetut komponentit.
  3. Tarkkuustyöstö:koneohjaimet ja käyttökomponentit hyväksyttyjen piirustusten mukaisesti.
  4. Mekaaninen kokoonpano:asenna vaunu, ohjausjärjestelmä, ketju, rattaat ja vaihteisto.
  5. Sähköinen integrointi:kytke moottorit, anturit, ohjauskaappi, PLC ja HMI.
  6. Koekäyttö:tarkista vaunun liike, ketjun toiminta, paluuliike ja ohjaustoiminnot.
  7. Kuormitustestaus:Suorita nimelliskuormitustestaus ja koepiirustus, jos projekti sen sallii.
  8. Lopputarkastus:tarkasta mekaaniset, sähköiset ja turvallisuuteen liittyvät toiminnot ennen toimitusta.
  9. Vientipakkaus:käytä kosteus- ja korroosiosuojaa ja valmistele kone kansainvälisiä kuljetuksia varten.

Sertifikaatit ja standardit

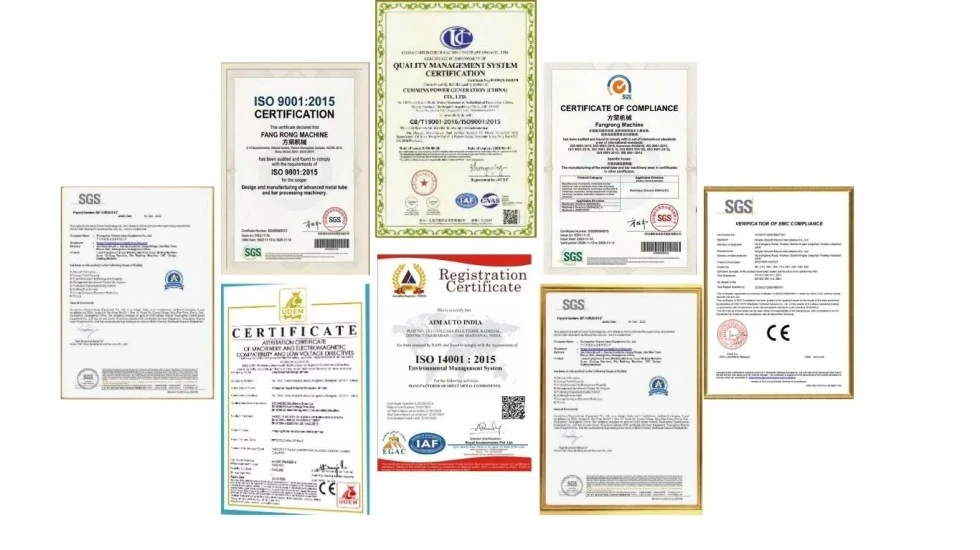
Cold drawing machine certification and quality documentation

ISO 9001:2015— Laadunhallintajärjestelmä. Todistusnumero UQ231211R1.

CE-merkintä— Laitteet soveltuviin Euroopan markkinoiden kokoonpanoihin voidaan toimittaa täyttämään asiaankuuluvat vaatimuksetKonedirektiivi 2006/42/EY, soveltuvilla koneen turvatoimilla, jotka on sisällytetty koneen kokoonpanon mukaan.

SGS:n tarkastus— Kolmannen osapuolen tarkastus voidaan järjestää, jos ostosopimus tai hanke sitä edellyttää.

Patentit— FangRong on raportoinut keksintö- ja hyödyllisyysmallipatenteista, jotka kattavat muun muassa ketjun kiristyksen, monisäikeiset muotinpitimet ja karajärjestelmät. Patenttiasiakirjat voidaan toimittaa tarvittaessa todentamista varten.

UL:UL certification is not included as a standard claim for this machine. Jos kohdemarkkinoilla tarvitaan UL-listattuja sähkökomponentteja tai tiettyä UL-vaatimustenmukaisuuspakettia, vaatimus tulee vahvistaa ennen tarjouksen tekemistä, jotta sähkökokoonpano voidaan suunnitella vastaavasti.

Kaupalliset ehdot

MOQ 1 setti
Tason 1 hinta 1 sarja - vakiohintayksikköhinta
Tason 2 hinta 2-4 sarjaa – määräkohtainen alennettu hinta tarjouksen mukaan
Tason 3 hinta 5+ sarjaa – projekti-/volyymitarjous saatavilla
Maksuehdot 30 % talletus; 70 % saldo ennen lähetystä tehtaan vastaanottotestauksen jälkeen, ellei myyntisopimuksessa ole toisin sovittu.
FOB Tarkka lähtösatama tulee vahvistaa kaupallisessa tarjouksessa ja myyntisopimuksessa ennen julkaisemista.
Normaali tilauksen toimitusaika Noin 30–60 päivää tavallisille FR-16-FR-100-kokoonpanoille; Suuremmat tai räätälöidyt koneet voivat vaatia noin 90–120 päivää.
Nopeutettu tilauksen toimitusaika Nopeutettu tuotanto on saatavilla nykyisen tehdaskapasiteetin, koneen mallin ja komponenttien saatavuuden mukaan. Vahvistettu nopea toimituspäivä on ilmoitettu tarjouksessa tilauksen tarkastelun jälkeen.
Takuu 12 kuukautta käyttöönotosta sovittujen takuuehtojen mukaisesti.
Asennus Asennusvalvonta, käyttöönotto ja käyttäjäkoulutus voidaan järjestää projektin laajuuden mukaan.

Usein kysytyt kysymykset

1. Mitä epäsäännöllisiä profiileja tämä kone voi piirtää?

Epäsäännöllisen ketjun kylmävetokone voidaan konfiguroida neliön, suorakaiteen, kuusikulmaisen, kahdeksankulmaisen, soikean, kanavan, kulman, T-profiilin ja mukautettujen epäsymmetristen profiilien kanssa. Todellinen profiilivalikoima riippuu käytettävissä olevasta vetovoimasta, muotin mitoista, materiaalista ja työkalujen suunnittelusta.

2. Voiko se vetää sekä kiinteitä tankoja että putkia?

Kyllä. Kiinteissä tangoissa käytetään kiinteän profiilin muotteja ja asianmukaisia ​​tartuntajärjestelyjä, kun taas putkissa käytetään suulaketta yhdessä vaaditun kara- tai tulppakokoonpanon kanssa. Työkalu tulee valita aloitus- ja valmiiden mittojen mukaan.

3. Kuinka valitsen FR-50-, FR-76-, FR-100- ja suurempien mallien välillä?

Ilmoita materiaaliluokka, aloitusmitat, valmis profiilipiirustus, pienennys ajoa kohti, tuotteen pituus ja tavoiteteho. FangRong osaa laskea tarvittavan vetovoiman ja suositella sopivaa mallia. Valmiin profiilin koko ei yksin riitä tarkkaan koneen valintaan.

4. Voidaanko todellakin piirtää viisi profiilia samanaikaisesti?

Jopa viisi säiettä voidaan konfiguroida koneen mallin, vaunun leveyden, suutinjärjestelyn ja tuotteen mittojen salliessa. Monisäikeinen piirustus on edullisin suurille tuotteille, joilla on sama materiaali ja prosessiaikataulu.

5. Mikä pienennys kulkua kohti sopii epäsäännölliselle profiilille?

Ei ole olemassa yleistä vähennysprosenttia. Materiaalin lujuus, profiilin geometria, muotin rakenne, voitelu ja työstökarkaisu vaikuttavat kaikki sallittuun vähennykseen. Konservatiivinen monikierrosaikataulu voidaan vaatia erittäin lujalle ruostumattomalle teräkselle, titaanille tai nikkeliseoksille.

6. Tarvitaanko osoitinkonetta?

Perinteinen ketjunveto vaatii normaalisti etupään pienentämisen riittävästi muotin sisääntuloa ja kelkkaan tarttumista varten. Tästä syystä voidaan tarvita erillinen osoitinkone, ellei tuotantolinjalla käytetä muuta hyväksyttyä loppukäsittelymenetelmää. Osoitinlaitteet voidaan tarvittaessa integroida automatisoituun linjaan.

7. Mikä on vakiotoimituksen laajuus?

Vakiotoimitukseen sisältyy yleensä päävetokone, käyttöjärjestelmä, vaihteisto, ketju, vaunu, muotinpidin, ohjausjärjestelmä ja putkikarajärjestely tarvittaessa. Profiilikohtaiset muotit, erikoiskarat ja automaattiset syöttö-, leikkaus- tai vastaanottolaitteet konfiguroidaan erikseen projektin mukaan.

8. Kuinka kauan toimitus kestää?

Tavalliset FR-16–FR-100 -koneet vaativat yleensä noin 30–60 päivää. FR-150 ja suuremmat koneet, räätälöidyt kokoonpanot ja erikoisautomaatio voivat vaatia noin 90–120 päivää. Nopea toimitus arvioidaan yksilöllisesti tuotantokapasiteetin ja komponenttien saatavuuden mukaan.

9. Mitä tietoja tarvitaan tarjoukseen?

Ilmoita materiaaliluokka, aloitusleikkaus, valmis profiilipiirustus tai mitat, putkien seinämän paksuus, tuotteen pituus, vaadittu teho, säikeiden lukumäärä ja haluttu automaatiotaso. Esimerkki- tai CAD-piirustus on hyödyllinen, kun profiili on epäsymmetrinen tai siinä on tiukat kulmavaatimukset.

10. Voidaanko kone toimittaa eurooppalaisiin tai pohjoisamerikkalaisiin projekteihin?

Kyllä. Koneen kokoonpano ja sähköjärjestelmä voidaan mukauttaa kohdemarkkinoille. Konedirektiivin 2006/42/EY mukaisia ​​CE-vaatimuksia voidaan käsitellä sovellettavien eurooppalaisten kokoonpanojen osalta. Jos UL:iin liittyvät sähkövaatimukset ovat voimassa, ne tulee määritellä ennen tuotantoa, jotta ohjauskomponentit ja sähkösuunnittelu voidaan valita niiden mukaisesti.

11. Voinko testata omaa materiaaliani ennen ostamista?

Projektin olosuhteiden salliessa voidaan järjestää näytepohjainen prosessiarviointi. Varsinaisten materiaali- ja valmiiden profiilien vaatimusten ilmoittaminen mahdollistaa vetovoiman, työkalujen ja läpikulkuaikataulun arvioinnin tarkemmin kuin pelkkien teoreettisten laskelmien avulla.

12. Mitä minun tulee tarkistaa ennen koneen asentamista?

Ostajan tulee vahvistaa perustuksen lujuus, koneen jalanjälki, veto-iskuväli, sähkökapasiteetti, materiaalin syöttötila, tuotteen vastaanottoalue ja nosturi- tai nostopääsy. FangRong voi tarjota perustan ja asennustiedot koneen lopullisen kokoonpanon mukaan.

Pyydä koneen kokoonpanoa

Jos haluat tarkan tarjouksen, lähetämateriaaliluokka, aloitusprofiili, valmis profiili, putken seinämän paksuus tarvittaessa, tuotteen pituus, vaadittu teho ja säikeiden lukumäärä. FangRong voi sitten arvioida tarvittavan vetovoiman, FR-mallin, suutin- ja karakokoonpanon, iskun ja automaation tason sen sijaan, että valitsisi koneen pelkän profiilikoon perusteella.

Irregular Chain Cold Drawing Machine packaging and shipment
Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä