Tuotteet
Tuotteet

Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

Hiiliteräksinen pyörivä Swager Machine
  • Hiiliteräksinen pyörivä Swager MachineHiiliteräksinen pyörivä Swager Machine
  • Hiiliteräksinen pyörivä Swager MachineHiiliteräksinen pyörivä Swager Machine
  • Hiiliteräksinen pyörivä Swager MachineHiiliteräksinen pyörivä Swager Machine
  • Hiiliteräksinen pyörivä Swager MachineHiiliteräksinen pyörivä Swager Machine
  • Hiiliteräksinen pyörivä Swager MachineHiiliteräksinen pyörivä Swager Machine

Hiiliteräksinen pyörivä Swager Machine

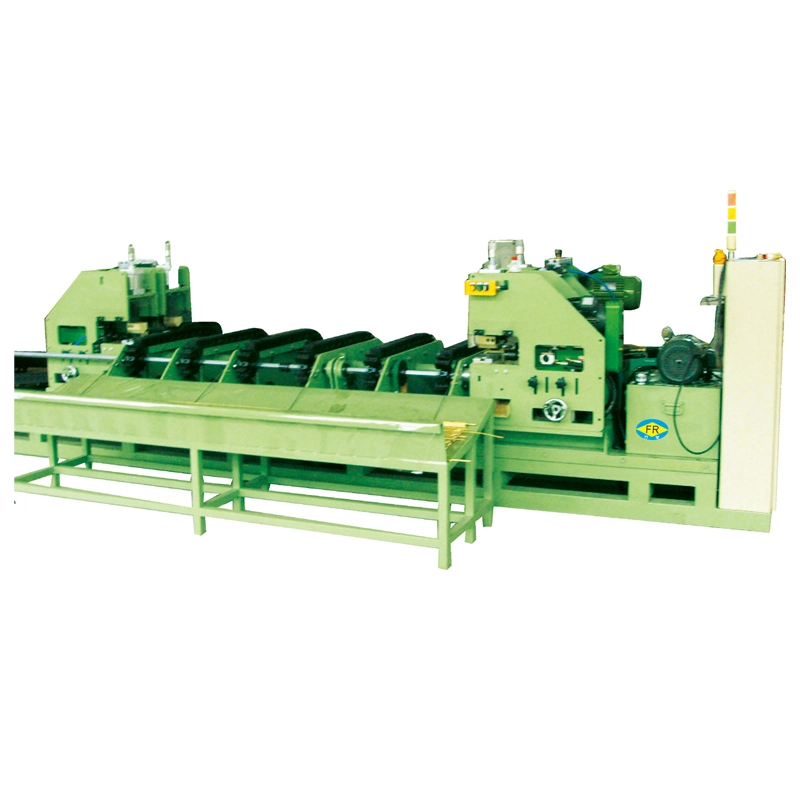
Carbon Steel Rotary Swager Machine pienentää hiiliteräsputkien, putkien, tankojen ja tankojen päitä säteittäisellä vasaralla ennen vetoa, kierteitystä tai muita prosesseja. Pyörivät meistit iskevät materiaaliin toistuvasti useista suunnista muodostaen supistetun pään ilman materiaalin poistamista. Tämä prosessi auttaa säilyttämään putken samankeskisyyden ja rajoittaa muodonmuutoksia. Se sopii teräsputkitehtaisiin, kylmävetolinjoihin ja metallinkäsittelysovelluksiin.
Luokitus: 5.0
(Arviointimäärä: 1)

Carbon Steel Rotary Swager Machine vähentää hiiliteräsputkien, putkien, kiinteiden tankojen ja tankojen ulkohalkaisijaa säteittäisellä takomalla. Useat meistit työskentelevät työkappaleen ympärillä, kun kara pyörii, muodostaen vähitellen tarvittavan supistetun pään leikkaamatta pois materiaalia.

Kylmäveto- ja putkenvetolinjoja varten koneella valmistetaan pienempi putken tai tangon pää, joka voi mennä vetomuotiin. Samaa prosessia voidaan käyttää ennen kierteitystä, taivutusta, taontaa, koneistusta ja muita toimenpiteitä, jotka vaativat pienennetyn työkappaleen pään.

Carbon Steel Rotary Swager Machine Carbon Steel Rotary Swaging Machine for Steel Tube End Reduction Carbon Steel Tube Rotary Swager Machine Carbon Steel Bar Rotary Swaging Machine Carbon Steel Rotary Swager Machine Die Forming

Missä pyörivää hiontaa käytetään teräksen jalostuksessa

Supistettu pää on usein tarpeen ennen seuraavaa muovausoperaatiota. Esimerkiksi kylmävetolinjalla alkuperäinen putken halkaisija voi olla liian suuri kulkemaan vetomuotin läpi. Pyörivä taputus pienentää putken pään valittua osaa, jotta se voidaan työntää suulakkeeseen.

Kiinteissä tankoissa käytetään samaa periaatetta, kun tarvitaan pienempi aloitusosa vetämiseen, takomiseen, koneistukseen tai kierteitykseen. Tarvittava pienennys määräytyy alkuhalkaisijan, materiaalilaadun, lopullisen halkaisijan ja pienennetyn osan pituuden mukaan.

Tämä tekee pyörivästä swagerista esikäsittelykoneen eikä korvaajan alavirran veto- tai muovauslaitteistolle.

Pyörivä Swager kone verrattuna hydrauliseen osoitinkoneeseen

Tuote Pyörivä Swager Machine Hydraulinen osoitinkone
Muodostusmenetelmä Toistuva säteittäinen taonta pyörivillä muotteilla Hydraulisylinterit käyttävät muottipuristimia
Materiaalin muodonmuutos Materiaali puristuu asteittain työkappaleen ympärille Materiaali muodostuu ohjatun suutinliikkeen avulla
Tyypillinen käyttö Vähennetyt putken ja tangon päät ennen vetoa tai jatkokäsittelyä Putken päiden muotoilu ja osoittaminen paikkaan, jossa hydraulista puristusta suositellaan
Materiaalivalikoima Hiiliteräsputket, -putket, -tangot; kokoonpanosta riippuvainen Sopiva materiaalivalikoima riippuu koneen ja muotin kokoonpanosta
Loppugeometria Muottisarjan muodostama supistettu tai kartiomainen pää Muotoiltu pää hydraulisen suutinrakenteen mukaan
Prosessin ominaisuus Toistuva vaikutus useista suunnista Hydraulisylinterien kautta kohdistettu puristusvoima

Parempi valinta riippuu materiaalista, aloitusmitoista, tarvittavasta päädyn geometriasta, pienennyspituudesta, tuotantonopeudesta ja siitä, kuinka kone kytkeytyy seuraavaan prosessiin. Kylmävetoviivaa varten nämä parametrit tulee vahvistaa yhdessä sen sijaan, että valitaan vain putken enimmäishalkaisija.

Kuinka hiiliteräksinen pyörivä swager muodostaa lopun

Taajuuspää sisältää useita karkaistuja muotteja, jotka on järjestetty työkappaleen ympärille. Käytön aikana kara pyörii ja muotit koskettavat toistuvasti putkea tai tankoa eri suunnista.

Kun työkappale liikkuu muottialueen läpi, materiaali puristuu asteittain kohti vaadittua halkaisijaa. Koska prosessi muodostaa metallin leikkaamisen poistamisen sijaan, pienennetty osa jää osaksi alkuperäistä työkappaletta.

Muottiprofiili määrittää muodostetun osan muodon. Suulakesarjan vaihtaminen mahdollistaa erilaisten pienennettyjen halkaisijoiden ja päätypituuksien valmistamisen.

Mikä vaikuttaa pienempään päädyn kokoon?

Koneen kapasiteetti ei yksin määrää lopullista terävää tai supistettua päätä. Alkuulkohalkaisija, putken seinämän paksuus, materiaalityyppi, vaadittu lopullinen halkaisija, pienennyspituus ja muotin geometria on otettava huomioon.

Putken käsittelyssä seinämän paksuus on erityisen tärkeä. Putki ja umpitanko, joilla on sama ulkohalkaisija, eivät toimi samalla tavalla säteittäisen muovauksen aikana. Myös seuraava piirustusprosessi tarvitsee riittävästi lyhennettyä pituutta ja sopivaa siirtymistä täysikokoiseen osaan.

Tästä syystä FangRong voi valita koneen ja muotin kokoonpanon todellisen putken tai tangon teknisen eritelmän mukaan sen sijaan, että käyttäisivät koneen enimmäishalkaisijaa ainoana valintakriteerinä.

Konemallit FR-25, FR-76 ja FR-100

Nykyinen FangRong-konevalikoima sisältää mallit FR-25, FR-76 ja FR-100. Niiden tärkeimmät erot ovat työkappaleen suurin halkaisija, pienin pienempi halkaisija, suutinpituus, moottorin konfiguraatio, koneen koko ja paino.

Parametri FR-25 FR-76 FR-100
Max. kutistuvan putken halkaisija φ25 × T2,0 mm φ76 × T4,0 mm φ100 × T4,0 mm
Min. kutistuvan putken halkaisija φ6mm; vaihda pohjamuotti φ3mm φ10mm; vaihda pohjamuotti φ6mm φ10mm; vaihda pohjamuotti φ6mm
Die määrä 4 4 4
Die pituus 60 mm 100 mm 118 mm
Karan moottori 4KW-4N 9KW*6N 15KW-6N
Karan nopeus 238r/min 220 r/min 220 r/min
Paino 1200kg 2000kg 2500kg
Mitat (P × L × K) 900 × 1000 × 1300 mm 1000 × 1150 × 1350 mm 1200 × 1200 × 1450 mm

Yllä olevat tekniset tiedot ovat viitteellisiä. Todelliset koneen parametrit voivat vaihdella materiaali- ja käsittelyvaatimusten mukaan. Mukautetut tekniset tiedot ja muottikokoonpanot ovat saatavilla.

Kuinka valita koneen malli

FR-25 on tarkoitettu pienemmille työkappaleille, joiden suurin kutistuvan putken halkaisija on φ25 × T2,0 mm. FR-76 laajentaa työskentelyalueen φ76 × T4,0 mm:iin, kun taas FR-100 käsittelee työkappaleita φ100 × T4,0 mm:iin asti lueteltujen teknisten tietojen mukaan.

Malli tulee valita todellisista prosessitiedoista. Tarjous vaatii yleensä materiaalityypin, putken tai tangon halkaisijan, putkien seinämän paksuuden, vaaditun pienennetyn halkaisijan, pienennetyn pään pituuden, työkappaleen pituuden ja odotetun tuotantokapasiteetin.

Jos Carbon Steel Rotary Swager Machine asennetaan ennen kylmävetokonetta, vetomuotin koon ja vaaditun sisääntulopään ilmoittaminen on myös hyödyllistä muotin kokoonpanon määrittämisessä.

Hiiliteräsputkien ja -tankojen käsittelysovellukset

Kylmä piirustus viivoja
Swager valmistelee putken tai tangon päät, jotta työkappale pääsee sisään vetomuotiin. Tämä on yksi tärkeimmistä pyörivän taputtamisen sovelluksista.

Hiiliteräsputkien valmistus
Käytetään valittujen putken päiden pienentämiseen ennen vetoa ja muita alavirran muovaustoimenpiteitä.

Terästangon ja -tangon käsittely
Kiinteät tangot ja tangot voidaan pienentää päässä vetoa, taontaa, koneistusta tai kierteitystä varten.

Autojen komponentit
Soveltuu teräsakselien, putkien, tankojen ja muiden komponenttien valmistukseen, jotka vaativat pienennetyn poikkileikkauksen ennen myöhempää käsittelyä.

Rakennus- ja rakenneteräksen käsittely
Voidaan käyttää terästankoille ja putkimaisille tuotteille, joissa työkappaleen päätä on pienennettävä jatkovalmistusta varten.

Konetekniikka
Käytetään loppuvalmisteluprosessina ennen koneistusta, kokoonpanoa, piirtämistä tai muita tarkkoja metallintyöstötoimenpiteitä.

Öljy- ja kaasulaitteet
Koskee hiiliteräsputkia ja muita terästyökappaleita, joita käytetään teollisuuslaitteissa, putkistoissa ja niihin liittyvissä valmistusprosesseissa materiaali- ja mittavaatimusten mukaisesti.

FangRongin valmistus- ja laitekokemus

FangRong perustettiin vuonna 1998, ja sillä on yli 26 vuoden kokemus oikaisukoneista, kylmävetolaitteista ja niihin liittyvistä metallurgisista koneista.

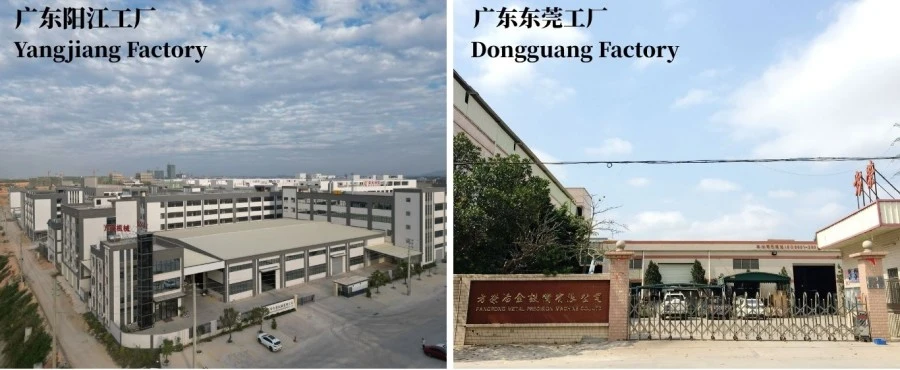
Yhtiöllä on kaksi tuotantolaitosta: Dongguan Fangrong Metallurgical Equipment Co., Ltd. Dalang Townissa Dongguanin kaupungissa ja Yangjiang Fangrong Machinery Co., Ltd. Yangdongin alueella, Yangjiangin kaupungissa.

FangRong-laitteita on toimitettu yli 10 000 asiakkaalle ja niitä on käytetty yli 60 toimialalla. Tuotteita viedään yli 60 maahan ja alueelle.

FangRong Carbon Steel Rotary Swager Machine Manufacturer

Dongguanin tehdas on pääkonttori ja ensisijainen tuotantokanta, joka tuottaa kylmävetokoneita, oikaisukoneita, kierteiden valssauslaitteita ja niihin liittyviä koneita. Yangjiangin tuotantolaitos tarjoaa lisää tuotantokapasiteettia ja tukee laitetoimituksia.

FangRong testaa myös koneen toimintaa, suoruustarkkuutta, toimintavakautta ja materiaalien yhteensopivuutta.

FangRong Metal Processing Equipment Factory

Koneiden valmistus ja tarkastus

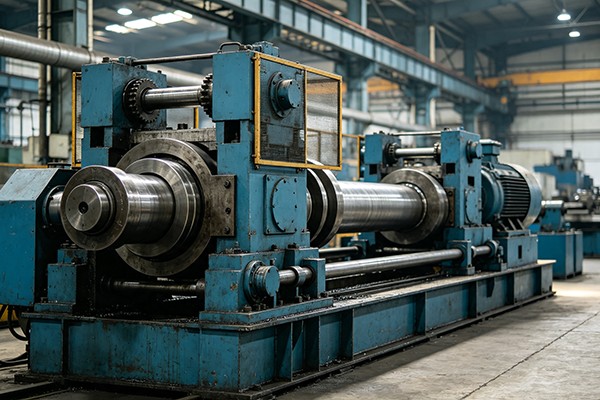
Carbon Steel Rotary Swager Machine rakennetaan useiden tuotantovaiheiden kautta materiaalien valmistelusta ja koneistuksesta kokoonpanoon, sähköasennukseen, testaukseen ja lopulliseen pakkaamiseen.

Runko ja mekaaniset osat

Teräslevyt, akselit, rakenneosat ja muut komponentit valmistetaan koneen suunnittelun mukaan. Leikkaus-, poraus-, jyrsintä-, sorvaus- ja muita työstötoimenpiteitä käytetään tarvittaessa.

Huuhtelupään ja meistin kokoonpano

Kara, muotin pidike, meistit ja niihin liittyvät voimansiirron osat kootaan ja tarkastetaan täydellisenä muovausjärjestelmänä. Suulakkeen mitat sovitetaan vaaditun alennusalueen mukaan.

Käyttö- ja sähköasennus

Karakäyttö, moottori, sähkökaappi, ohjauslaitteet ja turvakomponentit asennetaan ja johdotetaan ennen koneen käyttöönottoa.

Koekäyttö

Ennen toimitusta koneella tarkistetaan karan toiminta, muovaustoiminta, tärinä, sähköiset ohjaimet ja toimintavakaus. Tarvittaessa voidaan käyttää näytemateriaalia muovaustuloksen tarkistamiseen.

Lopputarkastus ja pakkaus

Tarkastuksen jälkeen kone valmistetaan kuljetusta varten kansainväliseen kuljetukseen soveltuvalla suojapakkauksella.

Carbon Steel Rotary Swager Machine Manufacturing Process

Sertifikaatit ja patentit

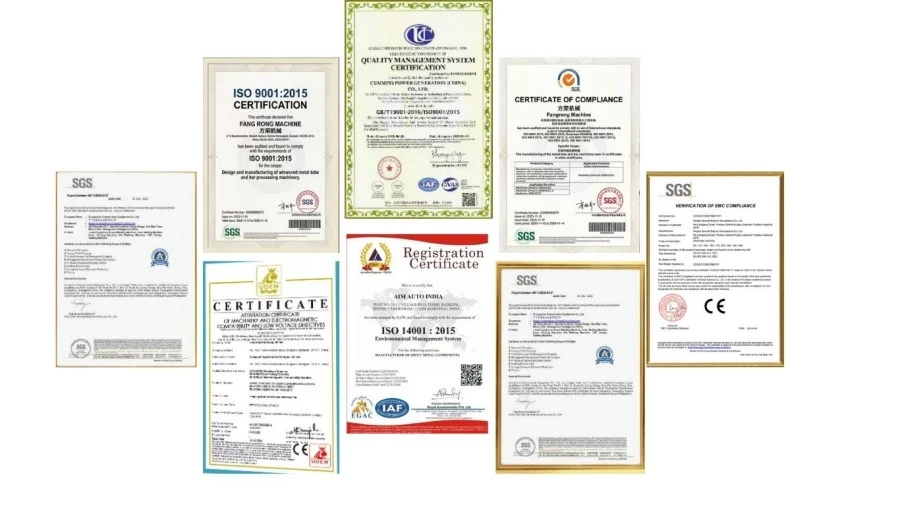
FangRong Machinery ISO9001 and CE Certification

ISO9001:2015— Laadunhallintajärjestelmä, joka kattaa suunnittelun, tuotannon, asennuksen ja huollon. Todistusnumero UQ231211R1.

CE-merkki— Laite on konedirektiivin 2006/42/EY mukainen, mukaan lukien turvallisuusmääräykset, kuten hätäpysäytykset, kahdella kädellä ohjattavat ohjaimet ja valoverhot.

SGS:n tarkastus— Riippumaton tarkastus, joka kattaa koneen suorituskyvyn ja turvallisuuteen liittyvät ominaisuudet.

Patentit— FangRongilla on 32 keksintöpatenttia ja yli 100 hyödyllisyysmallipatenttia. Esimerkkejä ovat patentti 2013207829011 ketjun kiristyslaitteelle, 2008300532117 monisäikeiselle muotinpitimelle ja ZL2015 2 0842922.7 pikavaihtokarajärjestelmälle.

Pakkaus ja lähetys

Carbon Steel Rotary Swager Machine Packaging for Shipment

Ennen toimitusta kone tarkastetaan, suojataan kuljetusvaurioilta ja pakataan kuljetustavan ja koneen mittojen mukaan. Pakkausjärjestelyistä voidaan keskustella kontin lastaus- ja kohdevaatimusten mukaan.

FAQ

Miksi kiertotappausta käytetään ennen hiiliteräsputkien kylmävetoa?

Ennen kylmävetoa putken päätä on normaalisti kavennettava tarpeeksi, jotta se pääsee vetomuotiin. Pyörivä puristus muodostaa tämän pienemmän osan säteittäisellä puristamalla putken pään leikkaamisen sijaan. Pienentää leikkausta voidaan sitten käyttää sisääntulopäänä piirustusoperaatiossa. Vaadittu päädyn halkaisija ja pituus tulee määrittää vetomuotista ja seuraavasta prosessista.

Miten pyörivä taputus eroaa putken pään koneistamisesta?

Työstö poistaa materiaalia työkappaleesta, kun taas pyörivä taputus muuttaa olemassa olevan materiaalin muotoa toistuvan säteittäisen iskun seurauksena. Putken ja tangon päiden esikäsittelyssä hankausprosessi pienentää valittua osuutta tuottamatta samantyyppistä lastua, joka syntyy kääntämällä tai leikkaamalla.

Voiko pyörivä swager pienentää sekä hiiliteräsputkia että kiinteitä tankoja?

Kyllä. Carbon Steel Rotary Swager Machine voidaan konfiguroida hiiliteräsputkille, -putkille, kiinteille tankoille ja tankoille. Putkien ja tankojen käsittelyä ei kuitenkaan pidä käsitellä samana sovelluksena. Putken ulkohalkaisija, seinämän paksuus, materiaaliluokka ja tavoitehalkaisija on otettava huomioon erillään kiinteän tangon halkaisijasta valittaessa suutin- ja konekokoonpanoa.

Miten putken seinämän paksuus vaikuttaa huuhteluprosessiin?

Seinämän paksuus vaikuttaa siihen, miten putki reagoi säteittäiseen puristumiseen, ja siksi se on sisällytettävä koneen valintaan. Esimerkiksi φ25 × T2.0mm putkella on erilaiset muovausvaatimukset kuin kiinteällä φ25mm tankolla. Putkisovelluksissa tarjouksen tulee sisältää ulkohalkaisija ja seinämän paksuus pelkän ulkohalkaisijan sijaan.

Miten lopullinen pienentynyt halkaisija määritetään?

Lopullinen halkaisija liittyy pääasiassa lähtöhalkaisijaan, materiaaliin, vaadittuun supistukseen, muotin geometriaan ja jatkoprosessiin. Jos kone asennetaan ennen vetotoimintoa, pienennetty tavoitehalkaisija tulee tarkistaa vetomuotin aukosta ja vaadituista sisääntuloolosuhteista. Erilaisia ​​muottisarjoja voidaan käyttää erilaisille supistetuille mitoille.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä