Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
Hiiliteräshydraulinen nelisuulakekone on suunniteltu hiiliteräsputkien, -tankojen ja -profiilien päiden pienentämiseen ja muodostamiseen ennen kylmävetoa, vetämistä, oikaisua tai muita jatkotoimia. Kone käyttää neljää hydraulisylinteriä ajamaan neljää meistiä kohti keskustaa samanaikaisesti, jolloin materiaalipäästä muodostuu tarvittava pienennetty tai kartiomainen muoto.
Hiiliteräksen käsittelyssä muovausvoima on jaettava työkappaleen ympärille sen sijaan, että se keskitetään yhdestä tai kahdesta suunnasta. Neliosainen järjestely auttaa hallitsemaan epäkeskisyyttä ja soikion muodonmuutoksia pitäen samalla terävän osan sopivana seuraavaa toimenpidettä varten. Se on saatavana FR-25-, FR-50-, FR-100-, FR-160- ja FR-250-kokoonpanoina eri materiaalikokoille ja seinämäpaksuuksille.
Työkappale on sijoitettu muottikokoonpanon keskelle. Kun hydraulijärjestelmä käynnistää osoitinsyklin, neljä sylinteriä liikuttaa muotit sisäänpäin neljästä suunnasta. Muotit kohdistavat painetta putken tai tangon pään ympärille ja pienentävät sen poikkileikkausta asteittain valitun muottiprofiilin mukaan.
Muovausiskun jälkeen muotit palaavat alkuperäisille paikoilleen ja työstetty työkappale voidaan poistaa. Toiminta ei edellytä materiaalin manuaalista muotoilua useista suunnista, mikä on hyödyllistä tuotantolinjoilla, joissa käsitellään toistuvia hiiliteräsputkien tai -tankojen eriä.
Hiiliteräsputkien ja -tankojen muoto voi olla erilainen riippuen halkaisijasta, seinämän paksuudesta, materiaalin lujuudesta ja vaadituista teräväpäiden mitoista. Neli-suulakkeinen hydraulijärjestelmä antaa voimaa neljältä sivulta saman muovausjakson aikana, mikä auttaa käyttäjää hallitsemaan pienennetyn pään asentoa ja muotoa.
| Käsittely | Nelipuikkoinen hydraulinen lähestymistapa |
|---|---|
| Lopeta epäkeskisyys | Neljä meistiä kohdistavat muovausvoiman työkappaleen ympärille auttaakseen pitämään pienennetyn osan keskitettynä. |
| Ovaalin muodonmuutos | Vastakkaiset muotit toimivat yhdessä muovausiskun aikana, mikä auttaa hallitsemaan epätasaista muodonmuutosta. |
| Pintamerkintä | Oikea muotin valinta ja synkronoitu liike auttavat rajoittamaan paikallista muovauspainetta. |
| Toistuva tuotanto | Hydraulinen käyttö tarjoaa toistettavan muovausjakson eräkäsittelyyn. |
| Erittäin luja hiiliteräs | Hydraulijärjestelmä antaa tarvittavan muovausvoiman raskaammille ja vahvemmille materiaaleille. |
Konemalli tulee valita todellisen ulkohalkaisijan, seinämän paksuuden, materiaalin kunnon ja tarvittavien osoitusmittojen mukaan. Isompi kone ei ole automaattisesti parempi valinta; hydraulisen kapasiteetin ja suutinjärjestelyn on vastattava työkappaleen muovauskuormaa.
FR-25 ja FR-50 on tarkoitettu pienempiin putkiin. FR-100 kattaa suurempia osia ja paksumpia seiniä, kun taas FR-160 ja FR-250 on suunniteltu halkaisijaltaan suurempiin tai paksuihin seiniin. Lopullista kokoonpanoa voidaan säätää myös silloin, kun asiakkaan materiaali- ja muovausvaatimukset jäävät vakioreferenssialueen ulkopuolelle.
| Malli | Osoitusalue | Seinän paksuus | Sylinteri | Moottorin teho | Mitat | Paino |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0,5-2,0 mm | φ63 × φ25 mm, 4 sylinteriä | 5,5 kW | 1200 × 620 × 1500 mm | 300 kg |
| FR-50 | φ50 | 0,5-3,0 mm | φ200 × φ30 mm, 4 sylinteriä | 11 kW | 600 × 1000 × 1300 mm | 1000 kg |
| FR-100 | φ100 | 0,5-5,0 mm | φ250 mm, 4 sylinteriä | 18,5 kW | 1400 × 900 × 1700 mm, ei öljysäiliötä | 3000 kg |
| FR-160 | φ30-φ160 | 0,5-10 mm | φ350 × φ150, 4 sylinteriä | 55 kW-4 | 1800 × 1500 × 1500 mm, ei öljysäiliötä | 5000 kg |
| FR-250 | φ250 | ≤40 mm | φ400 × φ160, 4 sylinteriä | 90 kW-4 | 2000 × 1500 × 2000 mm, ei öljysäiliötä | 6000 kg |
Yllä olevat tekniset tiedot ovat vertailukonfiguraatioita. Todellisia koneparametreja voidaan säätää materiaalityypin, putken tai tangon mittojen, muovausvaatimusten ja tuotantoolosuhteiden mukaan. Mukautetut tekniset tiedot ovat saatavilla.
Kylmävetoviivaa varten putken päätä on ensin pienennettävä tarpeeksi, jotta se kulkee vetomuotin läpi ja antaa vetolaitteen tarttua materiaaliin tai vetää sitä. Osoitinkone suorittaa tämän valmistelun ennen kuin putki tulee veto-osaan.
Muotoilutulokseen vaikuttaa enemmän kuin koneen nimellishalkaisija. Seinämän paksuus, hiiliteräslaatu, alkuperäiset putken mitat, suuttimen geometria, vaadittu terävä pituus ja vetomuotin vaatimukset on otettava huomioon. Näitä yksityiskohtia käytetään siksi määritettäessä sopivaa kone- ja suulakekokoonpanoa.
Jatkuvasti vetävillä valmistajilla putken päiden johdonmukainen valmistelu voi myös vähentää manuaalista korjausta osoitus- ja vetotoimintojen välillä.
Kone voidaan integroida tuotantoprosesseihin, joissa hiiliteräsputket, -tangot tai -profiilit vaativat pään supistamisen ennen seuraavaa muotoilua tai vetoa.
Koneen konfiguraatio voidaan mukauttaa erilaisiin tuotantoolosuhteisiin, mukaan lukien muutokset materiaalin koossa, seinämän paksuudessa, osoitusmitoissa, hydraulisessa paineessa, lastausmenetelmässä, purkumenetelmässä ja ohjausvaatimuksissa.
Vakiovarusteet kattavat pääosoitustoiminnot, ja kone voidaan konfiguroida myös asiakkaan olemassa olevan tuotantolinjan ympärille. Sovelluksesta riippuen järjestelmä voi sisältää automaattisen lastauksen ja purkamisen, räätälöidyt muottirakenteet, erilaiset hydraulipaineasetukset ja ohjausjärjestelmän säädöt.
Ennen laitteiston valintaa Fangrong voi tarkistaa materiaalispesifikaatiot, putken tai tangon mitat, vaaditun terävän pään koon, tuotantomäärän ja loppupään vetoprosessin. Asiakkaat voivat myös toimittaa näytemateriaalia tai piirustuksia kokoonpanon vahvistamiseksi.
Fangrong perustettiin vuonna 1998, ja sillä on yli 26 vuoden kokemus oikaisukoneista, kylmävetolaitteista ja niihin liittyvistä metallurgisista koneista. Sen laitteita käytetään yli 60 toimialalla, yli 10 000 asiakasta ja vientiä yli 60 maahan ja alueelle.
Yrityksellä on kaksi tuotantolaitosta Guangdongissa. Dongguan Fangrong Metallurgical Equipment Co., Ltd. Dalang Townissa, Dongguan Cityssä, toimii pääkonttorina ja ensisijaisena tuotantotukikohtana, joka tuottaa tarkkuuskylmävetokoneita, oikaisukoneita, lankojen valssauslaitteita ja niihin liittyviä koneita.
Yangjiang Fangrong Machinery Co., Ltd. Yangdongin alueella, Yangjiang Cityssä laajentaa valmistuskapasiteettia ja tukee laitteiden tuotantoa ja toimitusta.
Kone on rakennettu vaaditun kohdistusvoiman, putken mittojen, suutinkokoonpanon ja hydraulikapasiteetin ympärille. Nämä parametrit vahvistetaan ennen valmistusta, jotta koneen rakenne ja hydraulijärjestelmä vastaavat suunniteltua hiiliteräksen työstöaluetta.
Tekninen vahvistus
Asiakkaan putken tai tangon mitat, seinämän paksuus, kärjen halkaisija, materiaalilaatu ja tuotantovaatimukset käydään läpi ensin. Sitten määritetään suulakejärjestely, sylinterin koko, moottorin kapasiteetti ja koneen kokoonpano.
Koneen rungon valmistus
Päärunko ja tukiosat valmistetaan hyväksyttyjen piirustusten mukaan. Rakenteelliset mitat ja avainten asennusasennot tarkistetaan valmistuksen aikana vaaditun kohdistuksen säilyttämiseksi.
Kriittisten komponenttien koneistus
Sylinterin kiinnitysalueet, meistien istukat, ohjauskomponentit, akselit ja muut tarkkuusosat koneistetaan määritettyihin mittoihin. Kriittiset liitospinnat tarkastetaan ennen asennusta.
Hydraulijärjestelmän asennus
Hydraulisylinterit, pumput, venttiilit, putkistot ja ohjauskomponentit asennetaan hydraulipiirin mukaan. Neljä sylinteriä on säädetty toimimaan yhdessä niin, että muotit liikkuvat koordinoidusti kohti putken keskustaa.
Die ja muovauskokoonpano
Neliosainen kokoonpano asennetaan koneeseen vaaditun osoitinkonfiguraation mukaan. Suulakkeen liike, työvälys ja asento tarkistetaan ennen hydrauliikan käyttöönottoa.
Paine- ja liiketestaus
Hydraulijärjestelmää käytetään toistuvilla työsykleillä paineen vakauden, sylinterin liikkeen, suuttimen synkronoinnin ja ohjausjärjestelmän vasteen tarkistamiseksi.
Kokeiluosoitus
Tarvittaessa näytehiiliteräsputkia tai -tankoja voidaan käsitellä muovaustuloksen tarkistamiseksi valitussa konekokoonpanossa. Terävä pää tarkistetaan asiakkaan piirustus- tai prosessivaatimusten perusteella.
Lopputarkastus ja lähetyksen valmistelu
Ennen toimitusta kone tarkastetaan hydraulisen toiminnan, mekaanisen liikkeen, sähköisten toimintojen, turvalaitteiden ja yleisen kokoonpanon kunnon suhteen. Vastaanoton jälkeen paljaat pinnat suojataan ja kone valmistellaan kuljetusta varten.
Fangrong tekee ennen toimitusta koneen suorituskyvyn tarkistuksia, mukaan lukien mekaanisen toiminnan, hydraulisen suorituskyvyn, suoruuteen liittyvän tarkkuuden tarvittaessa, toiminnan vakauden ja yhteensopivuuden määritettyjen materiaali- ja käsittelyolosuhteiden kanssa.
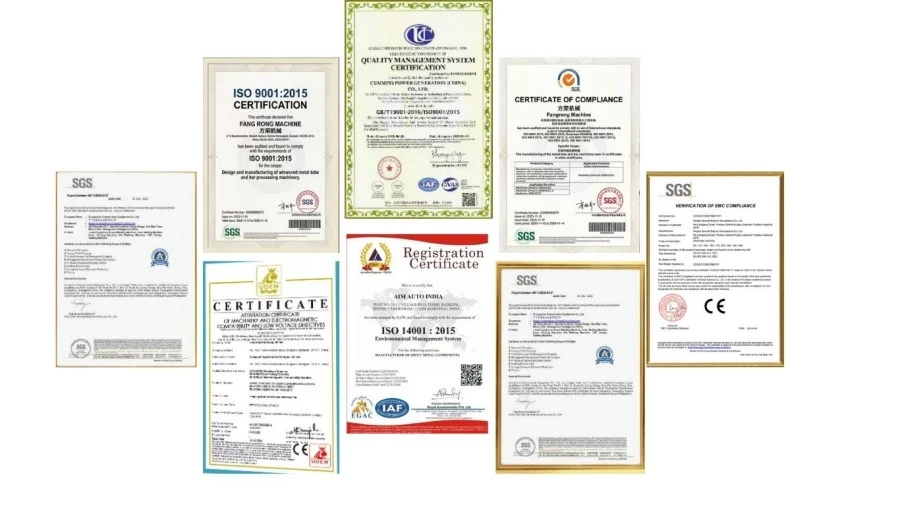
Yrityksellä on ISO9001:2015 sertifikaatti sertifikaatin UQ231211R1 mukaisesti. Sen laitteissa on myös konedirektiivin 2006/42/EY mukainen CE-merkintä, joka sisältää turvallisuusmääräyksiä, kuten hätäpysäyttimet, kahdella kädellä ohjattavat ohjaimet ja valoverhot. SGS-tarkastus on saatavilla soveltuville tilauksille.
Fangrong on kehittänyt salkun metallurgisiin koneisiin liittyvistä kansallisista patenteista, mukaan lukien ketjun kiristyslaite, monisäikeinen muotinpidin ja pikavaihtokarajärjestelmä. Yhtiöllä on 32 keksintöpatenttia ja yli 100 hyödyllisyysmallipatenttia.
Edustavia patentteja ovat 2013207829011 ketjun kiristyslaitteelle, 2008300532117 monisäikeiselle muotinpitimelle ja ZL2015 2 0842922.7 pikavaihtokarajärjestelmälle.
Hiiliteräshydraulinen nelisuulakekone tarkastetaan ennen toimitusta vahvistettua kokoonpanoa vastaan, mukaan lukien malli, osoitinalue, hydraulikomponentit, moottorin kapasiteetti, sähköjärjestelmä ja lisävarusteet. Kone suojataan sitten kuljetustavan ja määränpään mukaan.
Ulkomaisissa tilauksissa pääkone ja irrotettavat osat kiinnitetään tarvittaessa erikseen kuljetuksen aikana tapahtuvan liikkumisen vähentämiseksi. Hydrauliset ja sähköiset osat on suojattu kosteudelta ja ulkoisilta vaikutuksilta, kun taas pakkaustapaa voidaan säätää kontin lastausta tai muita kuljetusvaatimuksia varten.
Fangrong voi toimittaa myös käyttöoppaan, asennustiedot, käyttöönotto-ohjeet ja normaalissa käytössä tarvittavat varaosat toimituksen jälkeen.
Vakiokoneilla on 12 kuukauden, yleensä vuoden, takuu valmistus- ja laatuvirheiden varalta. Varaosat ja maksulliset korjauspalvelut ovat saatavilla takuuajan jälkeen.
Laitteiden käyttöä ja huoltoa varten toimitetaan käyttöoppaat ja opetusvideot. Asennus, käyttöönotto ja teknikon opastus voidaan järjestää projektin vaatimusten mukaan.
Yleisiä varaosia ovat kärkimuotit, hydrauliset tiivisteet ja hydraulipumput. Ennen varaosien tilaamista asiakkaat voivat toimittaa koneen malli- ja komponenttitiedot, jotta tarvittava osa voidaan vahvistaa.
Kone on suunniteltu ensisijaisesti hiiliteräsputkille, tankoille ja profiileille. Todellinen muovauskyky riippuu materiaalilaadusta, mitoista, seinämän paksuudesta ja vaaditusta terävän pään muodosta.
Neljä meistiä soveltaa muovausvoimaa neljästä suunnasta saman jakson aikana. Tämä järjestely auttaa hallitsemaan epäkeskisyyttä ja epätasaista muodonmuutosta verrattuna muotoiluun harvemmista suunnista.
Kyllä. Päätteen vähentäminen on yksi sen pääsovelluksista. Terävä leikkaus voidaan valmistaa sopimaan myöhemmän piirustusprosessin vaatimuksiin.
Vertaa todellista ulkohalkaisijaa, seinämän paksuutta, materiaalin kuntoa ja tarvittavia muovausmittoja koneen käyttöalueeseen. Fangrong voi vahvistaa sopivan mallin tarkasteltuaan työkappaleen parametrit.
Kyllä. Saatavilla olevat mallit kattavat eri seinänpaksuusalueita, ja FR-250 on listattu seinämänpaksuudelle 40 mm asti. Todellinen kokoonpano tulee vahvistaa materiaalilaadun ja muovausvaatimusten mukaan.
Kyllä. Muotin rakenne ja muovausmitat voidaan räätälöidä vaaditun putken tai tangon koon ja terävän pään geometrian mukaan.
Automaattista lastausta ja purkamista voidaan pitää osana räätälöityä koneen tai tuotantolinjan konfiguraatiota. Suunnittelu riippuu työkappaleen mitoista ja olemassa olevasta linja-asennosta.
Näytteen käsittely voidaan järjestää tarvittaessa. Asiakkaat voivat toimittaa materiaalinäytteitä, piirustuksia, mittoja tai käsittelyvaatimuksia, jotta koneen ja muotin kokoonpano voidaan arvioida.
Ilmoita materiaalityyppi tai laatu, ulkohalkaisija, seinämän paksuus, vaadittu terävän pään halkaisija ja pituus, tuotantomäärä ja jatkoprosessi. Työkappaleen valokuvat tai piirustukset ovat myös hyödyllisiä konfiguraation vahvistamiseksi.
Vakiomallit voivat olla saatavilla varastosta tai ne voidaan normaalisti toimittaa 30 päivän sisällä. Epätyypilliset räätälöidyt koneet vaativat yleensä 30-60 päivää kokoonpanosta riippuen.
Yksi kone hyväksytään vähimmäistilausmääräksi. Fangrong työskentelee myös tehtaiden, kauppiaiden ja jakelijoiden kanssa.
T/T ja L/C ovat saatavilla, muut maksujärjestelyt neuvotellaan.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti