Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
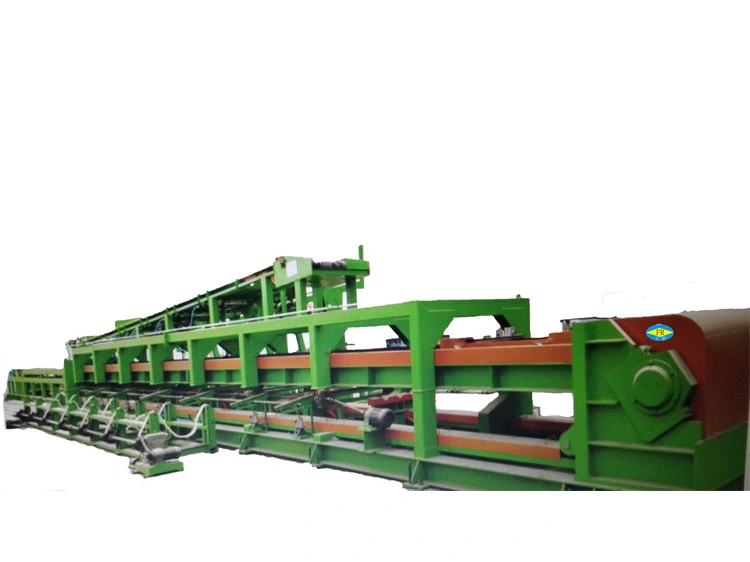
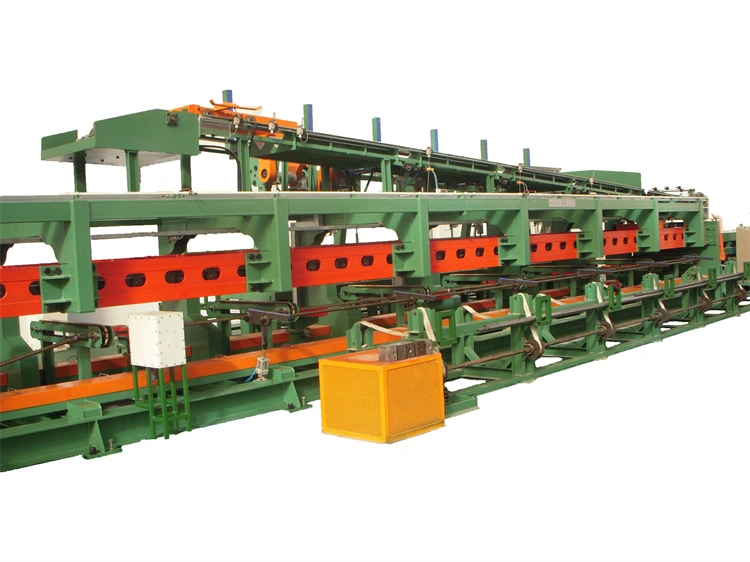
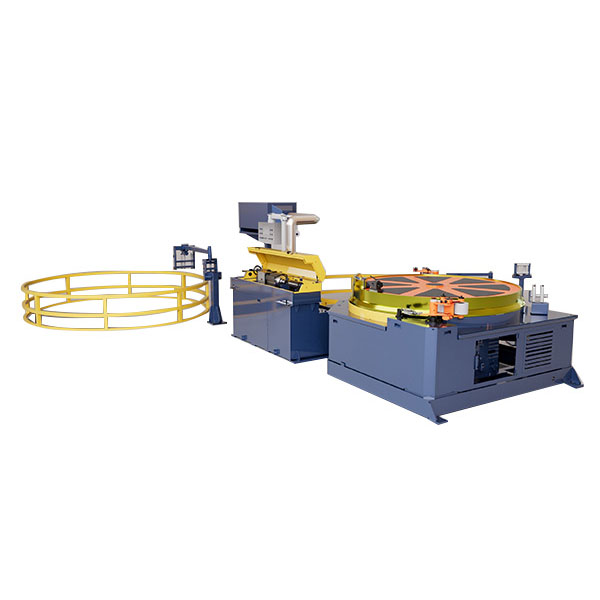
TheAutomaattinen kolmen rivin kylmäpiirustuskoneprosessitkolme putkea tai tankoa samanaikaisesti, joten se soveltuu suurempien volyymien tuotantoon ilman kolmea erillistä vetopenkkiä. Sen kaksiketjuinen käyttö tasapainottaa vetokuormaa, kun taas automaattinen syöttö, kohdistus, kiinnitys ja purku vähentävät manuaalista käsittelyä. FR-16 - FR-90 mallit tarjoavat15-160 tonniavetovoimasta,15 m/minnopeus, ja vedot jopa10 mteräs-, kupari-, alumiini- ja seosputkille tai tankoille.
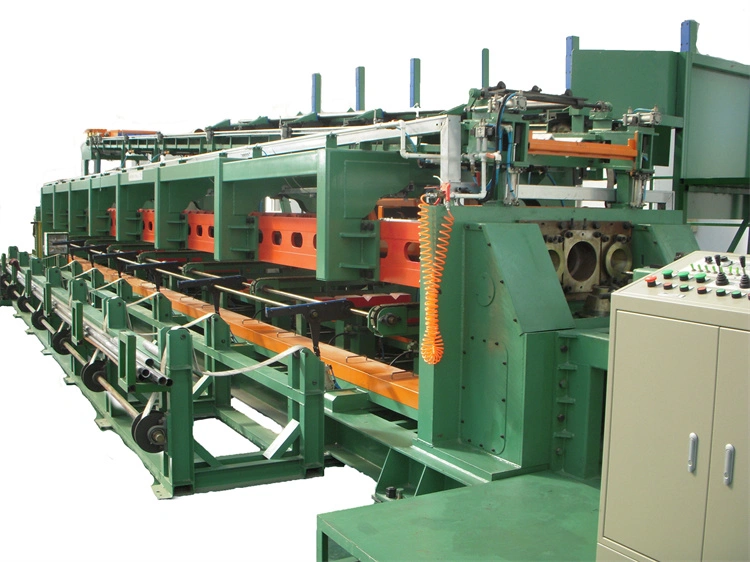
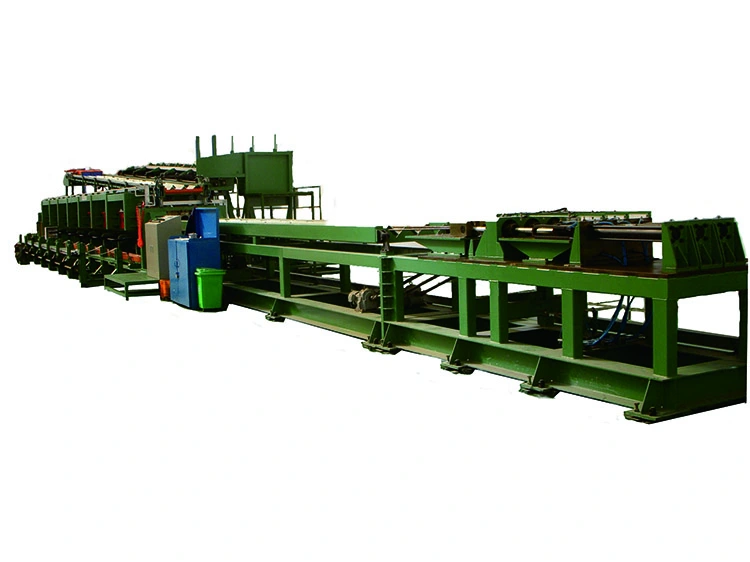
TheAutomaattinen kolmen rivin kylmäpiirustuskoneon mekaaninen monisäikeinen vetopenkki, joka on suunniteltu vetämäänkolme putkea tai kiinteää tankoa samanaikaisesti. Se on tarkoitettu valmistajille, jotka tarvitsevat suuremman tehon yhdeltä tuotantolinjalta ilman kolmen erillisen vetopenkin asentamista. FR-sarjan kattaa15-160 tonnianimellisvetovoimalla, vakiovetonopeudella15 m/minja a10 m vakioisku. Pidemmät iskut voidaan suunnitella tiettyjä tuotantovaatimuksia varten.
Kone on erityisen hyödyllinen pieni- ja keskihalkaisijaisten putkien tai tankojen toistuvaan valmistukseen, jossa samankokoisia valmistetaan erissä. Putken vetämiseen integroitukarajärjestelmäohjaa sisähalkaisijaa ja seinämän paksuutta. Kaksiketjuinen käyttö vetää vaunua molemmilta puolilta, mikä auttaa pitämään kolme vetoasentoa mekaanisesti tasapainossa.
Yksilinjainen vetopenkki käsittelee yhden työkappaleen työkiertoa kohden. Kun putkitehtaan tai tankojen valmistajalla on vakaa, suuri tilaus samalle spesifikaatiolle, toisen yksilinjaisen koneen lisääminen lisää laiteinvestointeja, lattiatilaa, lastaustyötä ja huoltopisteitä. Kolmirivinen konfiguraatio korjaa tämän pullonkaulan käsittelemällä kolmea työkappaletta saman piirustuksen aikana.
Esimerkiksi:kupariputkien valmistaja, joka valmistaa samaa pienihalkaisijaista putkea jatkuvasti, voi käyttää kolmiviivapiirroksia kolmen itsenäisen vetopenkin sijaan. Suurin tuottavuushyöty tulee käsittelemällä kolme kappaletta iskua kohden; hyöty on paljon pienempi, kun tuotantoon liittyy toistuvia kokomuutoksia, vähäisiä tilauksia tai kolmea erilaista erittelyä samanaikaisesti.
Kolme teräväkärkistä putkea tai tankoa ladataan syöttöjärjestelmään ja asetetaan vastaavia muotteja vasten. Syöttö- ja kääntömekanismit käsittelevät työkappaleen paikantamista, kun taas kohdistusjärjestelmä mahdollistaa jokaisen muotin asennon säätämisen suhteessa piirustuksen keskiviivaan.
Kiinnityksen jälkeen päämoottori käyttää vaihteistoa ja kaksoisketjujärjestelmää. Vetovaunu vetää kaikki kolme työkappaletta muotin läpi samanaikaisesti. Putkien sisäinen kara tukee sisäpintaa vedon aikana ja auttaa hallitsemaan lopullista sisäpintaa ja seinämän paksuutta. Vetoiskun jälkeen vaunu palaa ja valmiit kappaleet puretaan seuraavaa jaksoa varten.
PLC-koordinaatitsyöttö, kohdistus, kiinnitys, piirtäminen, tyhjennys ja kelkan palautus. Valinnaisia mittatilaus- ja pinoamisjärjestelmiä voidaan lisätä, kun jatkoprosessi vaatii automaattista käsittelyä.
Tuotanto skenaario:putkivalmistajalle, joka käyttää pitkiä eriä identtisiä hydraulisylinteriputkia, automaattinen syöttö ja synkronoitu veto vähentävät manuaalista kuormitusta iskujen välillä. Kolme säiettä prosessoidaan samassa konesyklissä, joten järjestelmä soveltuu paremmin toistuvaan tuotantoon kuin sekatyyppisiin työpajoihin.
1. Kolminauhainen synkroninen piirustus
Kolme putkea tai palkkia vedetään yhdessä syklissä. Tämä on arvokkainta, kun kuukausittainen tuotantomäärä on suuri ja samaa tai läheisesti vastaavaa eritelmää tuotetaan toistuvasti. Se on epäedullisempi toistuvissa vaihdoissa, koska kaikki kolme vetoasentoa on tarkoitettu toimimaan samalla piirustusasetuksella.
Sovellusesimerkki:vakiokokoisia LVI-putkia valmistava kupariputkitehdas voi käyttää kolmea säiettä jatkuvasti sen sijaan, että lisättäisiin erillisiä yksilinjaisia laitteita tehon lisäämiseksi.
2. Double-Chain Drawing Drive
Kelkka vedetään ketjukäytön kahdelta sivulta sen sijaan, että se luottaisi yhteen vetokohtaan. Tasapainoinen mekaaninen kuormitus on tärkeää, kun kolme meistiä toimii samanaikaisesti, koska vaunun epätasainen kuormitus voi vaikuttaa kohdistukseen, muotin kulumiseen ja mittojen tasaisuuteen.
Sovellusesimerkki:Kun kolmea ruostumatonta teräsputkea vedetään samanaikaisesti, tasaisen vaunun kuormituksen ylläpitäminen auttaa vähentämään eroja kolmen tuotantoasennon välillä.
3. Itsenäinen stanssaus
Jokaista piirtokohtaa voidaan hienosäätää, jotta meisti pysyy keskitettynä vastaavan työkappaleen kanssa. Tällä on merkitystä erityisesti silloin, kun tarkat ulkohalkaisijat, seinämän paksuus tai pintavaatimukset jättävät vain vähän tilaa jatkotyöstölle.
Sovellusesimerkki:tarkkuushydraulisissa letkuissa tarkka suuttimen keskitys on tärkeämpää kuin pelkkä vetonopeuden maksimointi, koska mittojen vaihtelu voi johtaa hylkäämiseen myöhempien paine- tai kokoonpanotestien aikana.
4. Sisäinen kara putken piirtämistä varten
Onttojen profiilien kohdalla kara ohjaa sisäistä geometriaa piirtämisen aikana. Tämä on tärkeää, kun lopullinen ID ja seinämän paksuus ovat toiminnallisia mittoja eikä kosmeettisia vaatimuksia.
Sovellusesimerkki:hydraulisylinteriputket vaativat kontrolloituja sisämittoja männän ja tiivisteen yhteensopivuuden kannalta, mikä tekee tuurnan valinnasta ja kulkuaikataulun laskemisesta osa konetekniikkaa valinnaisen tuotannon yksityiskohdan sijaan.
5. Kiinteä 15 m/min piirtonopeus
Vakiovetonopeus on 15 m/min. Kiinteä nopeus yksinkertaistaa syklin aikasuunnittelua ja soveltuu tuotantolinjoille, joissa vakaa suorituskyky on tärkeämpää kuin laaja nopeusalue. Materiaalilaatu, alennus, voitelu ja suutinrakenne määräävät edelleen, voiko tietty tuote toimia jatkuvasti nimellisnopeudella.
Sovellusesimerkki:suuren volyymin putkilinja, jolla on vakaa materiaalilaatu ja läpimenoaikataulu, voi käyttää kiinteää nopeutta tuotantokapasiteetin ja loppupään käsittelytarpeiden arvioimiseen ennen asennusta.
6. Automaattinen syöttö, liikevaihto ja kohdistus
Syöttömoottori, kiertomoottori ja kohdistusjärjestelmä vähentävät manuaalista käsittelyä vetojaksojen välillä. Tämä on erityisen hyödyllistä, kun pitkät käyttötunnit tekevät toistuvasta manuaalisesta lastauksesta työn pullonkaulan.
Sovellusesimerkki:useita vuoroja käyttävä laitos voi automatisoida toistuvan lastauksen ja työkappaleen paikantamisen samalla, kun käyttäjät keskittyvät meistien tarkastukseen, voiteluun, laaduntarkastuksiin ja kunnossapitoon.
7. Kiinteä tangon ja putken piirustus
Automaattinen kolmen rivin kylmävetokone voidaan konfiguroida sekä onttoihin putkiin että kiinteisiin tankoihin. Putken vetämisessä käytetään sopivaa karajärjestelyä, kun taas umpitankotuotannossa käytetään umpivetimuotit ilman sisäistä karaa.
Sovellusesimerkki:tarkkuustankoaihioita ja saumattomia putkia valmistava teräsprosessori pystyy arvioimaan yhden konealustan molempiin sovelluksiin, mikäli työkalu- ja vetovoimavaatimukset ovat sopivat.
8. Valinnainen jatkoautomaatio
Automaattinen leikkaus ja pinoaminen voidaan integroida, kun asiakas tarvitsee valmiita kiinteäpituisia kappaleita pitkävedetyn tuotteen sijaan. Nämä vaihtoehdot ovat hyödyllisimpiä, kun vetokone syöttää suoraan loppupään kokoonpano- tai pakkausprosessia.
Mallin valinnan tulee perustuamateriaali, aloitusmitat, tavoitemitat, pienennys ajoa kohti, ajojen määrä, tarvittava tuotantomäärä ja laskettu vetovoima. Älä valitse konetta vain putken halkaisijan perusteella. Kovemmat seokset ja suuremmat pelkistykset voivat vaatia huomattavasti suurempaa vetovoimaa, vaikka ulkohalkaisija on suhteellisen pieni.
| Malli | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Kapasiteetti (tonnia) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Päämoottori (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Vaihteisto | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Moottorin kierrosluku (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Syöttömoottori (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Suuntausmoottori | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Ketjun tyyppi | 32A | 2010 taivutettu levy | 2010 taivutettu levy | 2814 taivutettu levy | 3618 taivutettu levy | 4020 taivutettu levy | 4020 taivutettu levy | 4020 taivutettu levy | 5628 taivutettu levy |
| Piirustusnopeus (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Vakioisku (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Vakiokokoonpano:3 vetolinjaa, vetovaunu, kaksoisketjukäyttö, vaihteisto, päämoottori, syöttöjärjestelmä, kiertojärjestelmä, muottien kohdistusjärjestelmä, PLC-ohjaus ja putkikaran järjestely tarvittaessa.
Tekninen huomautus:ilmoitettu vetoisuus on koneen nimellisvetokyky, ei jokaisen tuotteen suositeltu voima. Jatkuvassa tuotannossa todellinen vaadittu vetovoima, materiaalin lujuus, alennus- ja voiteluolosuhteet tulee tarkistaa ennen mallin valintaa.
Käytetään iskunvaimentimien putkiin, ohjauskomponentteihin, vetoakseliin liittyviin putkimaisiin osiin ja muihin toistuvaan tuotantoon. Kolmiviivainen piirustus on hyödyllisin, kun samaa spesifikaatiota valmistetaan suurissa erissä.
Tuotanto skenaario:autotoimittaja voi käyttää kolmea samanaikaista vetoasentoa iskunvaimenninputkien toistuviin tilauksiin, mikä vähentää tietyn erän yksittäisten vetosyklien määrää.
Lämmönvaihtimien ja ilmastointijärjestelmien kupari- ja alumiiniputket sopivat sovelluksiin, kun mitat ja materiaaliominaisuudet pysyvät vakaina pitkien tuotantoajojen aikana.
Tuotanto skenaario:vakiokokoista lämmönvaihdinputkia valmistava kupariputkien valmistaja voi lisätä tehoa kolmiviivapiirroksen avulla ilman, että tarvitsee kolmen erillisen vetopenkin lattiatilaa.
Tarkkuusteräsputket hydraulisylintereihin vaativat hallitun ulkohalkaisijan, sisäpinnan ja seinämän paksuuden. Karan suunnittelu, suuttimen geometria ja vedon pienennys vaikuttavat siten suoraan valmiiseen putkeen.
Tuotanto skenaario:Kun hydraulisylinterien putkille tehdään painetestaus, kolmen säikeen välisen mittavaihtelun hallinta auttaa vähentämään jälkiasennus- ja tarkastusongelmia.
Automaattinen kolmen rivin kylmävetokone voidaan konfiguroida sopiville kupari- ja alumiiniputkille tai kiinteille osille, joissa tarvitaan suuria määriä toistuvaa piirtämistä. Materiaalin kunto ja vaadittu vähennys tulee varmistaa läpäisyaikataulun laskennan aikana.
Ruostumatonta terästä, seosterästä ja muita vahvempia materiaaleja voidaan käsitellä, kun laskettu vetovoima ja työkalut sovitetaan materiaaliin.
Tuotanto skenaario:ruostumattomasta teräksestä valmistettujen putkien valmistaja, jolla on toistuvia tilauksia, voi käyttää kolmilinjaista kokoonpanoa lisätäkseen tuotantoa säilyttäen samalla saman suuttimen ja tuurnan kokoonpanon kaikissa kolmessa asennossa.
26 vuotta Drawbench Engineering -työtä
FangRong on harjoittanut vetopenkkisuunnittelua vuodesta 1998, ja hänellä on kokemusta mekaanisista vetojärjestelmistä, ketjukäytöistä, suutinpitimistä, tuurnasta ja tuotantoautomaatiosta.
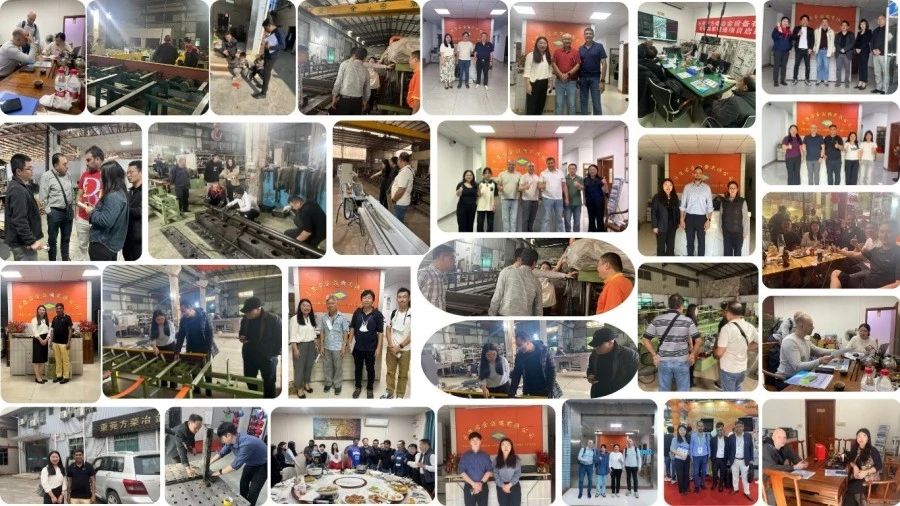
Kaksi tuotantolaitosta
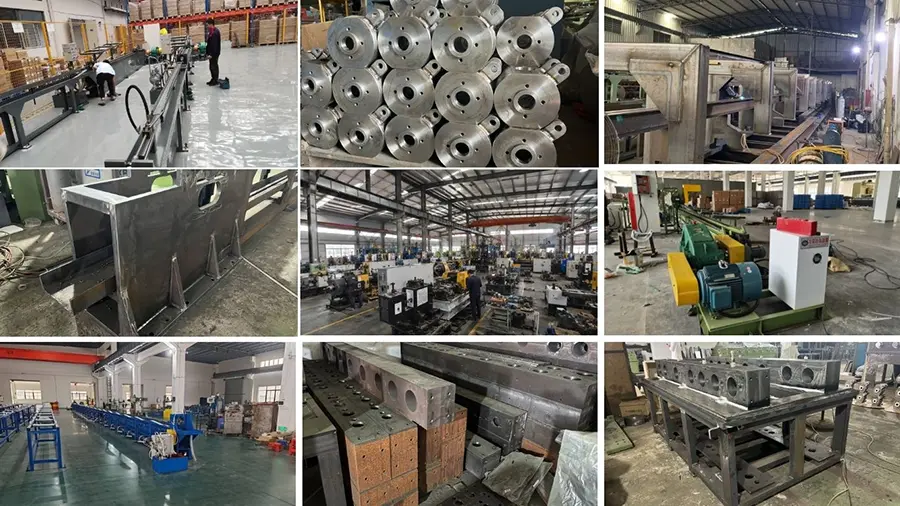
Dongguanin ja Yangjiangin tilat tukevat koneistusta, kokoonpanoa ja laitetuotantoa. Useamman kuin yhden tuotantopaikan käyttö on erityisen hyödyllistä projekteissa, joissa on useita koneita tai räätälöity automaatio, koska valmistustyöt voidaan ajoittaa rinnakkain.
Kolmen rivin kohdistuksen testaus
Monisäikeisessä koneessa pelkän kuormittamattoman koneen tarkistaminen ei riitä. Tehdastestauksen aikana vetomekanismi, ketjun kireys, kelkan liike ja yksittäisten muotin asennot on tarkistettava yhdessä, koska mittojen yhtenäisyys riippuu koko mekaanisesta järjestelmästä.
1. Tekninen katsaus— Materiaaliluokka, aloitusmitat, tavoitemitat, vähennysaikataulu, tarvittava voima, työkalut ja automaatiovaatimukset tarkistetaan ennen valmistusta.
2. Komponenttien tarkastus— Tärkeimmät rakenne- ja voimansiirtokomponentit tarkastetaan ennen asennusta.
3. Tarkkuustyöstö— Ohjauskiskot, muottikannattimet, akselit, ketjukomponentit ja muut kriittiset osat koneistetaan vaadittujen mekaanisten toleranssien mukaisesti.
4. Mekaaninen kokoonpano— Vaihteisto, ketjupyörät, ketjut, vaunu, kiristysjärjestelmä ja muottipitimet kootaan ja säädetään.
5. Sähkö- ja PLC-integrointi— Syöttö-, kierto-, kohdistus- ja vetosekvenssit on integroitu ohjausjärjestelmään.
6. Kolmen rivin testaus— Kolme piirtopaikkaa tarkistetaan kelkan liikkeen, kohdistuksen ja synkronoinnin suhteen.
7. Asiakkaan näytetestaus— Jos näytteet toimitetaan etukäteen, todellista asiakasmateriaalia voidaan käyttää ehdotetun prosessin ja työkalujärjestelyn tarkistamiseen.
8. Lopputarkastus— Mekaaninen toiminta, sähköiset toiminnot, turvalaitteet, voitelu ja tärkeimmät koneen mitat tarkastetaan ennen lähetystä.
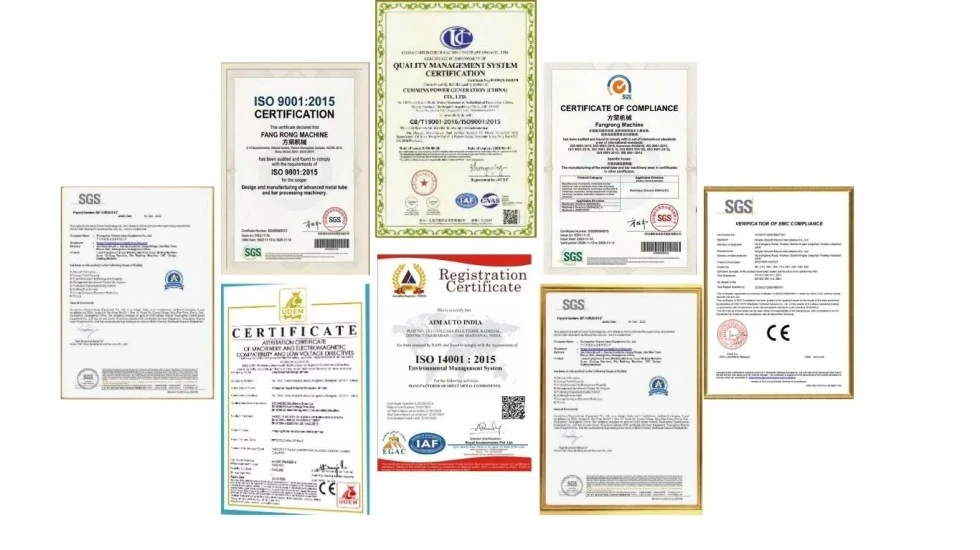
ISO 9001:2015— Laadunhallintajärjestelmä, joka kattaa olennaiset suunnittelu-, valmistus-, asennus- ja huoltoprosessit. Todistusnumero UQ231211R1.
CE-vaatimustenmukaisuus— Vakiokonekokoonpanot toimitetaan sovellettavien EU:n koneturvallisuusvaatimusten mukaisiksi, mukaan lukienKonedirektiivi 2006/42/EYsoveltuvin osin toimitetulle koneelle ja markkinoille.
SGS tarkastus— Kolmannen osapuolen tarkastus voidaan järjestää ostajan niin vaatiessa, mukaan lukien sovitut koneen suorituskyky- ja turvallisuustarkastukset.
UL— UL-sertifiointia ei ole listattu koko FR-vetopenkin vakiosertifikaatiksi. Jos tarvitaan UL-hyväksyttyjä sähkökomponentteja tai tiettyä pohjoisamerikkalaista sähköspesifikaatiota, sähkökonfiguraatio tulee vahvistaa ennen tilauksen tekemistä.
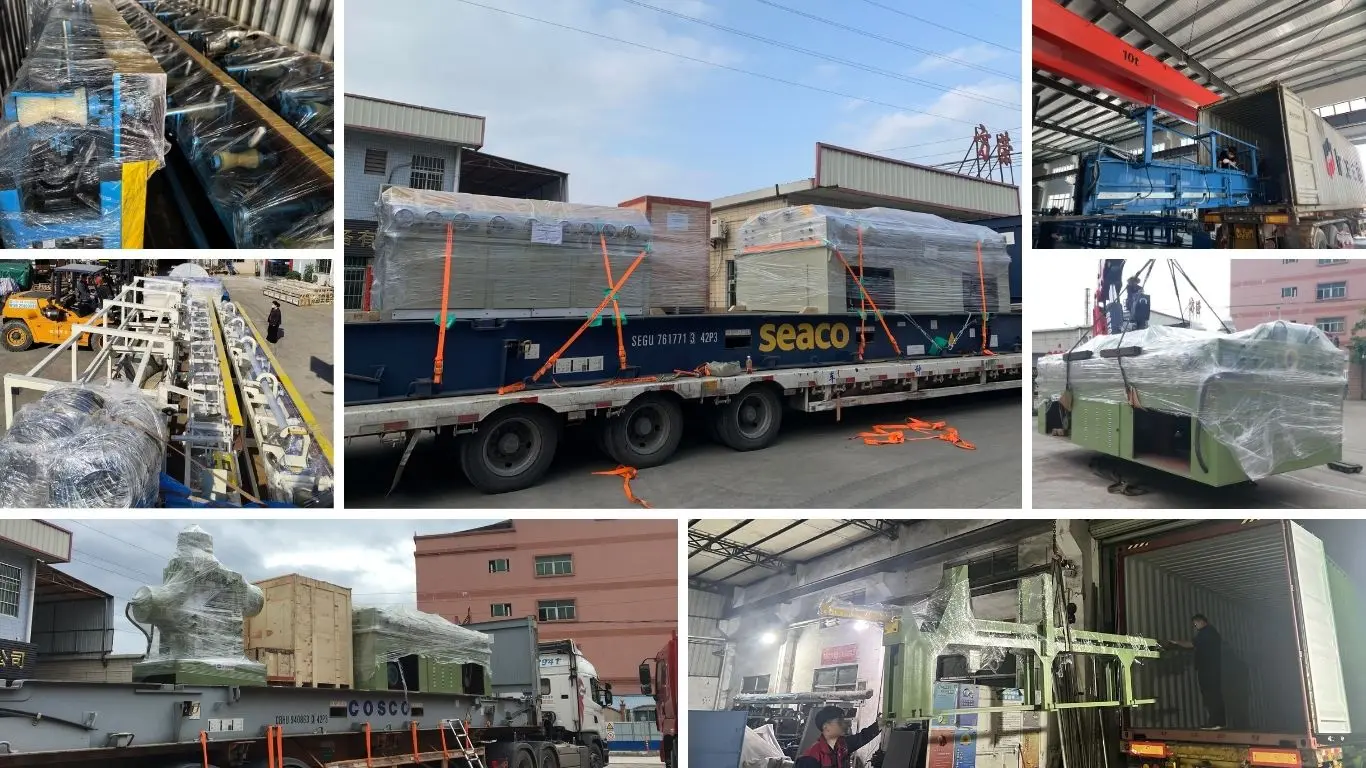
Kone on valmisteltu vientikuljetuksia varten sopivalla purkamisella, kosteussuojalla ja korroosiosuojauksella pitkän matkan kuljetuksia varten. Pakkausvaatimuksia voidaan säätää konttien lastauksen, kohdeilmaston ja projektilogistiikan mukaan.
MOQ:1 täydellinen kone/sarja. Usean koneen tilaukset voidaan ilmoittaa erillisessä määräperusteisessa hinnoittelussa.
Määrään perustuva tarjous:1 sarja, 2–4 sarjaa ja 5+ sarjaa ilmoitetaan erikseen, koska lopullinen hinta riippuu mallista, vetovoimasta, automaatiosta, työkaluista, sähköisistä tiedoista ja toimituskokoonpanosta. Ota yhteyttä FangRongiin saadaksesi nykyisen määräperusteisen hintaaikataulun sen sijaan, että luottaisit kiinteään verkkosivustohintaan.
FOB:FOBShenzhenin satama, Kiinavoidaan lainata vientitilauksia varten. Lopullinen lastaussatama tulee vahvistaa kaupallisessa tarjouksessa varsinaisen kuljetusjärjestelyn mukaisesti.
Normaali tilauksen toimitusaika:suunnilleen30-60 päivääteknisen vahvistuksen, tilausvahvistuksen ja sovitun ennakkomaksun vastaanottamisen jälkeen mallin ja kokoonpanon mukaan.
Pikatilaus:kiireellinen tuotanto voidaan arvioida erikseen nykyisen tehdaskapasiteetin, komponenttien saatavuuden ja konekokoonpanon perusteella. Nopeutettu aikataulu vahvistetaan vasta, kun FangRongin tuotantoosasto on hyväksynyt pyydetyn toimituspäivän.
Maksu:normaalit kaupalliset ehdot ovat30% talletus ja 70% saldo ennen lähetystä, ellei sopimuksessa ole toisin sovittu.
Takuu:12 kuukautta käyttöönotosta sovittujen takuuehtojen mukaisesti.
Normaalisti ei. Kolme piirtopaikkaa on suunniteltu toimimaan samoissa tai yhteensopivissa työkalu- ja piirustusolosuhteissa. Jos tuotantosi vaatii eri halkaisijoita samanaikaisesti, erillinen tekninen tarkastus on tarpeen, koska suuttimen geometria, karan koko ja vaadittu vetovoima voivat vaihdella.
Kyllä. Putket vedetään sopivalla sisäisellä karajärjestelyllä, kun taas kiinteät tangot käyttävät kiinteitä vetomuotteja. Työkalu- ja vetovoimalaskenta on sovitettava materiaaliin ja lopullisiin mittoihin.
Ilmoita materiaaliluokka, aloitusulottuvuus ja seinämän paksuus, tavoite OD ja seinämän paksuus, vetokertojen määrä, voitelutila ja vaadittu teho. FangRong osaa laskea tarvittavan vetovoiman kolmelle työkappaleelle ja suositella sopivaa mallia. Pelkästään halkaisijan mukaan valitseminen voi johtaa alimittaiseen koneeseen, kun käsitellään erittäin lujia metalliseoksia tai raskasta pelkistystä.
Jokaiselle materiaalille ja tuotteelle ei ole olemassa yhtä vähennysarvoa. Hiiliteräs voi sietää suurempaa pelkistystä kuin monet ruostumattomat teräkset tai erikoisseokset, mutta käytännön raja riippuu materiaalin kunnosta, suuttimen kulmasta, voitelusta, tuurnajärjestelystä ja vaaditusta pinnan laadusta. Lopullinen läpäisyaikataulu tulee laskea todelliselle tuotteelle yleisen prosenttiosuuden käyttämisen sijaan.
Mikään konekokoonpano ei voi korvata oikeaa työkalua, materiaalin valmistelua ja prosessin ohjausta. Kolmilinjainen järjestelmä käyttää tasapainotettua kelkan vetoa ja yksilöllistä muotin kohdistusta vähentääkseen säikeiden välistä vaihtelua. Todellinen mittojen tasaisuus riippuu edelleen materiaalista, muotin ja tuurnan kunnosta, voitelusta ja läpikulkuaikataulusta.
Vakiokonekokoonpano sisältää päävetojärjestelmän, vaihteiston, kaksoisketjukäytön, vaunun, kolmiasentoisen suutinjärjestelyn, päämoottorin, syöttö- ja kiertomekanismit, kohdistusjärjestelmän ja PLC-ohjauksen. Tuotekohtaiset muotit, erikoiskarat, automaattinen leikkaus, pinoaminen ja muut räätälöidyt laitteet tulee mainita erikseen tarjouksessa.
Kyllä. Nopeutettu tuotanto voidaan arvioida kiireellisissä projekteissa. Saavutettavissa oleva toimituspäivä riippuu valitusta FR-mallista, moottorin ja vaihteiston kokoonpanosta, automaatiovaatimuksista, komponenttien saatavuudesta ja nykyisestä tuotantoaikataulusta. Nopeutettu päivämäärä tulee kirjoittaa tilausvahvistukseen tehtaan hyväksynnän jälkeen.
Kyllä, asiakasnäytteitä voidaan käyttää prosessin varmentamiseen etukäteen sovittaessa. Kolmilinjaisessa vetopenkissä näytetestaus on hyödyllinen, koska sen avulla voidaan verrata ehdotettua suulaketta, karaa, vähennysaikataulua ja koneen kapasiteettia todelliseen materiaaliin sen sijaan, että luottaisi vain teoreettisiin laskelmiin.
FangRong tarjoaa perus- ja ankkuripulttitiedot valitulle koneelle. Varsinainen perustus tulee valmistella lopullisen hyväksytyn piirustuksen mukaan, mukaan lukien koneen pituus, kuorma, asennusasento, sähkövaatimukset ja huoltoon pääsy.
Kyllä. Asennusvalvonta, käyttöönotto ja käyttäjäkoulutus voidaan sisällyttää projektiin. Koulutus kattaa koneen käytön, meistien ja karan vaihdot, rutiinivoitelun, perusvianetsintä- ja huoltotoimenpiteet.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti