Tuotteet
Tuotteet

Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.

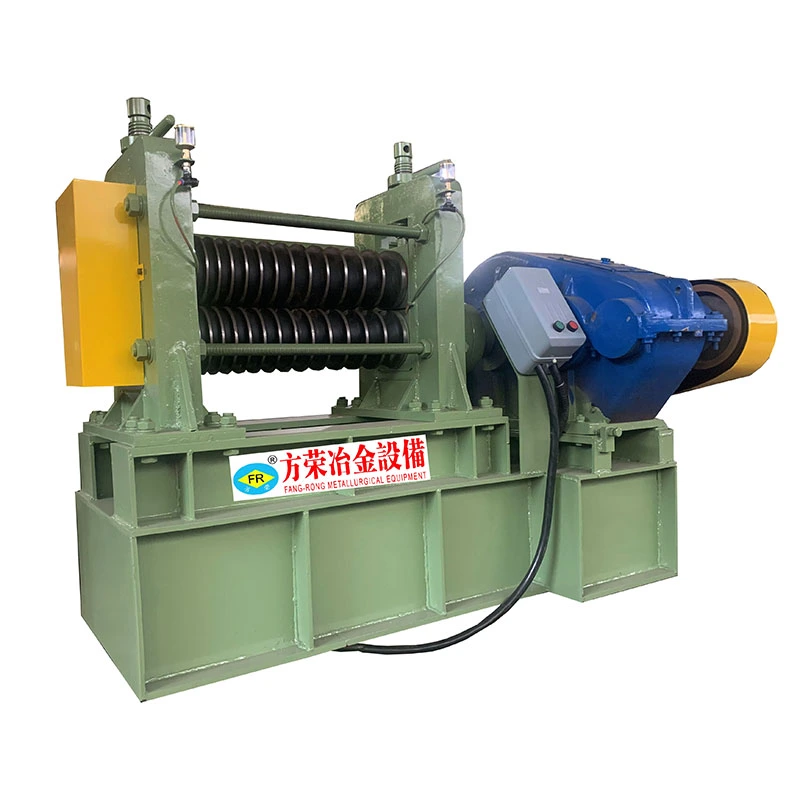
Automaattinen pisteen työntökone
  • Automaattinen pisteen työntökoneAutomaattinen pisteen työntökone
  • Automaattinen pisteen työntökoneAutomaattinen pisteen työntökone
  • Automaattinen pisteen työntökoneAutomaattinen pisteen työntökone

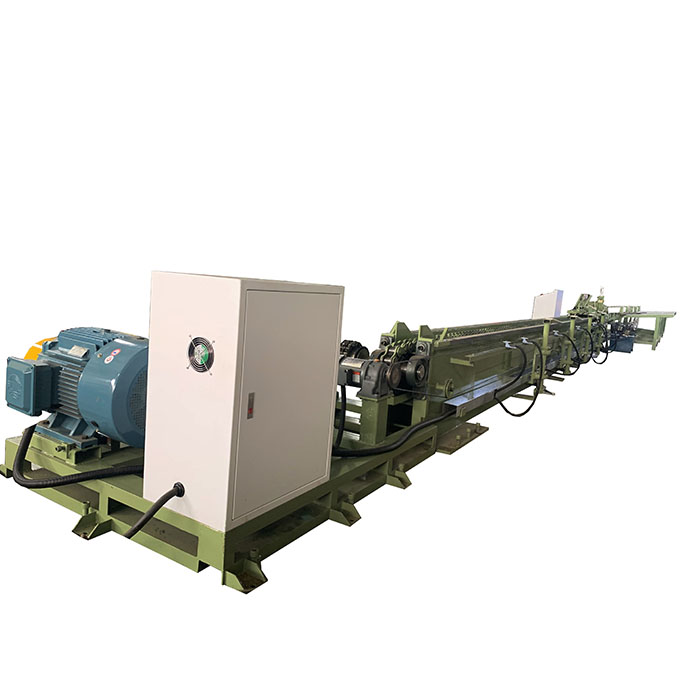
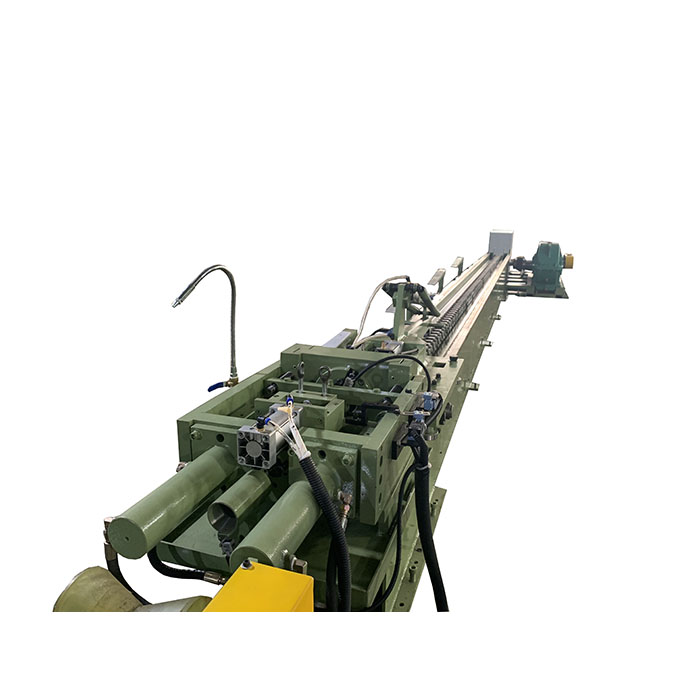
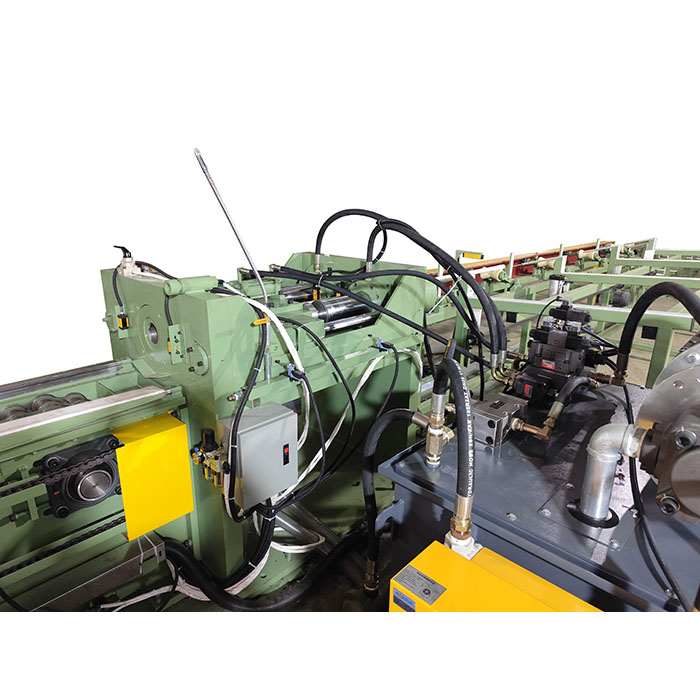
Automaattinen pisteen työntökone

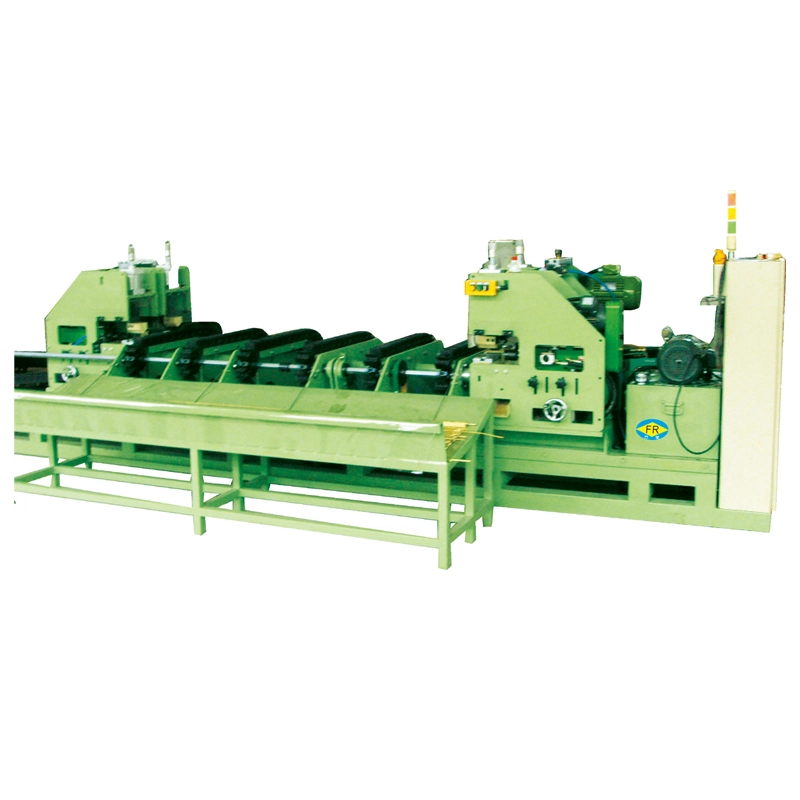
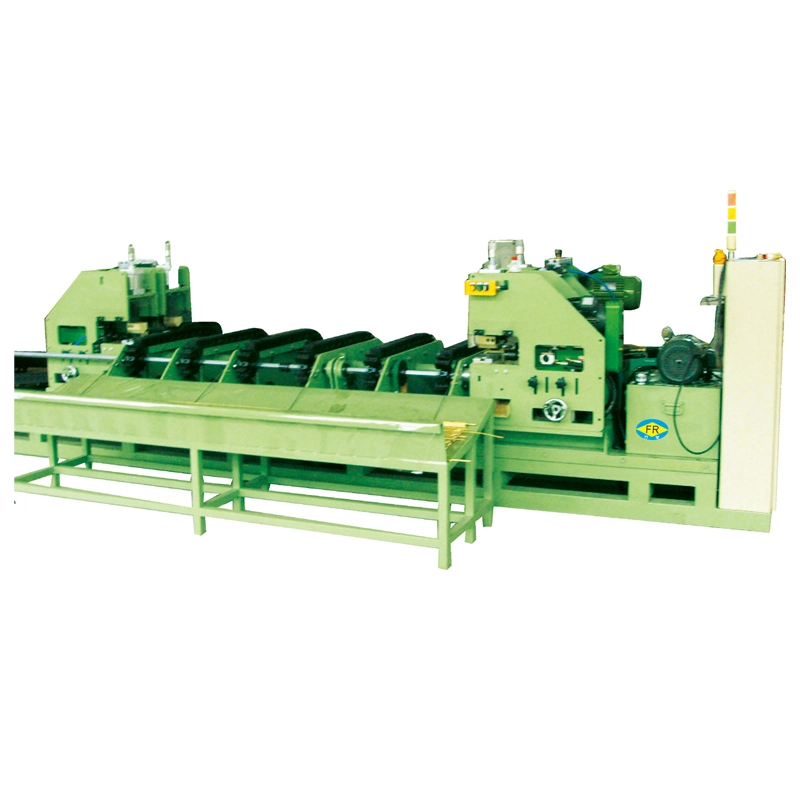
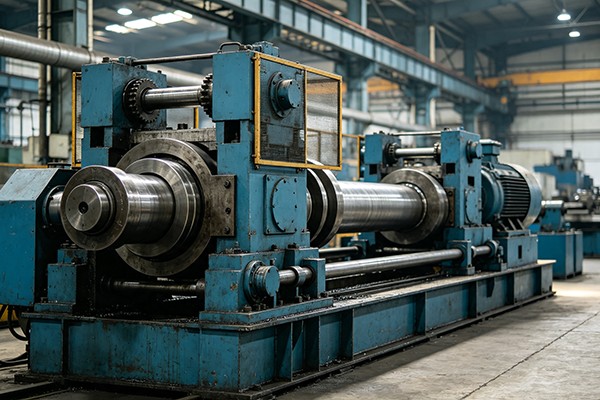
TheAutomaattinen pisteen työntökonepoistaa palkin osoittamisen käyttämällä ahydraulinen työntöpääto feed the full-size bar through the die before the main cylinder takes over. Tämä vähentäämateriaalin menetys, työkalut ja käsittely. FR-5T - FR-200T mallit tarjoavat5-200 tonnia vetovoimaaja10-300 tonnin työntövoimavartenØ13-100 mmbaareja. Soveltuu hiiliteräkselle, seosteräkselle, ruostumattomalle teräkselle, kuparille ja alumiinille.

Luokitus: 5.0
(Arviointimäärä: 1)

TheAutomaattinen pisteen työntökoneon hydraulinen kylmävetokone, joka on suunniteltu tankojen tuotantoon, jossa tavanomainen kohdistaminen aiheuttaa materiaalihäviöitä, ylimääräistä käsittelyä tai pullonkaulan ennen vetoa. Sen sijaan, että tangon päätä pienennetään erillisellä osoitinkoneella, hydraulinen takatyöntöpää työntää terävää tankoa muotin läpi, kunnes etupää tulee vetovaunuun. Sitten vaunu ottaa vallan ja vetää tangon muotin läpi.

Tämä työntö-vetojärjestely on erityisen hyödyllinenlyhyet tangot, suuren volyymin tarkkuustankojen tuotanto ja materiaalit, joita on vaikea tai kallista osoittaa. FangRong FR-sarjan koneita on saatavana 5T - 200T, jotka kattavat kiinteät pyöreät tangot noin Ø13 - Ø100 mm. Putken veto voidaan myös konfiguroida sopivilla tuurnalla ja työkaluilla.

Automatic Point Pusher Drawing Machine Hydraulic Point Pusher Drawing Machine Automatic Push Drawbench

Perinteisessä tankovetolinjassa sisääntuleva tanko on yleensä terävä tai taivutettu toisesta päästään, jotta se voi kulkea muotin läpi. Tuhansia tankoja käsittelevälle laitokselle tämä luo erillisen toiminnon ennen piirtämistä. Se tarkoittaa myös lisälaitteita, käyttäjän käsittelyä, työkaluja ja romua jokaisessa tangon päässä.

Thepisteen työntökone poistaa tämän pullonkaulan. Terämätön tanko työnnetään suoraan suulakkeeseen, ja vetokelkka ottaa vallan, kun etupää tulee esiin. Tämä on arvokkainta, kun materiaalin saanto ja käsittelyaika ovat tärkeämpiä kuin pelkkä vetonopeuden maksimointi.

Tyypillinen tuotantotilanne:Lyhyiden seosterästankojen kanssa työskentelevä kiinnikkeiden valmistaja voi menettää huomattavan osan käyttökelpoisesta pituudesta osoittamisen aikana. Pistetyöntöjärjestelmällä tanko voi siirtyä vetoprosessiin ilman, että sen päätä ensin koneistetaan tai heilutetaan, jolloin suurempi osa ostetusta tangosta jää saataville alavirran kylmäsuuntausta varten.

Kuinka Push-Draw-prosessi toimii

1. Lataus:Terämätön tanko asetetaan syöttötelineeseen ja kohdistetaan suulakkeen kanssa.

2. Hydraulinen työntö:Takatyöntöpää puristaa tangon ja työntää sitä eteenpäin muotin läpi. Tämä alkuvoima on tärkeä, koska tankoa ei ole terävä ja siksi se kohtaa suuremman vastuksen astuessaan sisään suuttimeen.

3. Kuljetuksen haltuunotto:Kun supistettu etupää tulee ulos muotista, päävetovaunu tarttuu tankoon.

4. Jatkuva piirtäminen:Työntöpää vapautuu tai palautuu, kun päähydrauliikkasylinteri vetää tankoa muotin läpi vaaditun vetopituuden ajan.

5. Palautus ja purku:Vedon jälkeen kelkka palaa ja valmis tanko puretaan seuraavaa toimenpidettä varten.

PLC- ja HMI-ohjaimet koordinoivat työntö-, kiinnitys-, piirustus- ja paluujärjestystä. Tarkka työntövoima, vetovoima, iskun ja muotin konfiguraatio valitaan aloitushalkaisijan, valmiin halkaisijan, materiaalilaadun ja vähennysaikataulun mukaan.

Tärkeimmät ominaisuudet ja tuotannon edut

Pistetön sisäänpääsy baariin

Takaosan hydraulinen työntöpää mahdollistaa terämättömän tangon pääsyn muotiin, mikä poistaa erillisen kohdistamisen tarpeen. Tällä on eniten merkitystä lyhyitä tankoja tai kalliita metalliseoksia prosessoiville laitoksille, joissa materiaalin häviäminen jokaisesta tangon päästä vaikuttaa suoraan satoon.

Tuotantoesimerkki:Lyhyitä seosteräsaihioita käyttävä laakerirullavalmistaja voi säilyttää enemmän käyttökelpoista tangon pituutta sen sijaan, että se poistaisi terävän osan ennen piirtämistä. Taloudellinen hyöty riippuu tangon pituudesta ja osoituksen aikana normaalisti poistetusta määrästä, joten se tulee laskea todellisista tuotantotiedoista eikä olettaa kiinteänä prosenttiosuutena.

Korkeampi materiaalin käyttöaste

Perinteinen osoitus poistaa osan tangon päästä tai jättää pienen osan, joka voidaan myöhemmin leikata pois. Pistetyöntöprosessi välttää tämän valmisteluvaiheen. Mitä lyhyempi tanko ja mitä korkeampi sen materiaaliarvo, sitä tärkeämmäksi tämä ominaisuus tulee.

Pitkien tankojen kohdalla terävän pään poistamisen prosenttiosuus voi olla suhteellisen pieni. Lyhyillä tarkkuusaihioilla sama 100-300 mm materiaali voi kuitenkin edustaa paljon suurempaa prosenttiosuutta valmiista kappaleesta.

Hydraulinen työntö-vetovoima

Työntöpää antaa voiman, joka tarvitaan terämättömän tangon käynnistämiseen muotin läpi, kun taas päävetosylinteri antaa voiman jäljellä olevalle vetoiskulle. Työntöpään kapasiteetti valitaan suuttimen sisääntulovastuksen, materiaalin lujuuden, halkaisijan ja pienennyksen mukaan sen sijaan, että se vastaisi vain päävetomäärää.

Miksi tällä on merkitystä:Automaattisen pisteen työntökoneen nimellisvetovoima voi olla riittävä, mutta se ei silti sovellu, jos alkutyöntövoima ei riitä kovametalliseen tai suureen vähennykseen. Siksi FangRong laskee työntö- ja vetovaatimukset asiakkaan todellisen materiaalin ja mittojen perusteella.

Quick Die Change

Modulaarinen muotinpidin lyhentää työkalun vaihtoaikaa, kun samalla koneella käsitellään eri halkaisijoita. Tämä on erityisen hyödyllistä työpajoissa ja tehtaissa, jotka tuottavat useita kokoja yhdessä vuorossa. Jos linja tuottaa vain yhden halkaisijan jatkuvasti, pikavaihtotyökalut ovat vähemmän tärkeitä kuin oikea muotin käyttöikä ja vetovoiman valinta.

Säädettävä hydraulinen piirustus

Hydraulivoimaa ja nopeutta voidaan säätää materiaalin ja läpikulkuaikataulun mukaan. Tämän ansiosta käyttäjät voivat välttää liiallisen voiman käyttämistä suhteellisen pehmeisiin materiaaleihin samalla kun riittävä voima ruostumattomasta teräksestä, seosteräksestä tai muista erittäin lujista materiaaleista säilyy.

Tarkkuusakselituotannossa kontrolloidut vetoolosuhteet auttavat vähentämään äkillistä kuormitusta ja pintavaurioita. Lopullinen suoruus ja mittatarkkuus riippuvat edelleen muotin suunnittelusta, tulevan tangon kunnosta, läpikulkuaikataulusta ja myöhemmästä oikaisuprosessista.

PLC ja HMI ohjaus

PLC ohjaa työntöpään liikkeen, tarttumisen, muotin sisääntulon, vaunun kiinnityksen, vetämisen ja palautuksen välistä järjestystä. Käyttäjät voivat asettaa ja valvoa keskeisiä prosessiparametreja käyttöliittymän kautta.

Tämä on hyödyllisintä, kun sama kone käyttää eri materiaaleja tai kokoja. Yhden tuotelinjan automatisoitu sekvenssiohjaus vähentää pääasiassa käyttäjän puuttumista asiaan ja auttaa pitämään vakiintuneen prosessin toistettavana.

Kiinteä palkki ja putkikokoonpano

FR-sarjan vakiokokoonpano on tarkoitettu kiinteisiin pyöreisiin tankoihin. Putken veto on mahdollista sopivilla tuurnalla, tulpilla ja muottijärjestelyillä. Putkien käyttö on vahvistettava suunnittelun aikana, koska seinämän paksuus, karatyyppi ja voiteluvaatimukset vaikuttavat vaadittavaan vetovoimaan ja työkaluihin.

Tekniset tiedot

Oikea malli tulee valita joukostaaloitushalkaisija, valmis halkaisija, materiaalin lujuus, pinta-alan pienennys ja vaadittu tuotantoteho. Pelkästään nimellisvetoisuus ei riitä koneen valintaan.

Malli FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Vetokapasiteetti (tonnia) 5 10 20 30 40 50 60 80 100 120 150 200
Hydraulinen työntöpää (tonnia) 10 20 40 50 60 80 100 120 150 200 250 300
Työnnä sylinteri φ63×200 mm φ80×200 mm φ100×200 mm φ125×200 mm φ150×300 mm φ160×700 mm φ180×300 mm φ200×300 mm φ220×300 mm φ250×300 mm φ280×300 mm φ300×300 mm
Öljypumpun teho (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Tangon halkaisija-alue (mm) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
Päämoottorin teho (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Normaali piirustuspituus:10 m. Räätälöidyt piirustuspituudet voidaan suunnitella asiakkaan tuotantosuunnitelman mukaan.

Tärkeää:Yllä esitetty halkaisija-alue on koneen soveltuva tankoalue, ei takuuta siitä, että jokainen materiaali voidaan vetää suurimmasta aloitushalkaisijasta kaikkiin mahdollisiin valmiisiin halkaisijoihin yhdellä kertaa. Todellinen läpikulkuaikataulu on tarkistettava materiaalin lujuuden, ajokohtaisen vähennyksen, muotin geometrian ja voitelun suhteen.

Sovellukset

Kiinnitystangon varasto

Käytetään tankoihin, jotka toimitetaan pulttien, pulttien, ruuvien, tappien ja vastaavien komponenttien kylmiin syöttölinjoihin. Kärkityöntörakenne on erityisen hyödyllinen, kun lyhyet aihiot muodostavat suuren osuuden osoitusromusta.

Asiakkaan skenaario:Kiinnikkeiden valmistaja, joka korvaa erillisen osoitus- ja piirustussarjan, voi käyttää FR-30T:tä yhdistämään muotin syöttämisen ja vetämisen yhdeksi konejaksoksi, mikä vähentää välikäsittelyä ennen kylmäsuuntausta.

Autojen akselit ja tangot

Soveltuu tarkkuustankotuotteisiin, joita käytetään ohjausakseleissa, toimilaitteen tankoissa, venttiilikomponenteissa ja muissa sorvatuissa tai koneistetuissa osissa. Tärkeitä parametreja ovat vetovoima, halkaisijatoleranssi, pinnan kunto ja kyky ylläpitää vakaa läpikulkuaikataulu.

Asiakkaan skenaario:Autoteollisuuden toimittaja, joka piirtää seosterästankoa ohjauskomponentteja varten, voi käyttää FR-100T-kokoonpanoa, jossa terävien päiden poistaminen parantaa materiaalin käyttöä ennen koneistusta.

Laakerirullat ja lineaariset akselit

Piirustus voi tarjota hallitun halkaisijan ja paremman pinnan kunnon ennen myöhempää hiontaa, kuorimista tai viimeistelyä. Laakerisovelluksissa piirtäminen ei kuitenkaan yksin korvaa lopullisen hiontaprosessin mitta- ja pintavaatimuksia.

Asiakkaan skenaario:Laakerivalmistaja voi käyttää FR-50T:tä tela-aihioihin, joissa vakaa veto vähentää materiaalin määrää, joka on myöhemmin poistettava viimeistelyn aikana.

Työkalu ja Die Steel

Erittäin lujat työkaluteräkset vaativat suurempaa vetovoimaa ja huolellista pienennysten hallintaa ajokohtaisesti. Kone tulee siksi valita todellisen materiaalin lujuus- ja läpäisyaikataulun laskelmista pelkän halkaisijan sijaan.

Asiakkaan skenaario:Nopeita terästankoja vetävä työkaluteräsprosessori voi käyttää suuremman kapasiteetin FR-mallia, kun muodonmuutoskestävyys ylittää pienempien vetopenkkien käytännöllisen alueen.

Ruostumaton teräs ja erikoisseokset

Ruostumaton teräs, titaani, nikkeliseokset ja muut arvokkaat materiaalit voivat hyötyä erillisen osoitustoiminnon poistamisesta. Hyöty on erityisen tärkeä silloin, kun materiaali on kallista tai tangon päätä on vaikea valmistaa johdonmukaisesti.

Asiakkaan skenaario:Titaanitankojen valmistuksessa tavanomaisen mekaanisen osoittamisen välttäminen voi yksinkertaistaa etupään valmisteluprosessia ja vähentää materiaalin käsittelyä ennen kylmävetoa.

Kupari- ja alumiinitangot

Automaattinen pisteen työntökone voidaan konfiguroida kupari- ja alumiinitankosovelluksia varten, joissa mittojen pienentämiseksi tai pinnan parantamiseksi tarvitaan ohjattua piirtämistä. Pehmeämmät materiaalit eivät välttämättä vaadi suurinta käytettävissä olevaa työntövoimaa, joten pienemmän mallin valitseminen voi vähentää tarpeetonta asennettua tehoa.

Kuinka valita oikea malli

Lähetä seuraavat tiedot ennen tarjouksen pyytämistä:

Materiaali:laatu, vetolujuus tai myötöraja ja lämpökäsittelyolosuhteet.

Aloituskoko:ulkohalkaisija ja tangon pituus.

Valmis koko:tavoitehalkaisija ja mittatoleranssi.

Vähennys:vaaditun alueen pienennys ja piirustuskertojen määrä.

Tuotanto:tarvittavat kappaleet tunnissa tai tonneja vuorossa.

Tuotteen muoto:kiinteä tanko tai putki.

Automaatio:manuaalinen lastaus tai automaattinen syöttö, leikkaus, oikaisu ja pinoaminen.

Nämä tiedot mahdollistavat vaaditun vetovoiman, työntövoiman, muotin kokoonpanon ja konesyklin tarkistamisen ennen tarjouksen tekemistä. Konetta ei pidä valita vain siksi, että sen nimellisvetoisuus on suurempi kuin toisen toimittajan malli.

Mitä vakiokokoonpanoon sisältyy?

Tavallinen automaattinen pistetyöntökonepakkaus sisältää yleensävetopenkin runko, hydraulinen vetojärjestelmä, hydraulinen työntöpää, vetovaunu, muotinpidin, hydraulinen voimayksikkö, sähköinen ohjauskaappi, PLC ja HMI. Vakiotyökalut toimitetaan sovitun kokoonpanon mukaan; tuotantomuotit tietyille asiakasmitoille tulee vahvistaa erikseen tarjouksessa.

Lisävarusteisiin voivat kuulua automaattiset syöttö-, tanko-, leikkaus-, oikaisu-, purku- ja pinoamisjärjestelmät. Lopullinen laajuus tulee ilmoittaa kaupallisessa tarjouksessa kohteelta, jotta asiakas tietää tarkalleen, mitä tehtaalle saapuu.

Valmistus ja tehdastestaus

FangRong Automatic Point Pusher Drawing Machine Factory

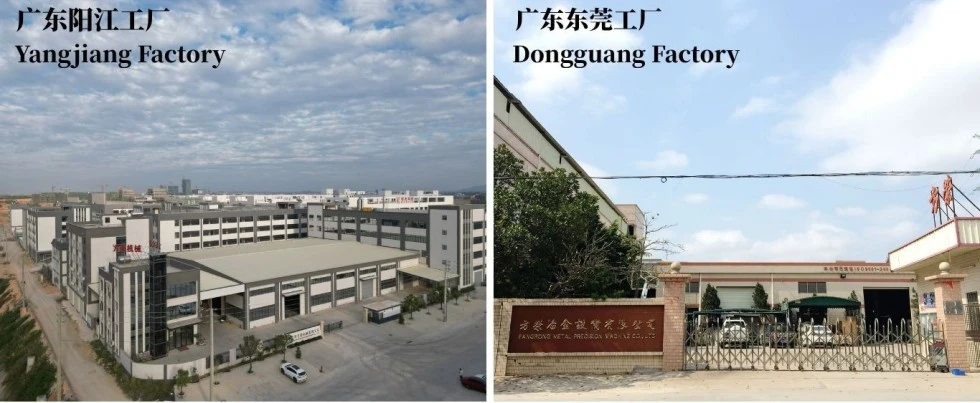
FangRong on valmistanut kylmävetolaitteita vuodesta 1998 lähtien. Tuotanto tapahtuu Dongguanin ja Yangjiangin tiloissa, ja se kattaa koneistuksen, hydraulisen kokoonpanon, sähköintegraation ja konetestauksen.

Mitä tarkistetaan ennen toimitusta?

Mekaaninen linjaus:ohjauskiskojen, vetokelkan ja muotinpitimen oikea kohdistus tarkistetaan ennen lopullista kokoonpanoa.

Hydraulijärjestelmä:paineen pysyvyys, sylinterin liike ja vuodot tarkistetaan käyttöönoton yhteydessä.

Sähköjärjestelmä:PLC-sekvenssi, käyttöliittymän toiminnot, anturit ja turvapiirit testataan.

Piirustuksen suorituskyky:jos asiakasmateriaalia on saatavilla, näytepalkkeja voidaan käsitellä työntö-vedon järjestyksen ja sovittujen prosessiparametrien tarkistamiseksi.

Tämä testaus on hyödyllisempi kuin pelkkä tyhjäkäynnistys, koska todellinen vetovoima riippuu asiakkaan materiaalista, aloitushalkaisijasta, pienennyksestä ja työkaluista.

Cold Drawing Machine Workshop and Quality Control

Tuotantoprosessi

1. Tekninen katsaus:tankojen mitat, materiaalit, pienennys- ja automaatiovaatimukset tarkistetaan ennen valmistusta.

2. Komponenttien tarkastus:Tärkeimmät rakenteelliset, hydrauliset ja voimansiirtokomponentit tarkastetaan tuotantovaatimusten mukaisesti.

3. Tarkkuustyöstö:sylinteri- ja mekaaniset komponentit koneistetaan ja viimeistellään niiden toiminnallisten toleranssien mukaisesti.

4. Mekaaninen kokoonpano:runko, ohjausjärjestelmä, työntöpää, vetovaunu ja muotin pidike kootaan ja kohdistetaan.

5. Hydraulinen ja sähköinen integrointi:sylinterit, venttiilit, pumput, anturit, PLC ja HMI kytketään ja otetaan käyttöön.

6. Toiminnallinen testaus:työntö-, puristus-, veto- ja palautussekvenssit testataan ennen lähetystä.

7. Lopputarkastus:hydraulipaine, sähköturvallisuus, koneen mitat ja sovittu kokoonpano tarkastetaan.

Sertifikaatit ja sovellettavat standardit

Automatic Point Pusher Drawing Machine CE and ISO Certification

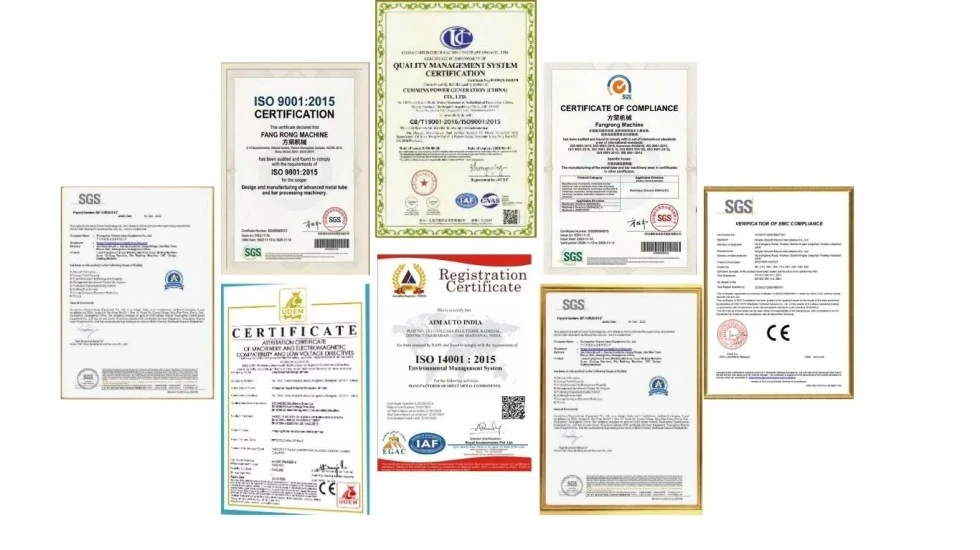
ISO 9001:2015:laatujärjestelmä, joka kattaa olennaiset suunnittelu-, valmistus- ja palveluprosessit. Todistusnumero UQ231211R1.

CE-merkintä:saatavana vakiokonekokoonpanoille, jotka on suunniteltu sovellettavien eurooppalaisten konevaatimusten mukaisesti. Vaatimustenmukaisuusasiakirjat ja sovellettavat standardit tulee vahvistaa toimitetun koneen tarkan kokoonpanon osalta.

Koneiden turvallisuus:koneen turvallisuussuunnittelu voi sisältää hätäpysäytyspiirejä, suojuksia, lukituksia ja muita suojalaitteita, jotka vaaditaan sovellettavassa koneen riskiarvioinnissa.

SGS-tarkastus:kolmannen osapuolen tarkastus voidaan järjestää ostosopimuksen niin vaatiessa.

Tärkeää:CE ei ole sama kuin UL-sertifiointi. Jos konetta asennetaan Yhdysvaltoihin tai Kanadaan ja projekti vaatii UL/CSA-luetteloita sähkökomponentteja tai sertifiointia, tämä on määritettävä ennen tuotantoa, jotta sähkökaappi ja komponentit voidaan konfiguroida vastaavasti.

MOQ, hinnoittelu ja toimitus

MOQ:1 täydellinen kone. 

Tilausmäärä Hinnoitteluperuste Tyypillinen kaupallinen järjestely
1 kone Normaali noteerattu hinta Yksittäisille tuotantolinjoille tai koeprojekteille
2-4 konetta Hankkeen määrä tarjous Sopii usean rivin laajentamiseen; määräalennuksesta voidaan neuvotella
5+ konetta Volyymilainaus Lopullinen hinta riippuu malliyhdistelmästä, automaatiosta ja toimitusaikataulusta

Normaali tilauksen toimitusaika:noin 30-60 päivää teknisen vahvistuksen, sopimuksen vahvistuksen ja sovitun talletuksen vastaanottamisen jälkeen. Suuret koneet tai järjestelmät, joissa on integroitu automaatio, saattavat vaatia pidemmän tuotantoajan.

Pikatilaus:nopeutettu aikataulu voidaan arvioida nykyisen tehdaskapasiteetin, konemallin ja komponenttien saatavuuden mukaan. Nopeutettu toimitusaika on vahvistettava kirjallisesti ennen tilauksen tekemistä eikä esitettävä kiinteänä takuuna.

Maksu:tyypillinen järjestely on 30% talletus tilausvahvistuksen jälkeen ja 70% saldo ennen lähetystä sovitun tehtaan hyväksymistestin jälkeen. Lopulliset ehdot ovat myyntisopimuksen alaisia.

Takuu:12 kuukautta käyttöönotosta sovittujen takuuehtojen mukaisesti.

Pakkaus ja lähetys

Automatic Point Pusher Drawing Machine Packaging for Export

Automaattinen pisteen työntökone on valmistettu vientikuljetuksia varten asianmukaisella suojapakkauksella, korroosiosuojauksella näkyville koneistetuille pinnoille ja pakkausjärjestelyt koneen mittojen ja toimitustavan mukaan. Suuret vetopenkit saattavat vaatia osittaista kuljetusta konttien rajoituksista ja käyttöpaikasta riippuen.

Ennen lähetystä asiakkaan tulee vahvistaatehtaan sisäänkäynnin mitat, perustusvaatimukset, nostokapasiteetti, sähkönsyöttö- ja purkulaitteet. Näiden tietojen antaminen ennen tuotantoa auttaa estämään asennuksen viivästyksiä saapumisen jälkeen.

FAQ

1. Mikä on automaattisen pistetyöntökoneen tärkein etu tavanomaiseen vetopenkkiin verrattuna?

Suurin etu on, että tangon päätä ei tarvitse osoittaa mekaanisesti ennen vetoa. Takaosan hydraulinen työntöpää työntää terävää tankoa muotin läpi, kunnes etupää tulee esiin, minkä jälkeen vetokelkka tarttuu ja vetää sen läpi. Tämä voi vähentää materiaalihävikkiä ja poistaa erillisen kohdistamistoimenpiteen, mikä on erityisen hyödyllistä suurten tankojen tuotannossa, jossa 100–300 mm terävää materiaalia tankoa kohden muuten häviäisi.

2. Voiko kone vetää tankoja osoittamatta?

Kyllä. Automatic Point Pusher Drawing Machine on suunniteltu erityisesti vetotankoihin ilman tavanomaista esikohdistusta. Työkappaleen materiaali, aloitushalkaisija, pienennys ajoa kohti, muotin geometria ja vaadittu vetovoima on kuitenkin tarkistettava ennen konfiguraation vahvistamista. Erittäin kovat metalliseokset tai epätavallisen suuret pelkistykset voivat edellyttää erilaista suutinsuunnittelua tai läpikulkuaikataulua.

3. Kuinka valitsen oikean koneen vetoisuuden?

Koneen valinnan ei tulisi perustua pelkästään tangon halkaisijaan. Tarvittava vetovoima riippuu materiaalin lujuudesta, aloitus- ja loppuhalkaisijasta, poikkileikkauksen pienenemisestä, kitkasta, muottikulmasta ja vetonopeudesta. Esimerkiksi 50 mm:n hiiliterästanko ja 50 mm:n luja seosterästanko voivat vaatia merkittävästi erilaisia ​​vetovoimia. FangRong voi laskea tarvittavat työntö- ja vetovoimat asiakkaan materiaali- ja mittatiedoista ennen FR-mallin suosittelemista.

4. Mitä tankokokoja ja materiaaleja tämä kone voi käsitellä?

FR-sarja kattaa mallista riippuen noin 13–100 mm:n massiiviset pyöreät tangot. Tyypillisiä käyttökohteita ovat hiiliteräs, seosteräs, ruostumaton teräs, laakeriteräs, työkaluteräs, kupari, alumiini ja muut sopivat kylmävetomateriaalit. Putket tai erikoisprofiilit saattavat vaatia erilaisia ​​työkaluja ja ne tulee arvioida erikseen ennen tilaamista.

5. Kuinka paljon materiaalia voidaan säästää poistamalla osoitus?

Säästö riippuu alkuperäisestä osoituspituudesta, tangon pituudesta, halkaisijasta, materiaalista ja valmistusmenetelmästä. Perinteisellä menetelmällä jokaisesta tangosta voidaan poistaa noin 100–300 mm terävän pään luomiseksi. Tämän vaiheen poistaminen voi siis parantaa materiaalin tuottoa, mutta todellinen säästö tulee laskea asiakkaan tangon mitoista ja olemassa olevasta osoitusvarasta eikä olettaa kiinteänä prosenttiosuutena.

6. Suoristaako kone myös vedetyn tangon?

Ei välttämättä. Kylmäveto voi parantaa mittatarkkuutta ja pinnan kuntoa, mutta sen ei pitäisi korvata erityistä oikaisua, kun sovelletaan tiukkoja suoruusvaatimuksia. Jos valmis tuote vaatii hallittua suoruutta, voidaan tuotantolinjalle konfiguroida erillinen suoristusprosessi piirtämisen jälkeen.

7. Mitä tietoja tarvitaan, jotta kone voidaan lainata oikein?

Ennen tarjouksen tekemistä toimittajan tulee saada materiaaliluokka, aloitushalkaisija, valmis halkaisija, vaadittu vetopituus, tangon pituus, vaadittu teho, tavoitemittojen toleranssi, piirustuspassit, jos tiedossa, ja saatavilla oleva tehdasvirtalähde. Valokuvat tai näytteet olemassa olevasta terävästä tangosta voivat myös auttaa määrittämään muotin sisääntuloolosuhteet ja vaaditun työntöpään kokoonpanon.

8. Mitä koneen mukana yleensä kuuluu?

Vakiokokoonpano sisältää tavallisesti hydraulisen voimayksikön, päämoottorin, takatyöntöpään, vetosylinterin ja -kelkan, muotinpitimen, PLC- ja HMI-ohjausjärjestelmän sekä sovitut vakiotyökalut. Tarkka muottisarja, sähkökomponentit, automaattinen lastaus- tai purkujärjestelmä ja muut apulaitteet tulee vahvistaa teknisessä tarjouksessa, koska ne riippuvat asiakkaan materiaalista, mitoista ja automaatiovaatimuksista.

Lähetä kysely
Yhteystiedot
Kerro meille materiaali-, tuote-, tuotanto- ja laitevaatimuksistasi. FangRong voi keskustella sopivista kylmävetokoneista, piirustustyökaluista, oikaisukoneista ja räätälöityistä ratkaisuista sovellukseesi.
Luokitus:
5.0
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä