Whatsapp
Tarjoamme kattavan valikoiman tarkkuusmetallinkäsittelylaitteita, mukaan lukien oikaisu-, kylmäveto-, oikaisu-, viiste-, leikkaus-, kierteiden valssauskoneet ja vetomuotit, jotka on räätälöity putki-, tanko- ja lankamateriaaleille eri aloilla.
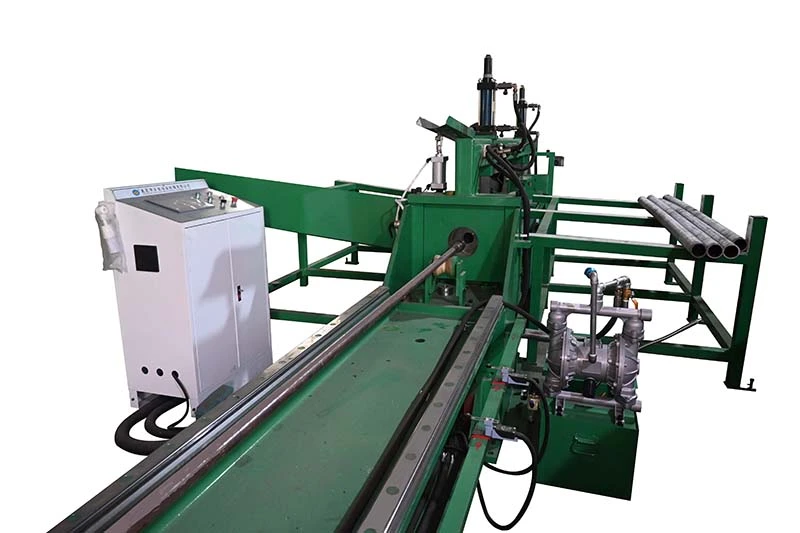
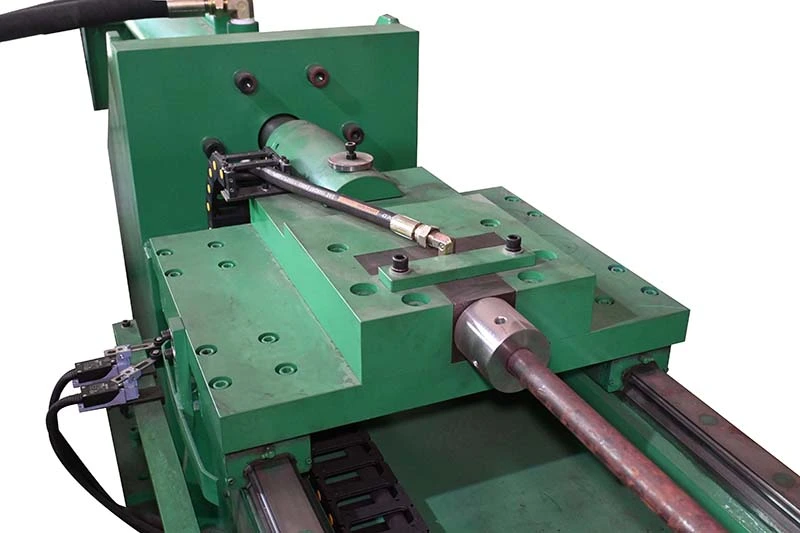
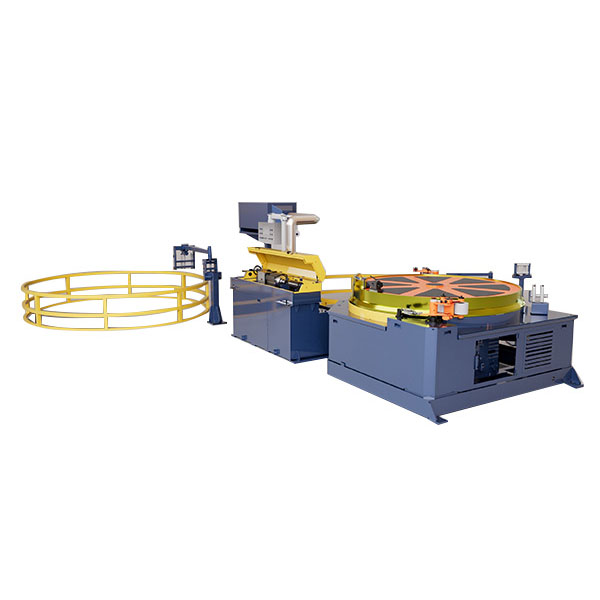
TheAutomaattinen laajennuspiirustuskonekäytetään, kun putki tarvitsee suuremman tai tarkemman sisähalkaisijan ilman materiaalia kuumentamatta. Hydraulisylinteri ajaa paisuntakaran reiän läpi, mikä mahdollistaa säädetyn säteittäisen muodonmuutoksen korjaamiseksisisämitat ja ovaali. FR-10T - FR-500T -sarja kattaa laajenevat voimat10-500 tonniaasti10 m, kun taas monipumppuiset hydraulijärjestelmät sovittavat tehon eri putkikokoihin ja -kuormiin. Se sopiihiiliteräs, seosteräs, ruostumaton teräs ja erikoismetalliputket, mukaan lukien halkaisijaltaan suuret tarkkuusputket, vääntyneet osat ja liittämistä varten valmistetut putkenpäät.
TheAutomaattinen laajennuspiirustuskoneon hydraulinen kylmätyöstöpenkki metalliputkien sisähalkaisijan kasvattamiseen ilman lämmitystä. Sen sijaan, että se pienentäisi putken kokoa tavanomaisen kylmävedon tapaan, se vetää laajenevan tuurnan reiän läpi suurentaakseen sisähalkaisijaa, parantaakseen pyöreyttä ja tuodakseen putken lähemmäksi vaadittua loppumittaansa.
Tämä prosessi on hyödyllinen, kun putkiaihio on mekaanisesti ehjä, mutta sen sisähalkaisija, soikea muoto tai lopullinen koko ei täytä piirustusspesifikaatioita. Sitä käytetään myös valmistettaessa halkaisijaltaan suurempia tarkkuusputkia pienemmästä aloituskoosta, mikä muuten vaatisi kuumalaajennusta ja lisäviimeistelyä.
FangRongin FR-sarjan kannet10-500 tonnia laajennusvoimaa, standardin kanssa10 m tehokas laajennusisku. Oikea malli riippuu pääasiassa putken materiaalista, seinämän paksuudesta, aloitus- ja tavoitehalkaisijasta, putken pituudesta ja tarvittavasta laajennuksesta kulkua kohti pelkän halkaisijan sijaan.


Tyypillinen tuotantoongelma on putki, joka on saavuttanut vaaditun seinämän paksuuden, mutta jossa on edelleen alimitoitettu tai soikea sisäreikä. Putken pienentäminen uudelleen tavanomaisella vetopenkillä siirtäisi mitat väärään suuntaan. Laajennusvetopenkki korjaa tämän käyttämällä hallittua säteittäistä muodonmuutosta putken sisältä.
Putki kiinnitetään koneen alustaan, reiän sisään on sijoitettu paisuntakara ja hydraulisylinteri vetää karan putken läpi. Kara pakottaa putken seinämän ulospäin lasketun muodonmuutosalueen sisällä. Suuren halkaisijan suurentamiseen voidaan käyttää useita ajoja sen sijaan, että yritettäisiin liiallista laajennusta yhdellä kertaa.
Käytännön esimerkki:kiinalainen putkivalmistaja käyttiFR-400Tkone halkaisijaltaan suurille putkille, joita käytetään öljy- ja kaasuputkiprojektissa. Suuren vetovoiman ja pitkän työiskun yhdistelmä valittiin, koska tuotantovaatimus koski pitkiä putkia ja kontrolloituja sisämittoja. Lyhyemmille putkille tai pienemmille halkaisijamuutoksille pienempi FR-malli voi olla taloudellisempi.
Alimitoitettu sisähalkaisija:Kun ulkohalkaisija ja seinämän paksuus ovat jo lähellä vaadittuja arvoja, voidaan porausta laajentamalla korjata sisämitta ilman muovausprosessin aloittamista uudelleen.
Putken soikea:Putket voivat muuttua pyöreiksi valssauksen, hitsauksen, kuljetuksen tai aiempien muovaustoimenpiteiden aikana. Hallittu sisäinen laajeneminen voi parantaa pyöreyttä, kun muodonmuutos on valitun tuurnan prosessikyvyn sisällä.
Suuren halkaisijan tarkkuusputkien tuotanto:Perinteinen kylmäveto on ensisijaisesti pelkistysprosessi. Laajennuspiirustus tarjoaa vastakkaisen muovaussuunnan ja on siksi hyödyllinen valituissa suurihalkaisijaisissa saumattomissa tai hitsatuissa putkisovelluksissa.
Putken pään valmistelu:Jos putken pään on saavutettava määritelty sisämitta ennen laippausta tai liittämistä, voidaan suunnitella erityinen laajennustyökalu vaadittua geometriaa varten.
Kuumamuovausaste ja hapetus:Jos materiaali ja paisuntasuhde sallivat kylmätyöstön, prosessissa vältetään kuumalaajennuksessa käytetty lämmitysvaihe. Tämä voi vähentää oksidin muodostumista ja myöhempiä puhdistusvaatimuksia. Kylmälaajeneminen ei kuitenkaan ole automaattisesti paras valinta jokaiselle lejeeringille tai laajenemissuhteelle; materiaalin sitkeys ja sallittu muodonmuutos on tarkistettava ensin.
1. Putken sijoitus: The workpiece is placed on the machine bed and aligned with the expansion axis. Proper alignment is important for long pipes because excessive eccentricity can affect the final bore.
2. Karan asennus:Putkeen työnnetään sopiva paisuntakara. Karan halkaisija, kärjen geometria, materiaali ja pinnan viimeistely valitaan putkilaadun ja tavoitemittojen mukaan.
3. Hydraulinen laajennus:Pääsylinteri vetää karan putken läpi. Hydraulijärjestelmä tarjoaa hallitun voiman mekaanisiin vetojärjestelmiin liittyvän iskukuormituksen sijaan.
4. Mittojen korjaus:Karan kulkiessa reiän läpi putken seinämään tapahtuu kontrolloitu plastinen muodonmuutos. Todellinen saavutettavissa oleva laajeneminen riippuu materiaalin lujuudesta, seinämän paksuudesta, alkuhalkaisijasta, voitelusta, tuurnan geometriasta ja läpivientien määrästä.
5. Tarkastus:Laajentamisen jälkeen putken sisähalkaisija, soikea muoto, seinän kunto ja kokonaismittojen vaatimustenmukaisuus voidaan tarkistaa ennen seuraavaa toimenpidettä.
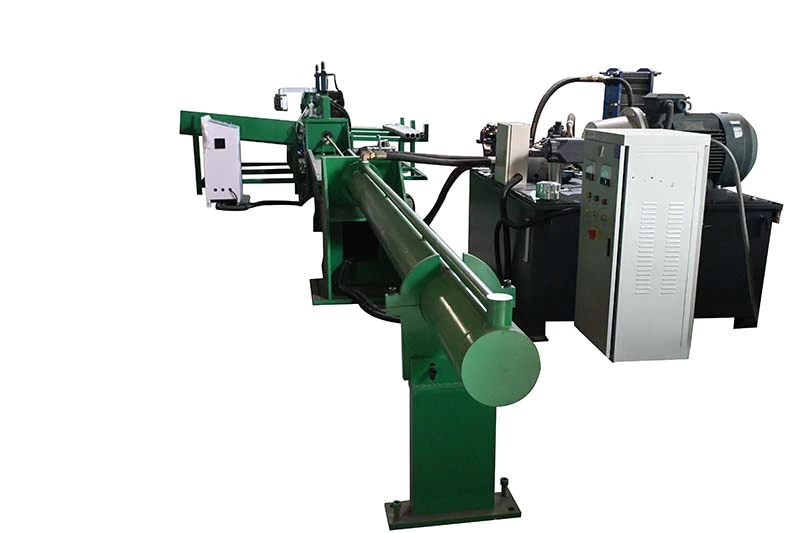
FR-sarjassa käytetään koneen vetoisuuden mukaan konfiguroituja hydraulivoimayksiköitä. Pienemmällä paineella suuremman virtauksen pumppuja voidaan käyttää sylinterin nopeaan liikkeeseen, kun taas korkeapainepumput tarjoavat tarvittavan voiman paisuntaiskun aikana. Suuremmissa koneissa useat pumput mahdollistavat näiden kahden käyttötilan käsittelyn erikseen.
Tällä erolla on merkitystä tuotannossa. Vain maksimivoimalle valitulla koneella voi silti olla tarpeettoman pitkä työjakso, jos hydraulijärjestelmä ei pysty liikuttamaan sylinteriä nopeasti paluu- ja lähestymisiskujen aikana. Sitä vastoin hydraulivirtauksen lisääminen ei ratkaise voimapulaa laajenemisen aikana. Pumppujärjestelyn on siksi vastattava sekä vaadittua laajennusvoimaa että tuotantosykliä.
| Malli | Laajennusvoima (tonnia) | Pääsylinteri (mm) | Tehokas veto (m) | Hydraulipumpun moottori |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | 55 kW kiinteätilavuuspumppu × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | 75 kW kiinteätilavuuspumppu × 2 + 110 kW × 2 |
Tärkeää:Vetoisuus ei ole suora osoitus putken halkaisijasta, jonka kone voi käsitellä. Tarvittava voima on laskettava putken materiaalista, seinämän paksuudesta, aloitushalkaisijasta, tavoitehalkaisijasta, laajenemissuhteesta, voiteluolosuhteista ja työkalun geometriasta. 100 tonnin kone voi sopia yhteen putken eritelmään, mutta riittämätön toiseen putkeen, jolla on sama halkaisija ja vahvempi materiaali.
Anna ennen tarjoustamateriaaliluokka, putken tyyppi, ulkohalkaisija, aloitussisähalkaisija, tavoitesisähalkaisija, seinämän paksuus, putken pituus, laajeneminen kulkua kohti ja vaadittu tuotantomäärä. FangRong voi sitten laskea likimääräisen laajenemisvoiman ja määrittää, onko yksi- vai monikierroslaajennus sopiva.
Jatkuvassa tuotannossa ei yleensä ole suositeltavaa toimia jatkuvasti koneen absoluuttisella nimelliskapasiteetilla. Työvoiman pitäminen maksimiarvon alapuolella tarjoaa käyttömarginaalin, kun materiaalin ominaisuudet, voitelu tai tuloputken mitat vaihtelevat.
Halkaisijaltaan suuri putkiputki ja muut putkistotuotteet saattavat vaatia valvottuja sisämittoja ennen myöhempiä liitos- tai tarkastustoimenpiteitä. FR-200T - FR-500T -sarja soveltuu sovelluksiin, joissa vaaditaan suurta laajennusvoimaa ja pitkiä työiskuja.
Hakemustapaus:Kiinalainen putkenvalmistaja käyttiFR-400Tlaajennuspenkki pitkille öljy- ja kaasuputkille. Kone valittiin sen suuren voimakapasiteetin ja pitkän työiskun vuoksi, minkä ansiosta valmistaja pystyi käsittelemään suuria osia säilyttäen samalla hallitut sisämitat.
Lämmönsiirtoputkien sisähalkaisijalla on väliä, kun virtausalue ja mittauskonsistenssi ovat osa valmiita eritelmiä. Laajentaminen on merkityksellisempää, kun vaadittua lopullista porausta ei voida saavuttaa tehokkaasti toisella pelkistysprosessilla.
Tavallisissa putkissa, joissa aloitus- ja loppumitat ovat jo toleranssin sisällä, paisuntapenkin käyttö voi lisätä tarpeetonta toimintaa. Koneesta tulee arvokas, kun sisäinen mitoitus tai ovaalin korjaus on todellinen pullonkaula.
Hydraulisylinteriputket vaativat hallittua sisäistä geometriaa, koska mäntä-, tiiviste- ja ohjauskomponentit riippuvat reiän mitoista ja pinnan kunnosta. Laajentamista voidaan harkita, kun olemassa oleva putken geometria tarvitsee kontrolloitua sisäistä mitoitusta halkaisijan pienentämisen sijaan.
Laipallisten tai yhdistettyjen liitosten putkien päät saattavat vaatia ohjatun laajennetun osan. Vaadittavalle päätygeometrialle voidaan suunnitella erillinen kara koko putken laajentamisen sijaan.
Hakemustapaus:Eräs laivanrakennusasiakas käyttiFR-200Tkone putken päiden laajentamiseen ennen laippausta. Kylmäprosessi vältti lämmitykseen liittyvän skaalauksen ja vähensi muovauksen jälkeistä puhdistusta ennen seuraavaa valmistusvaihetta.
Automaattinen laajennuspiirustuskone voidaan suunnitella hiiliteräkselle, seosteräkselle, ruostumattomalle teräkselle, kuparille, alumiinille, titaanille, nikkeliseoksille ja muille sopiville metalleille. Materiaalin valinnalla on merkitystä, koska lujat tai heikosti sitkeät metalliseokset saattavat vaatia pienempää laajenemista kulkua kohti ja kontrolloidumpia työkaluolosuhteita.
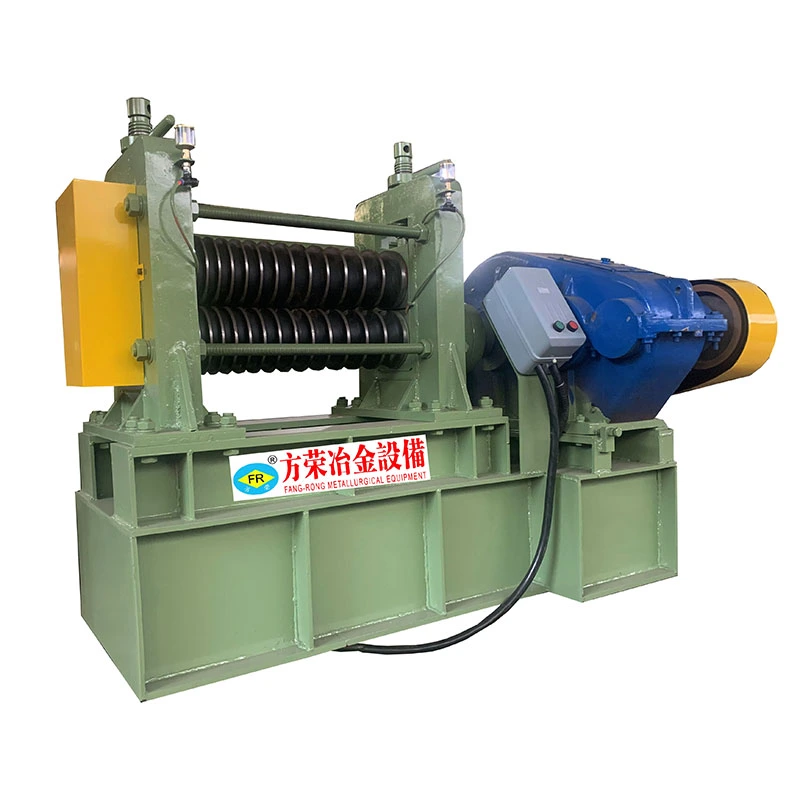
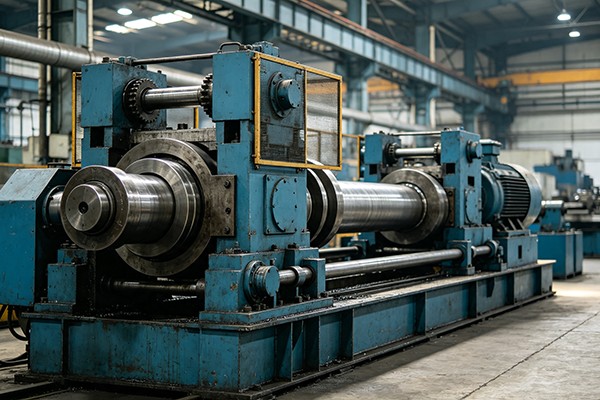
Tyypillinen FR-sarjan järjestelmä sisältää päähydrauliikkasylinterin, hydraulisen voimayksikön, vetokelkan, putkenkiinnitysjärjestelyn, paisuntakaran kokoonpanon, PLC-ohjausjärjestelmän, käyttöliittymän, sähkökaapin, hydrauliventtiilit ja tarvittavan konerakenteen.
Työkalu on sovelluskohtaista.Karaa ei voi valita vain koneen vetoisuudesta. Sen työhalkaisijan, profiilin, pituuden, materiaalin ja pinnan kunnon tulee vastata putken eritelmiä. Erikoiskarat, monivaihetyökalut, putken pään laajennustyökalut, syöttöjärjestelmät ja automaattinen lastaus tai purku voidaan tarjota erikseen tarvittaessa.
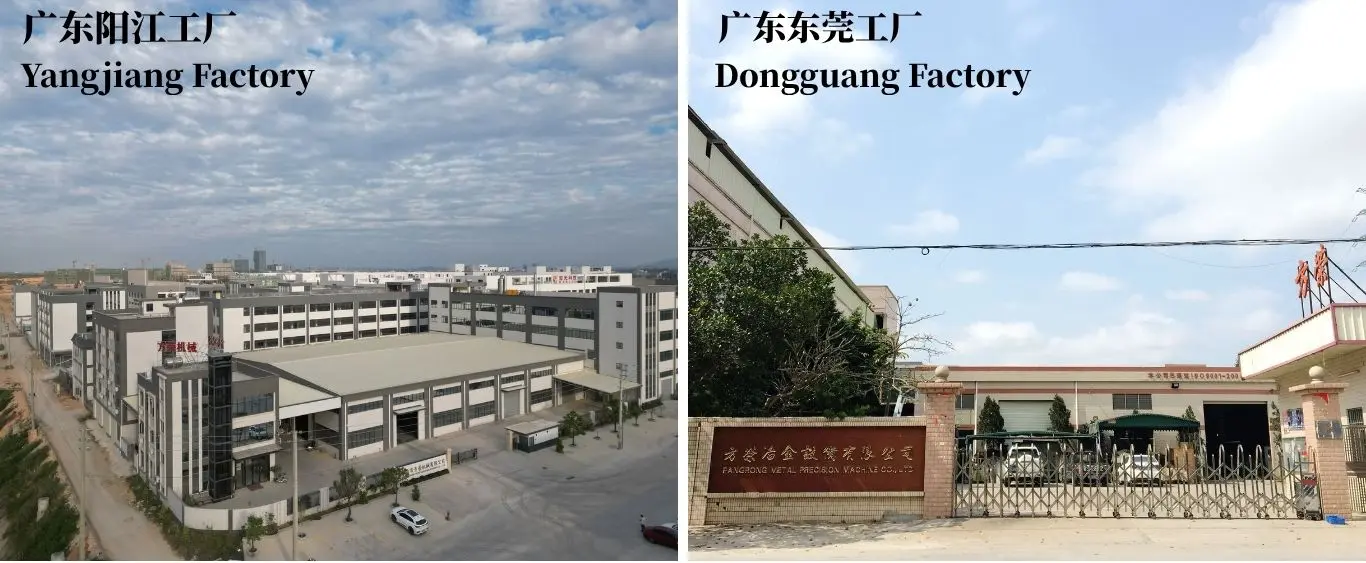
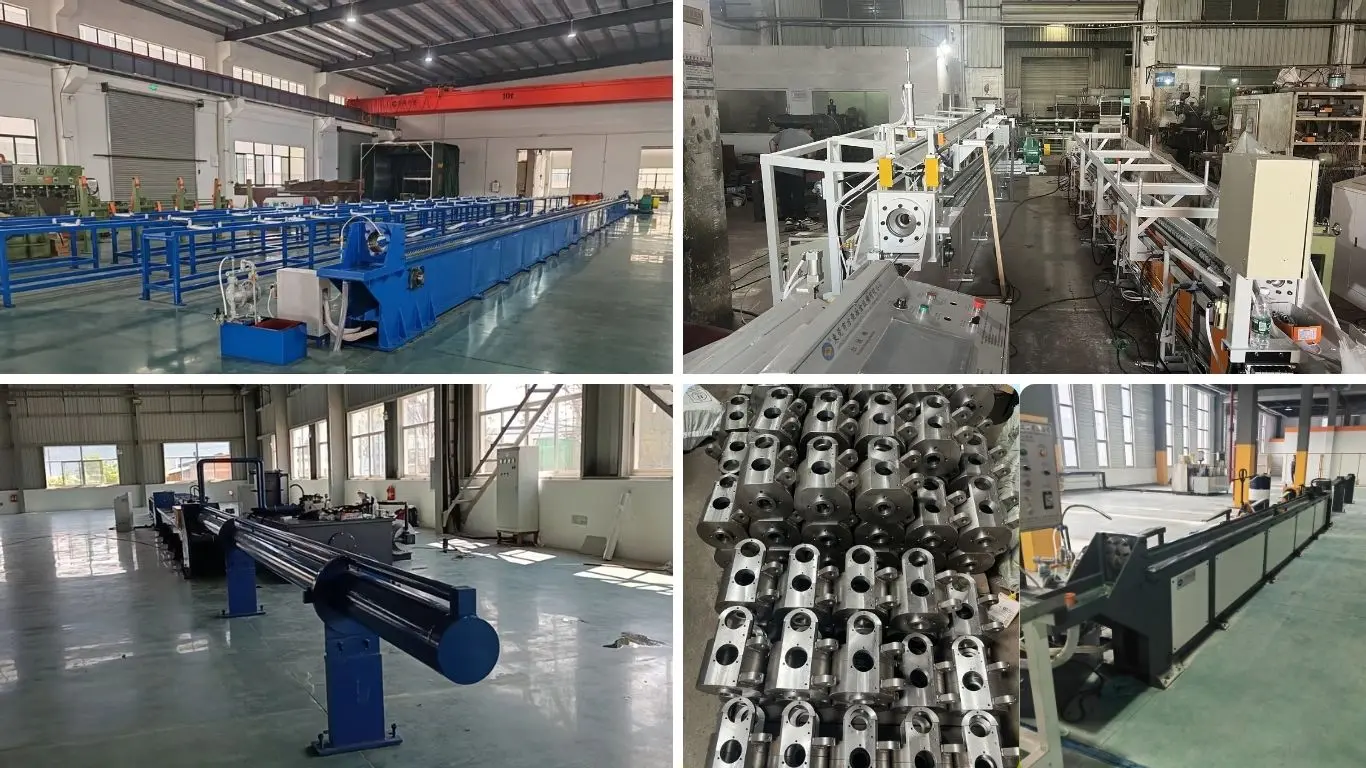
FangRong valmistaa laitteita Dongguanin ja Yangjiangin tuotantolaitostensa kautta. Valmistusprosessi kattaa teknisen tarkastelun, komponenttien tarkastuksen, tarkkuustyöstön, hydraulisen kokoonpanon, sähköintegraation, PLC-ohjelmoinnin, koneen kohdistuksen ja lopputestauksen.
Tilaustekniikka:Putkien mitat ja materiaalitiedot tarkistetaan ennen kuin sylinterin voima, karageometria ja hydraulinen konfiguraatio viimeistellään.
Komponenttien tarkastus:Tärkeimmät hydrauliset ja mekaaniset osat tarkastetaan ennen asennusta.
Tarkkuustyöstö:Sylinterireiät ja karakomponentit koneistetaan määritettyjen mittavaatimusten mukaisesti.
Hydraulinen testaus:Hydraulipiirit, venttiilit ja sylinterit painetestataan ennen lopullista integrointia.
Tasaus:Vetokelkka, ohjausjärjestelmä, sylinteri ja putken keskiviiva tarkistetaan, koska kohdistusvirhe voi vaikuttaa pitkän putken laajenemistuloksiin.
Toiminnallinen testaus:Konetta käytetään ennen toimitusta. Jos asiakkaan putkinäytteitä toimitetaan, varsinaiset laajennustestit voidaan tehdä ehdotetun prosessin tarkistamiseksi.
Lopputarkastus:Hydraulivuoto, paineen stabiilisuus, sähköturvallisuus, koneen liike ja valmiit putken mitat tarkastetaan sovittujen tarkastusvaatimusten mukaisesti.
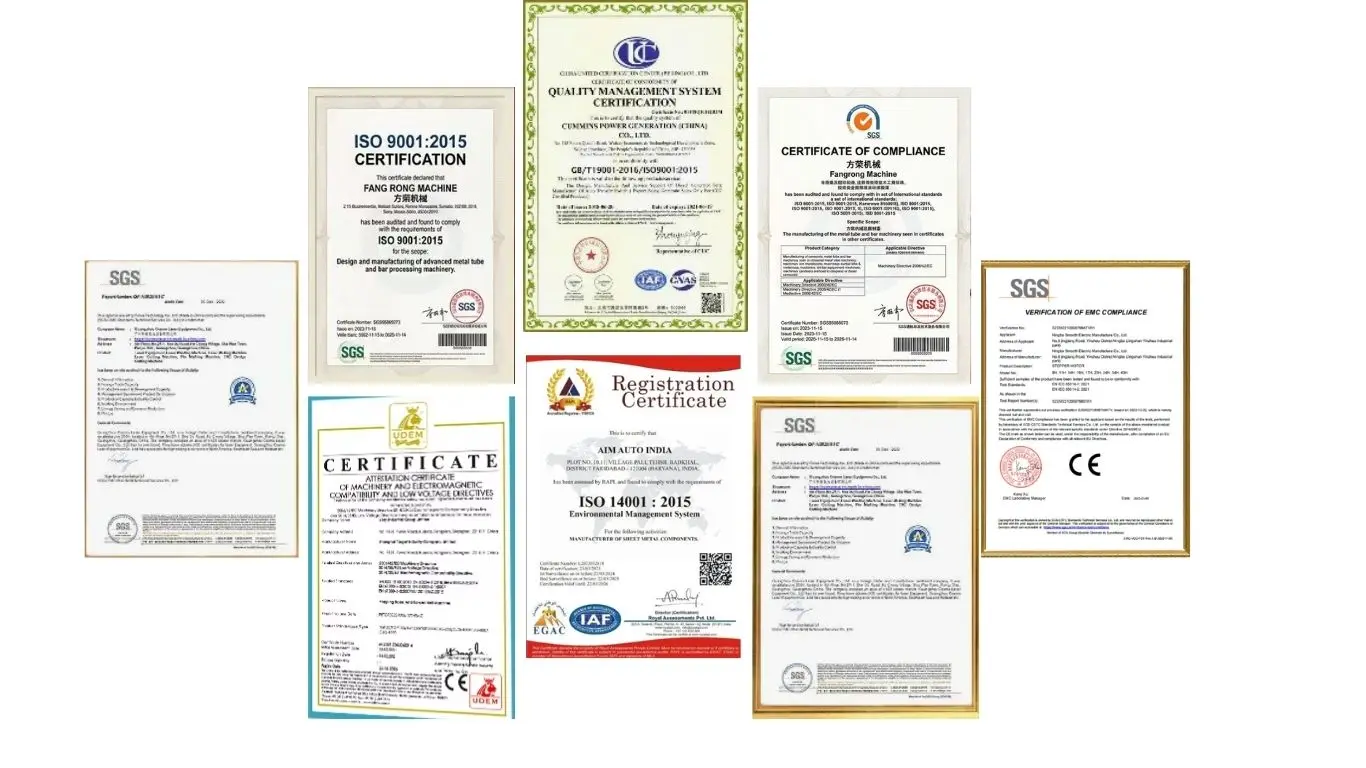
ISO 9001:2015— Laadunhallintajärjestelmä, joka kattaa asiaankuuluvat suunnittelu-, valmistus-, asennus- ja palvelutoiminnot. Todistusnumero UQ231211R1.
CE-merkintä— Vakio-FR-mallit toimitetaan sovellettavien eurooppalaisten markkinoiden vaatimusten mukaisesti, ja koneen suunnitteluun on sisällytetty koneiden turvatoimia. Sovellettavat vaatimustenmukaisuusasiakirjat tulee vahvistaa koneen lopullisen kokoonpanon ja kohdemarkkinoiden vaatimusten mukaisesti.
SGS:n tarkastus— Kolmannen osapuolen tarkastus voidaan järjestää asiakkaan tarkastuksen laajuuden ja sopimusvaatimusten mukaan.
Patentoidut tekniikat— FangRong raportoi 32 keksintöpatenttia ja yli 100 hyödyllisyysmallipatenttia, jotka kattavat sen metallinmuovauslaitteissa käytetyt tekniikat.
MOQ:1 täydellinen kone/sarja FR-sarjan vakiolaitteisiin. Erikoistuotantolinjat, monikoneprojektit ja räätälöidyt työkalut ilmoitetaan projektin laajuuden mukaan.
Tasohinnoittelu:Koska FR-10T–FR-500T-koneet eroavat toisistaan huomattavasti hydrauliikan tehon, sylinterin koon, työkalujen ja automaation suhteen, hinnoittelu on ilmoitettu mallin ja kokoonpanon mukaan yhden yleisen yksikköhinnan sijaan. Usean koneen tilauksissa tarjouksessa tulee mainita selvästi määrähaarukka ja vastaava yksikköhinta, esimerkiksi:1 sarja / 2–4 sarjaa / 5+ sarjaa. Lopullinen määrä-hinta-aikataulu vahvistetaan kaupallisessa tarjouksessa.
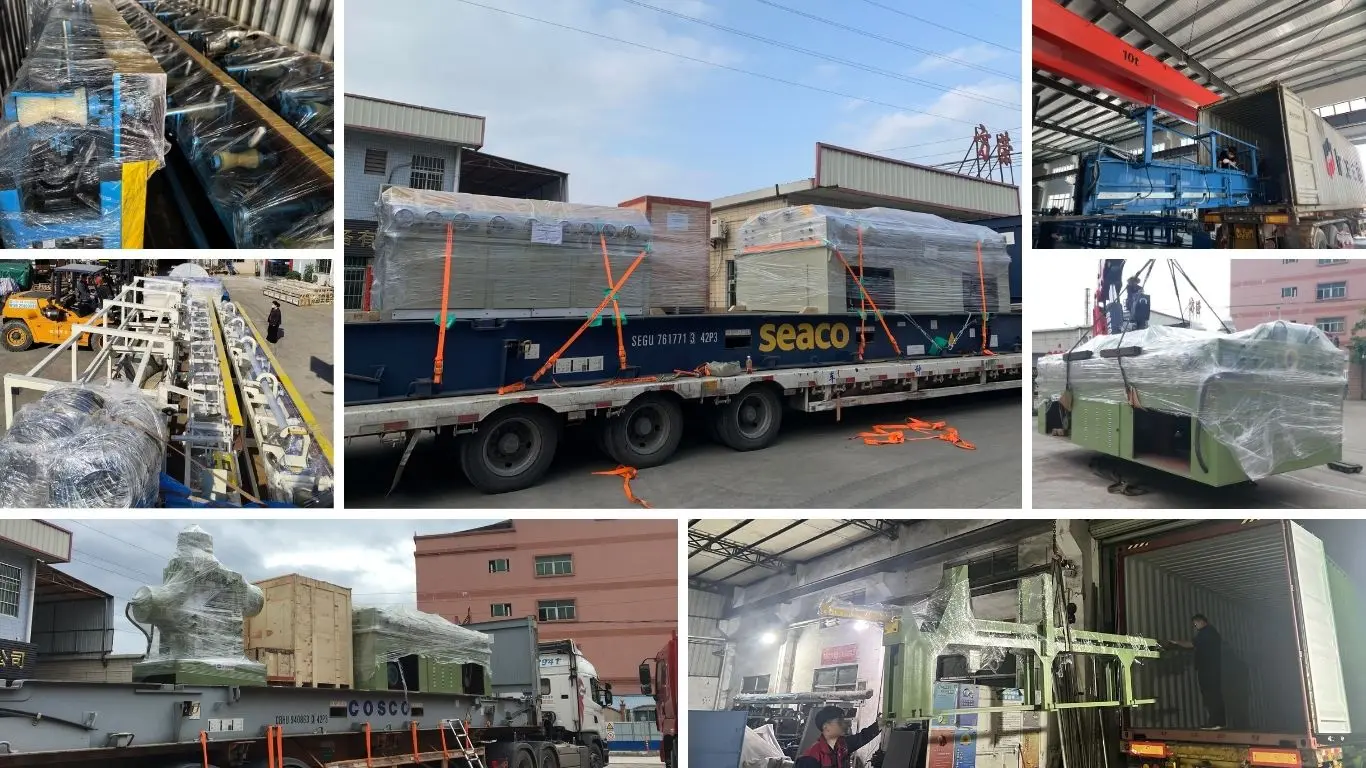
FOB-ehdot:FOB-hinnoittelu on saatavilla sovitun kuljetussataman perusteella Kiinassa. Tarjouksessa on ilmoitettava tarkkaFOB-portti, kuten Shanghain satama tai Shenzhenin satama, sekä koneen kokoonpano, pakkauslaajuus ja lähetysmäärä. Sisävesikuljetukset nimettyyn satamaan sisältyvät tai eivät sisälly lopullisen Incoterms-tarjouksen mukaan.
Normaali tilauksen toimitusaika:FR-10T - FR-100T vaativat yleensä30-60 päivääsovitun ennakkomaksun ja teknisen vahvistuksen saatuaan. FR-200T - FR-500T vaativat yleensä90-120 päivääsuurempien hydraulijärjestelmien, sylinterien, rakenteiden ja testausvaatimusten vuoksi.
Pikatilaus:Kiireellisissä projekteissa voidaan arvioida nopeutettu tuotantoaikataulu nykyisen konepajakapasiteetin, komponenttien saatavuuden ja vaaditun kokoonpanon mukaan. Nopeutettu toimituspäivä vahvistetaan vasta teknisen tarkastelun ja tuotannon aikataulutuksen jälkeen; sitä ei pitäisi olettaa normaalista läpimenoajasta.
Maksu:Tavalliset kaupalliset ehdot ovat30% talletus tilausvahvistuksella ja 70% saldo ennen lähetystä tehdashyväksyntätestauksen jälkeen, ellei myyntisopimuksessa ole toisin sovittu.
Takuu:12 kuukautta käyttöönotosta sovittujen takuuehtojen mukaisesti.
FangRong voi tarjota perustuspiirroksia, ankkuripulttiasetteluja, asennusohjeita, käyttöönottotukea ja käyttäjäkoulutusta. Vakiokäyttöönottokoulutus kattaa koneen käytön, karan vaihdon, hydrauliikan perushuollon ja yleisen vikadiagnoosin.
Ulkomaan asennuksissa vaadittavasta palvelusta on sovittava ennen toimitusta. Etävianetsintä on saatavilla rutiinikäyttöön liittyviin ongelmiin, kun taas asennusvalvontaa tai käyttöönottoa vaativiin projekteihin voidaan järjestää teknistä tukea paikan päällä.
Perinteinen kylmävetokone yleensä pienentää ulkohalkaisijaa ja seinämän paksuutta. Paisuntavetokone vetää laajenevan tuurnan putken läpi sisähalkaisijan lisäämiseksi. Oikea valinta riippuu siitä, onko tuotantoongelma ylimitoitettu ulkohalkaisija vai alimitoitettu sisäreikä.
Koneen vetoisuus tulee laskea materiaalilaadun, seinämän paksuuden, aloitushalkaisijan, tavoitehalkaisijan, kulkukertalaajenemisen, putken pituuden ja työkalujen rakenteen perusteella. Putken ulkohalkaisija ei yksin riitä koneen valintaan. Lähetä nämä parametrit voimalaskelmaa varten ennen tilaamista.
Jokaiselle putkelle ei ole olemassa yleistä laajennusprosenttia. Hiiliterässovelluksissa saatetaan yleensä käyttää noin 5–15 % halkaisijan lisäystä kulkua kohti, mutta sallittu arvo riippuu materiaalin sitkeydestä, seinämän paksuudesta, aloitushalkaisijasta, voitelusta ja vaaditusta mittatarkkuudesta. Materiaalit, joiden taipuisuus on rajoitettu, saattavat vaatia pienempiä lisäyksiä ja useita läpikulkuja.
Kyllä, ohjattu sisäinen laajennus voi korjata sopivia epäpyöreitä putkiosia. Korjauksen määrä riippuu alkuperäisestä soikeasta, seinämän paksuudesta, materiaalin lujuudesta ja karan rakenteesta. Vakava muodonmuutos saattaa vaatia erillisen oikaisun tai esimuovauksen ennen laajennusta.
Ei. FR-sarjan laajennusprosessi on suunniteltu kylmätyöstettäväksi. Näin vältetään lämmitykseen liittyvä hilseily ja hapettumis, mutta kylmälaajeneminen lisää myös materiaalin muodonmuutoksia ja työstökovettumista. Vaikeiden metalliseosten tai suurten paisuntasuhteiden tapauksessa prosessi on siksi validoitava ennen massatuotantoa.
Kyllä, jos putken tiedot pysyvät koneen lasketun voiman ja mitta-alueen sisällä. Eri koot vaativat normaalisti vastaavat tuurnat tai työkalut. Monikokoinen tuotantolinja tulisi suunnitella todellisen putkikokoalueen ympärille sen sijaan, että oletetaan, että yksi vakiokara voi kattaa kaikki tuotteet.
Ilmoita putkimateriaali, saumaton tai hitsattu rakenne, ulkohalkaisija, aloitussisähalkaisija, tavoite sisähalkaisija, seinämän paksuus, putken pituus, tarvittava laajennus kulkua kohti, tuotantomäärä, virtalähde, kohdemaa ja haluttu toimitusaikataulu. Räätälöityjä työkaluja varten suositellaan putkipiirroksia tai näytteitä.
Vakiokonepaketti sisältää päähydraulijärjestelmän, vetomekanismin, ohjausjärjestelmän, koneen rakenteen ja käyttöön tarvittavat vakiovarusteet. Sovelluskohtaiset tuurnat, erikoispuristimet, automaattiset lastaus- ja purkujärjestelmät, pidennetyt iskut ja muut räätälöidyt työkalut tarjotaan putkispesifikaatioiden mukaan.
Tavalliset FR-10T–FR-100T-koneet vaativat yleensä 30–60 päivää, kun taas FR-200T–FR-500T-koneet vaativat yleensä 90–120 päivää teknisen ja kaupallisen vahvistuksen jälkeen. Kiireellisille projekteille voidaan arvioida nopeutettu aikataulu tuotantokapasiteetin ja komponenttien saatavuuden mukaan.
Kyllä. Sovelluksissa, joissa laajenemisvoima, mittojen palautuminen tai monivaihetyökalut ovat epävarmoja, edustavien putkinäytteiden tai täydellisten mittatietojen toimittaminen antaa suunnittelutiimille mahdollisuuden arvioida prosessi ennen lopullista koneen konfigurointia. Tämä on erityisen hyödyllistä lujien metalliseosten, suurien laajenemissuhteiden ja räätälöidyn putken päiden muovauksen yhteydessä.
Kyllä. Perustuspiirustukset, asennusopastus, käyttöönotto ja käyttäjäkoulutus ovat saatavilla. Myös paikan päällä olevaa suunnittelutukea voidaan järjestää projektin niin vaatiessa.
Vakiotakuuaika on12 kuukautta käyttöönotosta, sovittujen takuuehtojen mukaisesti. Varaosat ja tekninen tuki voidaan toimittaa takuuajan jälkeen.
Kyllä. Räätälöinti voi sisältää laajennusiskun, karageometrian, putken kiinnityksen, monivaihetyökalut, hydrauliset konfiguraatiot, syöttö- ja poistojärjestelmät, PLC-sekvenssit ja automaattisen tuotantolinjan integroinnin. Räätälöinnin tulisi perustua todellisiin putken mittoihin ja tuotantotavoitteisiin eikä vain nimelliseen koneen vetoisuuteen.
Osoite
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kiina
Puh
Sähköposti